
BOPP Film ist ein hervorragender Bestandteil flexibler Verpackungen, wenn seine Sorte, Oberfläche, Barriere, Siegeleigenschaften und Rollenform zum Produkt und zur Verpackungslinie passen. Es ist für sich genommen keine Universallösung. Käufer sollten entscheiden, welche Funktion die BOPP-Schicht erfüllen muss, konditionierte Prüfdaten vergleichen und die Gesamtstruktur auf der vorgesehenen Anlage validieren. Dieser Leitfaden verwandelt das Wort “perfekt” in eine praktische Auswahlfrage: perfekt für welches Produkt, welchen Prozess, welchen Markt und welches Leistungsziel?
Was ist BOPP-Folie?
For polymer background, consult the NIH PubChem Polypropylen-Überblick bevor Sie Angaben zu fertigen Folien vergleichen.
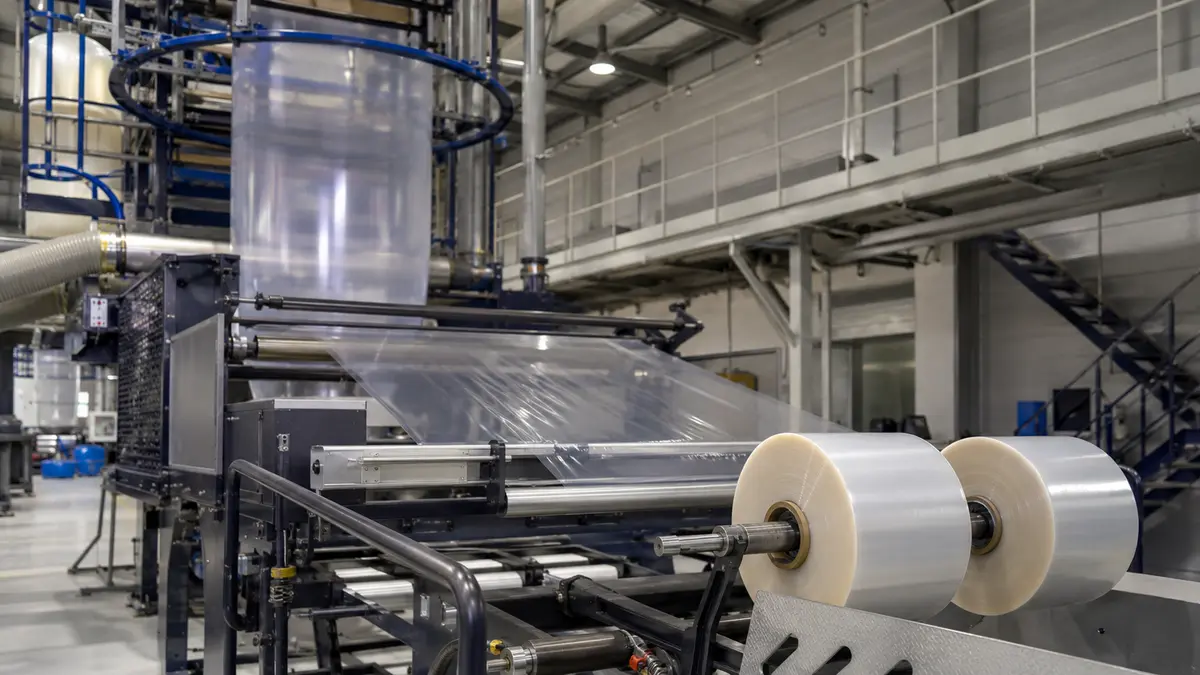
BOPP steht für biaxial orientiert polypropylene. Bei der Produktion wird eine Polypropylenbahn sowohl in Maschinenrichtung (MD) als auch in Querrichtung (TD) gereckt. Die NIST-Definition verwendet diese beiden Richtungen, um BOPP von Polypropylen zu unterscheiden, das nicht denselben zweiachsigen Orientierungsprozess durchlaufen hat.
Diese Definition beschreibt das Substrat, nicht jedes Produkt, das unter der Bezeichnung BOPP verkauft wird. Kommerzielle Folien können ein- oder mehrschichtig, transparent oder opak, siegelbar oder nicht siegelbar, beschichtet, metallisiert, behandelt, kavitiert oder für Etiketten und Bänder konzipiert sein. Ein bedrucktes Laminat mit BOPP kann auch CPP, PE, Klebstoff, Druckfarbe, Beschichtung oder eine weitere Barriereschicht enthalten. Seine Verpackungsleistung gehört zur gesamten Konstruktion und zum Konvertierungsprozess – nicht allein zum vierbuchstabigen Materialnamen.
Für den Einkauf sollten Lieferanten gebeten werden, die genaue Sorte, den internen Folienaufbau, die behandelten und siegelbaren Seiten, die Dicke und die vorgesehene Schichtfunktion zu identifizieren. Dies verhindert einen häufigen Kategoriefehler: den Vergleich einer einfachen Bedruckungsbahn mit einer heißsiegelfähigen Einschlagfolie oder einer barrierbeschichteten Folie, als wären sie austauschbar.
Wie die biaxiale Orientierung Polypropylen verändert
Industrielle Anlagen können Folien sequenziell recken – zuerst in eine Richtung und dann in die andere – oder einen simultanen Weg nutzen. Die Orientierung reorganisiert Polymerketten und kristalline Bereiche. Das Ergebnis kann Steifigkeit, Zugverhalten, Optik, Dimensionsstabilität oder Barriere im Vergleich zu einer nicht orientierten Referenz verbessern, aber das Ausmaß und das MD/TD-Gleichgewicht hängen von Harz, Reckverhältnis, Temperatur, Thermofixierung, Dicke und Schichtdesign ab. Der Springer-Überblick über BOPP-Verfahren unterstützt daher einen Mechanismus, nicht ein universelles Datenblatt.
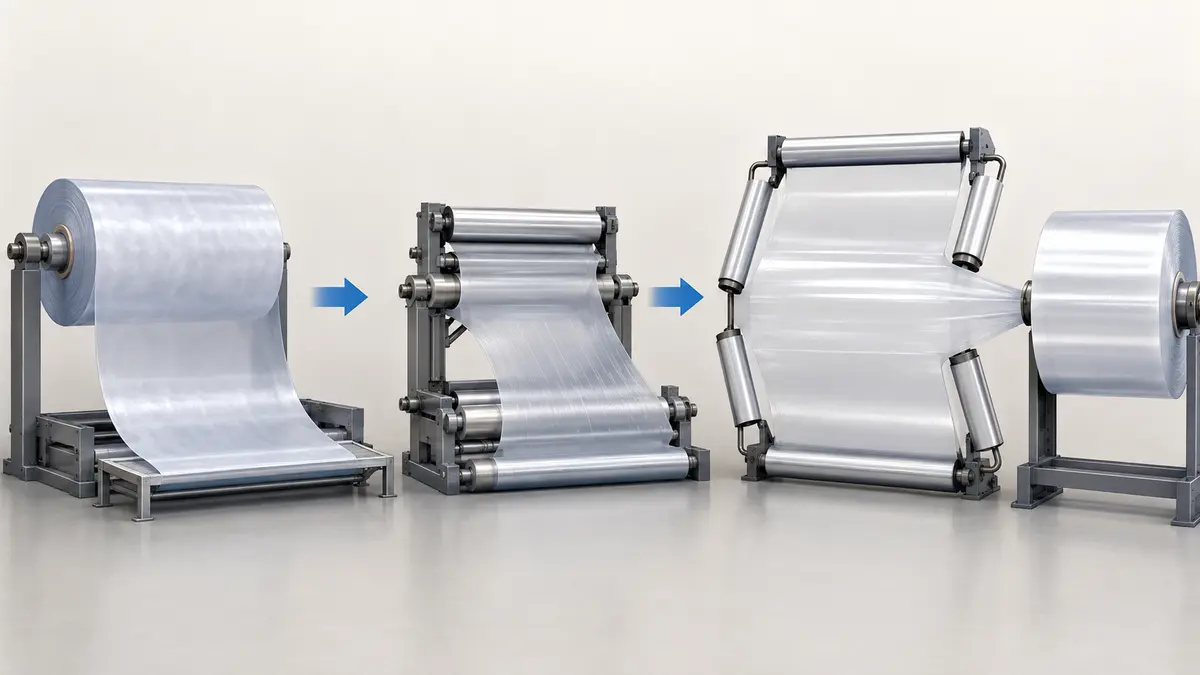
Die praktische Schlussfolgerung ist einfach: Die Orientierung schafft eine nützliche technische Plattform, während das Sortendesign die lieferbare Folie bestimmt. Ein Prozessdiagramm sollte die Harzextrusion, das MD-Recken, das TD-Recken, die Thermofixierung, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, das Aufwickeln sowie die separaten nachgelagerten Schritte Drucken, Beschichten, Metallisieren, Kaschieren und Verpackungsbildung zeigen.
Warum BOPP in flexiblen Verpackungen funktioniert
BOPP ist wertvoll, weil eine einzige dünne Bahn mehrere Funktionen beitragen kann: Steifigkeit für die Bahnführung, eine klare oder technisch gestaltete optische Oberfläche, Feuchtigkeitsbeständigkeit, eine Druck- oder Kaschiergrenzfläche und – bei ausgewählten Sorten – eine Heißsiegeloberfläche. Diese Funktionen machen es nützlich als äußere Bedruckungsbahn, Einschlagfolie, Etikettenträger, Bandträger oder spezialisierte Mono-Bahn.
Die Grenzen sind ebenso wichtig. Mechanische Werte variieren je nach MD und TD. Trübung und Glanz hängen von Methode, Geometrie, Oberflächenbeschaffenheit und Dicke ab. Sauerstoff- und Wasserdampfdurchlässigkeit hängen von der genauen Folie oder dem Laminat, der Dicke, der Temperatur, der relativen Luftfeuchtigkeit und der Prüfmethode ab. Ein Katalogwert ist in der Regel ein typischer Prüfwert, kein Abnahmegrenzwert oder eine Garantie, dass sich die fertige Verpackung des Kunden identisch verhält.
Mechanische und optische Funktionen
Die Orientierung verleiht BOPP üblicherweise ein knackiges Gefühl und nützliche Zugfestigkeit, Steifigkeit, Klarheit und Glanz. Diese Eigenschaften können Registerhaltigkeit, Präsentation und Bahnführung verbessern, bedeuten jedoch nicht, dass die Folie in jeder Versagensart gleichermaßen zäh ist. Zugfestigkeit, Dehnung, Weiterreißwiderstand, Durchstoßverhalten und Schrumpf beantworten unterschiedliche Fragen. MD- und TD-Ergebnisse müssen getrennt bleiben.
Auch die optische Sprache erfordert Disziplin. “Klar”, “hochglänzend”, “matt”, “perlglänzend” und “opak” sind keine Punkte auf einer universellen Skala. Die Trübung kann nach ASTM D1003 gemessen werden, während der Spiegelglanz nach ASTM D2457 unter einem definierten Winkel angegeben werden kann. Eine matte oder kavitierte Folie ist bewusst für ein anderes Erscheinungsbild ausgelegt als eine klare Hochglanzbahn. Vergleichen Sie gleichartige Sorten mit derselben Methode und Dicke.
Feuchtigkeitsbarriere, Sauerstoffgrenzen und struktureller Kontext
Einfaches BOPP bietet oft eine nützliche Beständigkeit gegen Wasserdampf, was ein Grund dafür ist, dass es in Trockenlebensmittel- und Süßwarenstrukturen vorkommt. Standard-BOPP wird in der Regel nicht als starke Sauerstoffbarriere allein ausgewählt. Beschichtungen, Vakuummetallisierung oder eine spezielle Barriereschicht können sowohl OTR als auch WVTR erheblich verändern.
Vergleichen Sie niemals einen Wert einer unbeschichteten Folie mit einem Zielwert eines fertigen Laminats, ohne die Bedingungen anzugleichen. ASTM F1249 befasst sich mit der Wasserdampfdurchlässigkeit, während ASTM D3985 weitgehend für die Sauerstoffdurchlässigkeit durch Folien verwendet wird. Berichte sollten Temperatur, relative Luftfeuchtigkeit auf jeder Seite, Dicke, Prüffläche oder -orientierung, Einheiten und angeben, ob das Ergebnis für eine flache Bahn oder eine fertige Verpackung gilt. Siegel, Falze, Nadellöcher, Druck, Metallisierungsschäden und Laminatgrenzflächen können die Verpackungsleistung von einer makellosen Folienprobe unterscheiden.
Häufige BOPP-Folienanwendungen
BOPP-Anwendungen lassen sich am einfachsten verstehen, indem man jedes Format der Funktion zuordnet, die die Folie liefert. Eine Liste von Märkten ohne Schichtfunktionen fördert falsche Gleichsetzungen. Dieselbe Polymerfamilie kann sehr unterschiedlich formuliert sein für ein Snack-Laminat, ein Wickelbanderolen-Etikett, einen druckempfindlichen Träger, ein Klebeband oder eine Karton-Einschlagfolie.
Verwenden Sie die folgende Funktions-Anwendungs-Zuordnung als Screening-Instrument:
- Flexible Lebensmittelverpackung: klare Druckoberfläche, Steifigkeit, Feuchtigkeitsbeständigkeit oder eine spezielle Siegel-/Barrierefunktion.
- Etiketten: Trägersteifigkeit, Druckbild, Stanzverhalten, Feuchtigkeitsbeständigkeit sowie Kompatibilität mit Klebstoff und Behälter.
- Band: dimensionsstabiler Träger mit kontrollierter Behandlung und Haftung zum Beschichtungssystem.
- Einschlagfolie: Optik, Faltbarkeit, Gleitverhalten, antistatisches Verhalten, Schrumpfreaktion und ein geeignetes Siegelfenster.
- Papier- oder Kartonkaschierung: dekoratives Erscheinungsbild, Kratzfestigkeit, Opazität oder Nass-/Extrusionskaschierkompatibilität.
Lebensmittel- und Süßwarenverpackungen
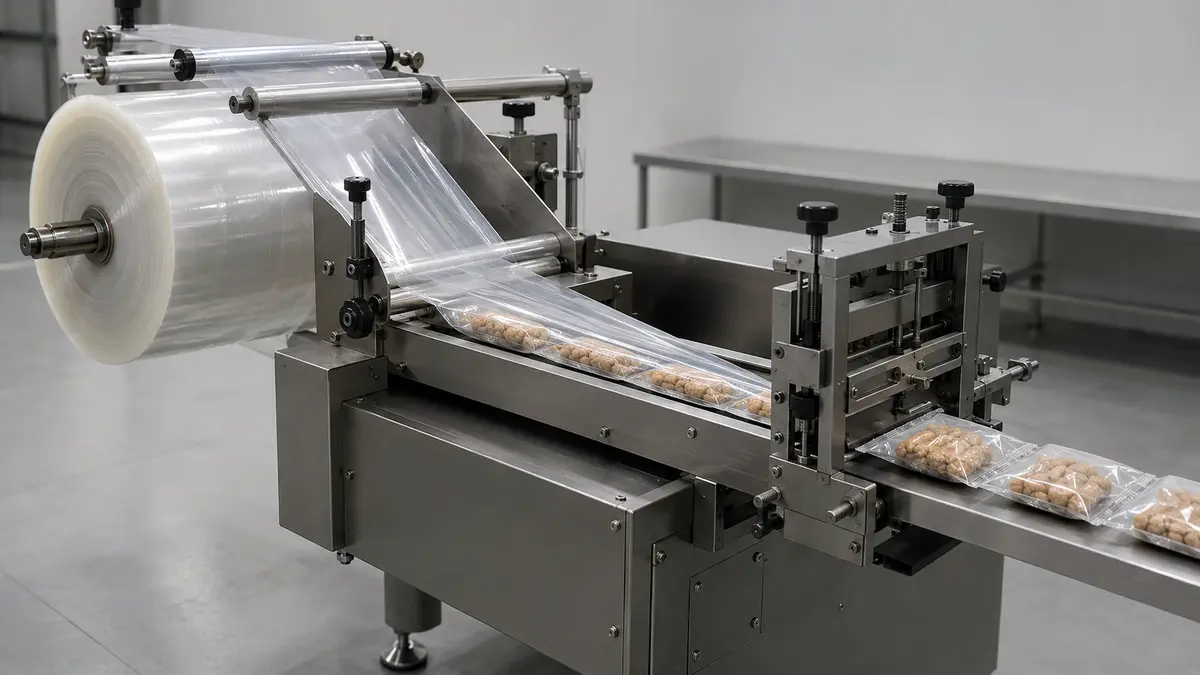
In Snack-, Backwaren-, Süßwaren- und Trockennahrungsverpackungen fungiert BOPP oft als äußere Druck- und Steifigkeitsschicht. Eine siegelfähiges BOPP kann als Mono-Bahn für bestimmte Einschlag- oder Flow-Wrap-Anwendungen dienen. Andere Strukturen kombinieren BOPP mit CPP oder PE zum Siegeln, metallisiertes BOPP für verbesserten Licht- und BOPP ist biaxial orientiertes Polypropylen. Es gibt klare, beschichtete, kavitäre, matte, metallisierte, Etiketten- und heißsiegelfähige Qualitäten. Es wird oft als Druck- oder Außenbahn, Einschlagfolie, Etikettenlaminat, Trägerfolie für Klebebänder oder Schicht in Snack- und Süßwarenverpackungen verwendet, da geeignete Qualitäten Klarheit, Glanz, Steifigkeit und Feuchtigkeitsbeständigkeit kombinieren können., oder eine Beschichtung für eine spezifische Aroma-, Sauerstoff-, Mineralöl- oder Siegelanforderung.
Das Produkt entscheidet über die Struktur. Öl, Aroma, Feuchtigkeitsempfindlichkeit, Sauerstoffempfindlichkeit, Lichtempfindlichkeit, angestrebte Haltbarkeit, Abfülltemperatur und Verpackungsgeometrie müssen vor der Folienauswahl definiert werden. Die Lebensmittelkontakt-Dokumentation muss der genauen Sorte, Formulierung, dem Markt, der Lebensmittelart, der Kontakttemperatur und der Dauer entsprechen. Eine allgemeine Anwendungsliste eines Lieferanten für Lebensmittelverpackungen ist kein globales Konformitätszertifikat.
Etiketten, Bänder, Einschlagfolien und industrielle Anwendungen
Druckempfindliche Etiketten verwenden BOPP als Träger in Kombination mit Klebstoff und Trennpapier. Wickelbanderolen-Etiketten erfordern Nahtverhalten, Steifigkeit, dimensional stability, und Überlegungen zum Flaschenrecycling. In-Mold-Etiketten erfordern eine weitere Reihe von Zuführ-, Statik-, Stanz- und Formgebungseigenschaften.
Bandträger benötigen typischerweise kontrolliertes Zugverhalten, Behandlung, Dicke, Wicklung und Kompatibilität mit Hotmelt-, Wasserbasis-, Lösungsmittelbasis- oder anderen Klebstoffsystemen. Einschlagfolien-Sorten können Siegelfähigkeit, Heißgleitverhalten, antistatische Eigenschaften, Optik oder kontrollierten Schrumpf priorisieren. Industrielle Dekor- und Kaschiersorten können stattdessen Opazität, mattes Gefühl, Druckaufnahme oder Verbundfestigkeit betonen. Jede Verwendung erfordert ihr eigenes technisches Datenblatt, Versuchsprogramm und Endproduktprüfungen.
BOPP-Folientypen und Oberflächenoptionen
BOPP-Varianten sollten nach der technischen Änderung klassifiziert werden, die ihre Funktion erzeugt. Die Hauptachsen sind Siegelschicht, Oberflächenbeschichtung, Metallisierung, Erscheinungsbild, Dichte, Behandlung und Endanwendungsgeometrie. Lieferantenbezeichnungen sind nicht standardisiert, daher sollte die Auswahl immer zur Sortenbeschreibung und zu den Prüfdaten zurückkehren.
Nützliche Auswahlhinweise umfassen:
- Einfach oder nicht siegelbar: gewählt für Druck, Kaschierung, Band oder andere Verwendungen, bei denen das Siegeln anderweitig erfolgt.
- Heißsiegelbar: eine oder beide Oberflächen verwenden eine niedriger schmelzende funktionelle Haut oder Beschichtung.
- Beschichtet: Acryl, PVdC oder eine andere Beschichtung fügt eine definierte Siegel-, Barriere-, Druck- oder Aromafunktion hinzu.
- Metallisiert: Eine dünne Metallschicht verändert Lichtbarriere, Erscheinungsbild und Gas-/Feuchtigkeitsdurchlässigkeit.
- Weiß, kavitiert, matt oder perlglänzend: Erscheinungsbild und Dichte sind für Opazität, Ausbeute, Haptik oder Etiketten-/Verpackungsfunktionen konstruiert.
Einfache, heißsiegelbare, beschichtete und metallisierte Folien
Einfaches BOPP ist nicht unbedingt mit sich selbst heißsiegelbar. Eine heißsiegelbare Sorte gibt an, welche Seite siegelt, und sollte eine Siegeltemperatur, ein nutzbares Temperaturfenster, Siegelfestigkeit, sowie Heißsiegeldaten unter festgelegtem Druck und festgelegter Verweilzeit. Beschichtete Folien können das Siegelfenster erweitern oder die Barriere verbessern, jedoch beeinflusst die Beschichtung auch die Bewertung von Druckfarbe, Klebstoff, Zulassung und Recycling.
Metallisiertes BOPP ist nicht einfach “silbernes BOPP”. Optische Dichte, Metallhaftung, Lochfestigkeit, Handhabungsschäden und Barriere unter definierten Prüfbedingungen sind von Bedeutung. Das Bedrucken oder Kaschieren über der Metallschicht erzeugt zusätzliche Grenzflächen. Bei jeder funktionalen Oberfläche ist zu dokumentieren, welche Seite behandelt, beschichtet, metallisiert, bedruckbar, kaschierbar oder siegelfähig ist, und die Rolle ist zu bestätigen. Wickelrichtung.
Weiße, matte, kavitäre und Etiketten-Qualitäten
Weiße Folien können pigmentiert, kavitiert oder mit mehreren funktionalen Schichten aufgebaut sein. Kavitation verringert die scheinbare Dichte und kann Opazität und Ausbeute erhöhen, verändert jedoch Steifigkeit, Siegelfähigkeit, Barriere und mechanisches Verhalten. Matte Qualitäten tauschen hohen Glanz gegen eine kontrollierte Oberflächenerscheinung; Etiketten-Qualitäten können für Stanzen, Formanpassung, Statikkontrolle, Klebstoffkompatibilität oder Behälteranwendung optimiert sein.
Ersetzen Sie keinen beschreibenden Familiennamen durch eine Spezifikation. Zwei “weiße BOPP”-Folien können unterschiedliche Dichte, Opazität, Dicke, Siegelfähigkeit, Oberflächenbehandlung und vorgesehenen Prozess aufweisen. Grenzen Sie die Familie ein und genehmigen Sie anschließend die tatsächliche Qualität.
BOPP vs. CPP, BOPET und PE
Diese Folien sind komplementäre technische Optionen, keine Konkurrenten in einer einzigen Gesamtbewertung. Der korrekte Vergleich verwendet dieselben Achsen und trennt die Rollen von Außenbahn, Barriereschicht und Siegelschicht.
| Folienfamilie | Typische Stärken | Typische strukturelle Rolle | Wichtig Zu verifizierende Einschränkung |
|---|---|---|---|
| BOPP | Steifigkeit, Optik, Feuchtigkeitsbeständigkeit, Druck- und Etikettenleistung | Äußere Druckbahn, Überverpackung, Trägermaterial, Bandrücken, spezielle Monofolie | Standardqualitäten siegeln möglicherweise nicht gut und benötigen in der Regel Unterstützung für eine starke Sauerstoffbarriere |
| CPP | Weicheres Gefühl, Schlagverhalten, breite Heißsiegelanwendbarkeit, Hot-Tack-Optionen | Innere Siegelschicht, Retorten- oder Allzweck-PP-Siegelschicht | Geringere Steifigkeit und anderes Wärme- und optisches Verhalten als orientiertes BOPP |
| BOPET | Steifigkeit bei geringer Dicke, Dimensionsstabilität, Hitzebeständigkeit, nutzbare Gasbarriere | Äußere Druck- oder technische Schicht in Laminaten | Benötigt oft eine separate Siegelschicht und kann Mono-Polymer-Designziele erschweren |
| PE | Zähigkeit, Flexibilität, Siegelfähigkeit, breite Folien- und Beutelanwendung | Siegelschicht oder Primärbahn in PE-Strukturen | Optik, Steifigkeit, Temperaturverhalten und Recyclingweg hängen stark von PE-Qualität und Aufbau ab |
Ein BOPP/CPP-Laminat ist üblich, da die Schichten die Arbeit aufteilen: BOPP kann Druck und Steifigkeit tragen, während CPP die Siegelfläche bereitstellt. BOPP/PE folgt einer ähnlichen funktionalen Logik. BOPP/BOPP-Strukturen können eine PP-orientierte Designstrategie unterstützen, jedoch beeinflussen Beschichtungen, Druckfarben, Klebstoffe, Metallisierung und Verschlüsse weiterhin Recyclingfähigkeit und Leistung. Vergleichen Sie qualitätsbezogene Daten und führen Sie Versuche durch; überführen Sie diese Tabelle nicht in eine pauschale Ersetzungsregel.
Überlegungen zu Druck, Kaschierung und Siegeln
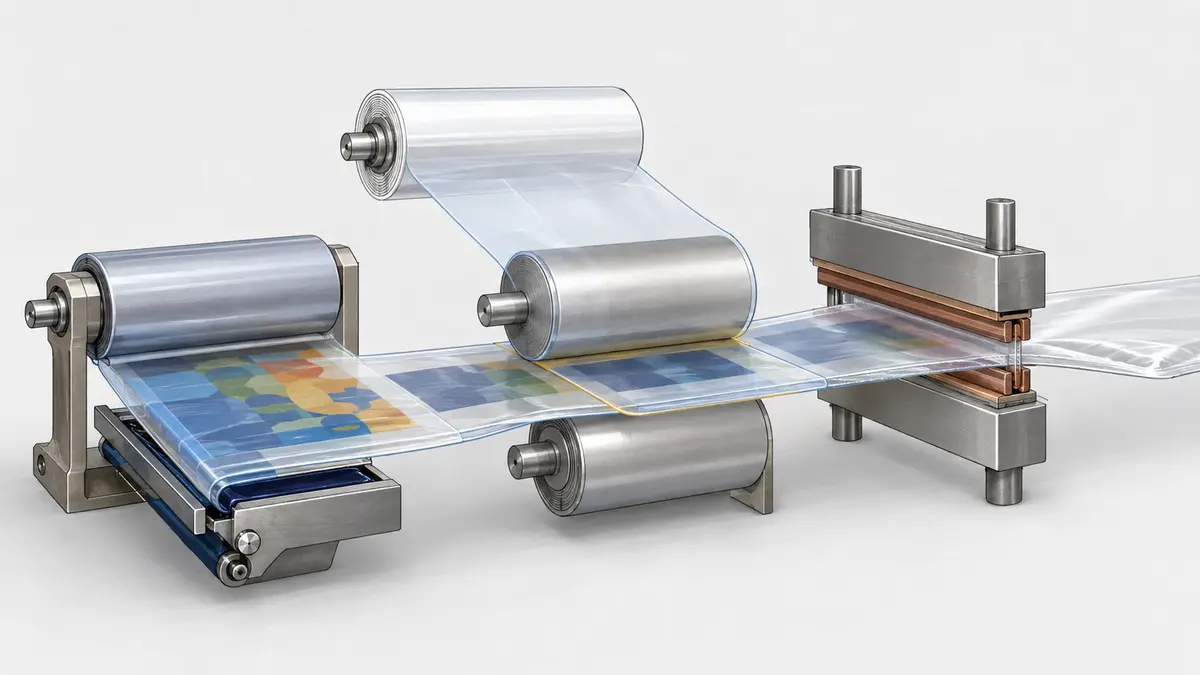
Die meisten Konfektionierungsfehler treten an Grenzflächen auf: Druckfarbe zu Folie, Klebstoff zu Folie, eine Laminatschicht zu einer anderen oder Siegelschicht zu Siegelschicht. Ein chemisch korrektes Polymer kann dennoch schlecht laufen, wenn Oberflächenenergie, COF, Wicklung, Aushärtung, Siegelbedingungen oder Anlagengeometrie nicht zusammenpassen.
Die Fehlersuche sollte dem Prozess folgen. Bestätigen Sie die gelieferte Seite und das Alter der Behandlung; überprüfen Sie die Kompatibilität von Druckfarbe oder Klebstoff und das Auftragsgewicht; kontrollieren Sie Trocknung oder Aushärtung; messen Sie Verbund- oder Siegelfestigkeit nach der korrekten Konditionierungszeit; testen Sie anschließend Rollenhandhabung und Verpackungsbildung bei repräsentativer Geschwindigkeit. Die gleichzeitige Änderung mehrerer Variablen verschleiert die wahre Ursache.
Oberflächenbehandlung und Kompatibilität von Druckfarbe oder Klebstoff
Polypropylen hat eine geringe native Oberflächenenergie, daher wird Koronabehandlung üblicherweise eingesetzt, um Benetzung und Haftung zu verbessern. Der spezifizierte Behandlungswert sollte Seite und Methode angeben. Die Behandlung kann während der Lagerung abklingen und durch Additive, Kontamination, Handhabung und Umgebungsbedingungen beeinflusst werden.
Dyne-Tests sind eine nützliche Eingangs- oder Prozessprüfung, beweisen jedoch nicht die endgültige Haftung. Druckfarbenchemie, Lösungsmittel- oder Wasserbilanz, Oberflächenreinheit, Trocknung, Klebstoffauswahl, Auftragsgewicht, Nip-Bedingungen und Aushärtung bleiben wichtig. Beziehen Sie die Druckfarben- und Klebstofflieferanten des Konfektionierers in den Versuchsplan ein, insbesondere bei metallisierten, beschichteten, matten, hochgleitfähigen oder lebensmittelkontaktrelevanten Strukturen.
Siegelschicht und Kompatibilität mit der Verpackungslinie
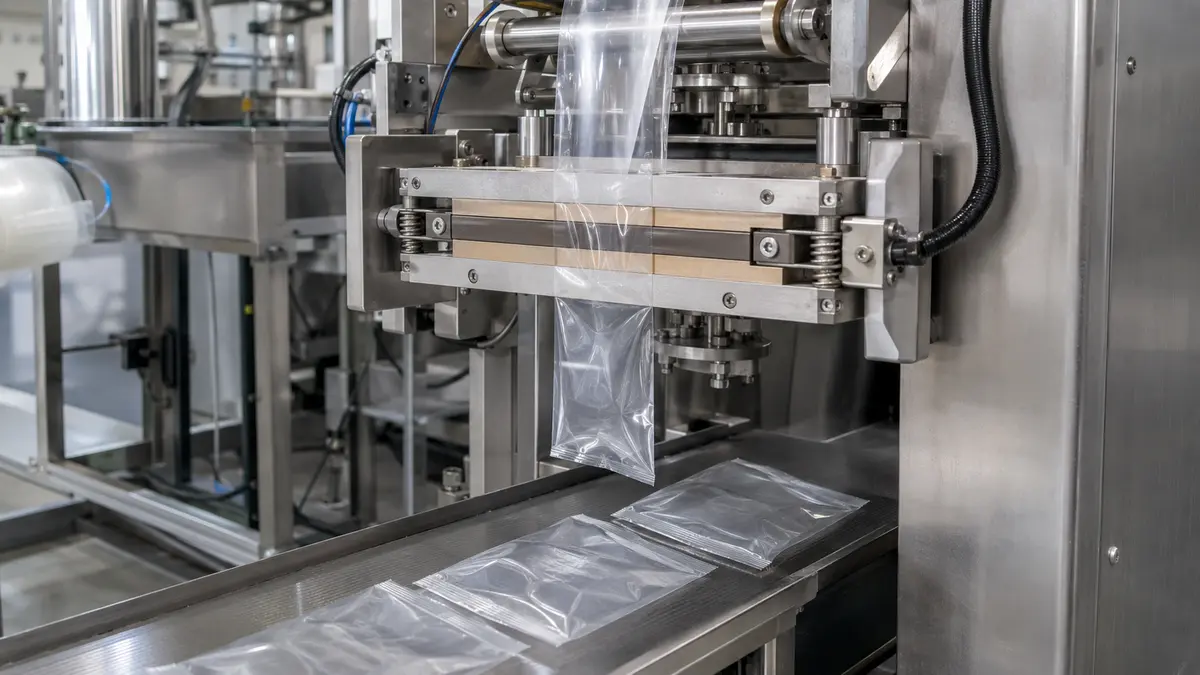
Siegelfähigkeit ist eine Systemeigenschaft. Dokumentieren Sie die kontaktierenden Siegelflächen, Backentemperatur, Druck, Verweilzeit, Kühlung, Kontamination und die Linengeschwindigkeit. Hot Tack misst den Widerstand der Siegelnaht im noch heißen Zustand; die Festigkeit der abgekühlten Siegelnaht misst einen anderen Zustand. Beide können bei VFFS von Bedeutung sein, da die Produktlast die Quernaht kurz nach dem Öffnen der Backen erreichen kann.
COF ist ebenso betriebsrelevant. Statischer und kinetischer COF können Abwicklung, Formkragenlauf, Bahnführung, Stapelung und Zuführung beeinflussen. “Niedriger ist besser” ist unsicher: Zu viel Reibung kann Zug oder Falten verursachen, während zu wenig zu instabiler Bahnführung oder Stapelung führen kann. Testen Sie die tatsächliche Rolle auf der vorgesehenen Maschine über Anlauf, Zielgeschwindigkeit, Stopps, Spleiße und Rollenende-Bedingungen.
Spezifikationen und Prüfbedingungen, die von Bedeutung sind
Ein nützliches RFQ und eine Einkaufsspezifikation machen Lieferantendaten vergleichbar. Trennen Sie Nenn- oder typische Werte von Annahmegrenzen und unterscheiden Sie eine Prüfmethode von der vereinbarten Spezifikation. Die folgende Tabelle ist ein praktisches Minimum und kein universeller Prüfplan.
| Feld | Was zu spezifizieren ist | Interpretationskontrollen |
|---|---|---|
| Qualität und Aufbau | Lieferantenqualität, Schichtaufbau, siegelfähige/behandelte/beschichtete Flächen | Vorgesehene Anwendung und strukturelle Rolle |
| Dicke und Ausbeute | Nenndicke, Toleranz, Flächengewicht oder Fläche pro Masse | Messmethode, Dichteannahmen, Chargenprobenahme |
| Rollengeometrie | Breite/Toleranz, Kerndurchmesser, Außendurchmesser, Länge oder Gewicht, Wickelrichtung, Spleißgrenzen | Maschinenmaxima, Palettenmuster, Rollenqualität |
| Oberfläche und COF | Behandelte Seite/Niveau; statischer und kinetischer COF | ASTM D2578/D1894 oder vereinbarte Methode, kontaktierende Flächen, Konditionierung |
| Optik | Trübung, Glanzwinkel, Opazität oder optische Dichte, sofern zutreffend | ASTM D1003/D2457 oder vereinbarte Methode, Dicke, Fläche |
| Mechanisch | Zugfestigkeit und Dehnung MD/TD, Schrumpf, relevante Reiß- oder Durchstoßfestigkeit | Methode, Probekörperrichtung, Temperatur, Zeit, Konditionierung |
Dicke, Ausbeute, Rollengeometrie und Reibungskoeffizient
Dicke beeinflusst Steifigkeit, Ausbeute, Barriere, Siegelverhalten und Kosten pro Quadratmeter. Eine Bestellung sollte Einheiten und Toleranz angeben, nicht nur einen Nennwert in Mikrometern. Ausbeuteberechnungen benötigen die korrekte Dichte; kavitäre Folien erfordern besondere Aufmerksamkeit, da sich die scheinbare Dichte von einer massiven klaren Bahn unterscheidet.
Rolleninformationen sind Produktionsdaten, keine Versandnebensächlichkeiten. Bestätigen Sie Breite, Breitentoleranz, Kerninnendurchmesser, maximalen Außendurchmesser, Rollenlänge oder Nettogewicht, Wickelrichtung, behandelte Seite innen/außen, Spleißanzahl und -markierung, Kantenqualität, Teleskopiergrenzen und Verpackung. COF sollte beide kontaktierenden Oberflächen angeben und ob das Ergebnis statisch oder kinetisch ist.
Optische, mechanische, Barriere- und Siegeldaten
Spezifizieren Sie nur Eigenschaften, die mit dem Verpackungsrisiko verbunden sind. Transparente Displayverpackungen benötigen möglicherweise Trübung und Glanz; eine Klebeband- oder Etikettenbahn priorisiert möglicherweise Modul, Schrumpf, Behandlung und Wicklung; ein haltbarkeitsempfindliches Lebensmittel kann OTR/WVTR und Packungsintegrität erfordern; eine schnelle VFFS-Linie kann Siegelkurven, Hot Tack, COF und antistatisches Verhalten erfordern.
Fragen Sie, ob Werte typisch, minimal, maximal oder ein kontrollierter Bereich sind. Für die Annahme definieren Sie Probenahme, Konditionierung, Methodenausgabe, Einheiten und Entscheidungsregeln. Ein Analysezertifikat ist nur nützlich, wenn es die vereinbarten Parameter für die gelieferte Charge berichtet.
So wählen und validieren Sie eine BOPP-Struktur
Die Auswahl sollte ein gesteuerter technischer Prozess sein, keine Katalogentscheidung. Jede Stufe erzeugt Informationen, die für die nächste Stufe erforderlich sind, und verhindert, dass ein vielversprechender Film freigegeben wird, bevor das Paketsystem nachgewiesen ist.
- Produkt definieren: Empfindlichkeit gegenüber Feuchtigkeit, Sauerstoff, Aroma, Öl, Licht, Temperatur und mechanischer Beschädigung; angestrebte Haltbarkeit und Versagenskriterien.
- Verpackung definieren: Format, Abmessungen, Siegelungen, Öffnungsverhalten, Bedruckungsfläche, Barriereziel und ob BOPP als Außenbahn, Siegelschicht, Monobahn, Facestock oder Träger eingesetzt wird.
- Konfektionierung definieren: Druckverfahren, Farbe, Behandlung, Klebstoff- oder Extrusionslaminierung, Aushärtung, Metallisierung oder Beschichtung, Schneiden und Bahnlaufrichtung.
- Verpackungslinie definieren: HFFS, VFFS, Einschlagmaschine, Etikettierung oder Beschichtungsanlage; Geschwindigkeit, Bahnverlauf, maximaler Rollendurchmesser, Formgeometrie, Siegelbacken, Druck, Verweilzeit und Betriebsfenster.
- Kandidatenspezifikation einfrieren: Qualität, Dicke, Rollenformat, Prüfmethoden und -bedingungen, Annahmegrenzen, regulatorische Dokumente und Rückverfolgbarkeit.
- Gestufte Prüfung: Laborscreening, Konfektionierungsversuch, Versuchsrollen auf der Produktionslinie, Verpackungsintegritäts- und Vertriebsprüfungen, anschließend Produkthaltbarkeits- oder Stabilitätsuntersuchungen nach Bedarf.
- Freigabe mit Kontrollen: Freigabemuster, unterzeichnete Spezifikation, Änderungsmeldungsregeln, Chargendokumentation, Eingangskontrollen und Kriterien für die Revalidierung.
Spezifikation aus Produkt-, Prozess- und Vertriebsanforderungen aufbauen.
Mit Versagensarten beginnen. Ein feuchtigkeitsempfindlicher Snack, ein aromaempfindliches Produkt, ein Flaschenetikett und ein Klebeband benötigen nicht dasselbe BOPP. Jedes Risiko in eine messbare Anforderung übersetzen und dann der verantwortlichen Schicht oder dem verantwortlichen Prozess zuordnen. Transporttemperatur, Luftfeuchtigkeit, Druck, Vibration, Fall und Lagerbedingungen einbeziehen, sofern relevant.
Für Lebensmittelkontakt Jede Substanz im fertigen Kontaktartikel unter den vorgesehenen Verwendungsbedingungen bewerten. Die FDA-Leitlinie betont Zusammensetzung, Migration, Lebensmittelart, Temperatur und Dauer und nicht eine allgemeine Polymerzulassung. Eine ähnliche marktspezifische Prüfung ist auch in anderen Märkten erforderlich. Die kommerzielle Freigabe sollte abgewartet werden, bis die Stufen Produkt, Konfektionierung, Linie, Vertriebskonformität und Haltbarkeit durchlaufen sind.
Grenzen von Recyclingfähigkeit und Nachhaltigkeitsaussagen.
BOPP gehört zur Polypropylen-Familie, aber diese Tatsache allein macht eine fertige Verpackung nicht in jedem Markt recyclingfähig. Der APR Design Guide unterscheidet zwischen Design, Sammelzugang, Programmakzeptanz und Endmarkt-Wert. RecyClass und CEFLEX bewerten ebenfalls die gesamte Struktur, einschließlich Druckfarben, Klebstoffe, Beschichtungen, Barrieren, Metallisierung, Etiketten, Verschlüsse, Produktreste und Sortierverhalten.
Eine verantwortungsvolle Bewertung sollte:
- Zielland und Sammelweg identifizieren.
- Die gesamte Verpackung bewerten, nicht nur die dominante Folienschicht.
- Sortierbarkeit und Kompatibilität mit dem vorgesehenen PP-Flexibel-Recyclingstrom prüfen.
- Unbekannte Beschichtungen, Klebstoffe, Pigmente, Barrieren oder andere Innovationen nach dem anwendbaren Protokoll testen.
- “Für Recycling ausgelegt” von tatsächlicher lokaler Akzeptanz und Verbraucherzugang unterscheiden.
- Marketingaussagen qualifizieren und aktuelle Nachweise aufbewahren.
In den USA besagen die FTC Green Guides, dass uneingeschränkte Recyclingaussagen davon abhängen, dass geeignete Recyclinganlagen für mindestens 60% der Verbraucher oder Gemeinden verfügbar sind, in denen das Produkt verkauft wird. Andere Märkte verwenden unterschiedliche Regeln und Infrastrukturen. Gewichtsreduzierung, Produktschutz, recycelter Anteil, Recyclingfähigkeit und Lebenszykluswirkung sind separate Nachhaltigkeitsdimensionen; eine Verbesserung in einem Bereich sollte nicht als Nachweis für alle anderen dargestellt werden.
Häufig gestellte Fragen
Ist BOPP-Folie heißsiegelfähig?
Einige BOPP-Folien sind heißsiegelfähig, andere nicht. Eine siegelfähige Qualität verwendet eine funktionelle Haut oder Beschichtung auf einer oder beiden Seiten, während einfache Druck- oder Laminierqualitäten möglicherweise nicht zuverlässig mit sich selbst siegeln. Siegelfläche, Siegelfreigabetemperatur, nutzbares Fenster, Heißklebkraft, Kaltversiegelungsfestigkeit, Druck, Verweilzeit und Maschinenbedingungen bestätigen. Lieferanten-TDS-Werte sind Ausgangspunkte für Versuche, keine universellen Einstellungen.
Ist BOPP-Folie eine gute Sauerstoffbarriere?
Standard-BOPP wird üblicherweise eher für Feuchtigkeitsbeständigkeit als für eine starke Sauerstoffbarriere als nützlich angesehen. Metallisierung, PVdC- oder andere Beschichtungen sowie zusätzliche Barriereschichten können die OTR erheblich reduzieren. Die genaue Folie oder das Laminat unter einer benannten Methode mit Temperatur, relativer Luftfeuchtigkeit, Dicke, Prüfseite und Einheiten vergleichen. Verpackungssiegel und Konfektionsschäden müssen ebenfalls validiert werden.
Kann BOPP-Folie für Lebensmittelverpackungen verwendet werden?
Ja, geeignete BOPP-Qualitäten werden häufig für Lebensmittelverpackungen eingesetzt. Die Konformität ist nicht automatisch für jede Qualität oder jeden Markt gegeben. Die vollständige Formulierung und Konstruktion für die Zielgerichtsbarkeit, Lebensmittelart, Kontakttemperatur, Dauer und Verwendungsbedingungen verifizieren. Aktuelle, qualitätsspezifische Erklärungen sowie Migrations- oder unterstützende Dokumentationen einholen, sofern erforderlich.
Was ist der Unterschied zwischen BOPP und CPP?
BOPP wird sowohl in MD als auch in TD gereckt und ist im Allgemeinen steifer und knackiger. CPP wird in einem Gießfolienverfahren ohne biaxiale Orientierung hergestellt und ist im Allgemeinen weicher, flexibler und oft gut für Siegelschichtaufgaben geeignet. Viele Laminate verwenden beide: BOPP außen für Druck und Steifigkeit, CPP innen für das Siegeln. Die Eigenschaften auf Qualitätsebene bestimmen weiterhin die Entscheidung.
Ist BOPP-Folie recyclingfähig?
Sie kann mit einem PP-Recyclingdesign kompatibel sein, aber die gesamte Verpackung und das lokale System entscheiden über die Aussage. Polymerbilanz, Druckfarben, Klebstoffe, Beschichtungen, Barriereschichten, Metallisierung, Etiketten, Verschlüsse, Sortierverhalten, Sammelzugang, Programmakzeptanz und Endmärkte gemäß den aktuellen Leitlinien des Landes, in dem die Verpackung verkauft wird, prüfen.
Was sollte eine BOPP-Folien-Anfrage (RFQ) enthalten?
Produkt und Anwendung, BOPP-Schichtrolle, aktuelle oder angestrebte Struktur, Qualitätstyp, Dicke und Toleranz, Breite, Rollenlänge oder -gewicht, Kerndurchmesser, maximaler Außendurchmesser, Wickelrichtung, Behandlung und Siegelseiten, COF, Barriere- und Siegelziele mit Prüfbedingungen, Druck-/Laminierprozess, Maschinentyp und -geschwindigkeit, Menge, Bestimmungsort, Verpackung, regulatorische Dokumente, Rückverfolgbarkeit, Muster, Versuchsrollenbedarf und Erwartungen an Änderungsmeldungen.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German