
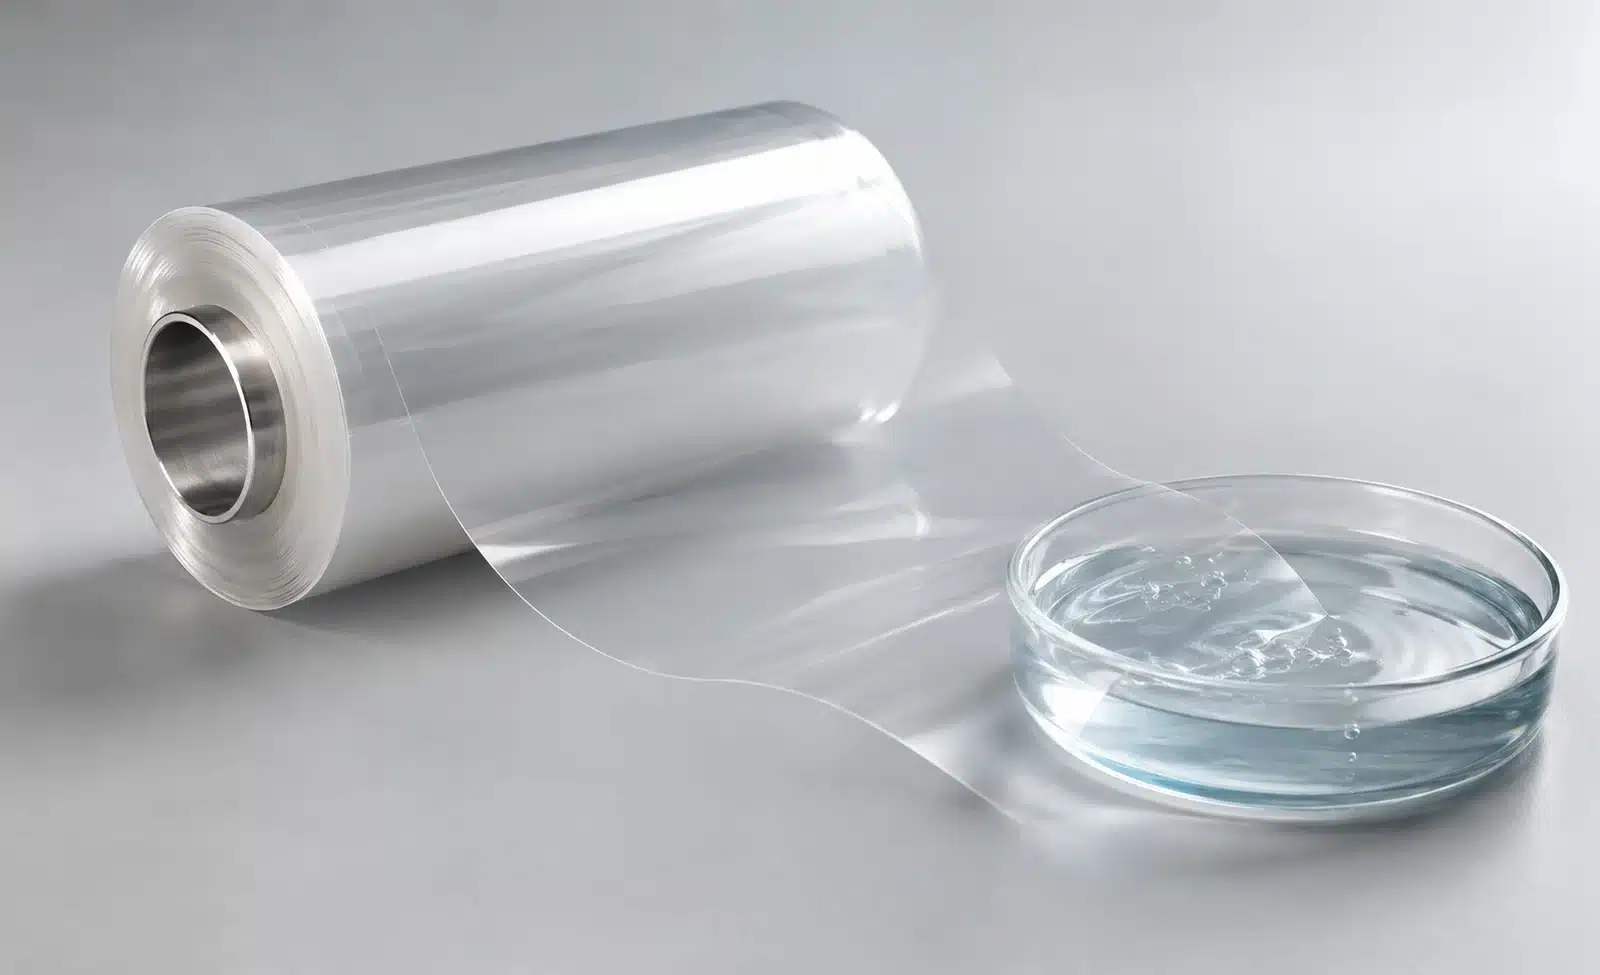
PVA-water–De oplosbare folie wordt gewoonlijk vervaardigd door een zorgvuldig geselecteerde polyvinylalcohol hars om te zetten in een uniforme folie via oplossingsgieten. De hars wordt opgelost en geformuleerd in water, ontdaan van deeltjes en bellen, gegoten op een bewegend oppervlak, gedroogd, geconditioneerd, gesneden en opgerold. Thermoplastische smeltextrusie is een andere route, maar vereist een PVOH-kwaliteit en formulering die zijn ontworpen voor een smal verwerkingsvenster. In beide gevallen hangt de goedkeuring van de eindfolie af van gecontroleerde testomstandigheden—niet uitsluitend van de materiaalnaam.
PVA of PVOH: De hars achter wateroplosbare folie
Raadpleeg voor de regelgevende context de Amerikaanse FDA voor voedselverpakkingen voordat u een beoogd gebruik in contact met levensmiddelen goedkeurt.
Raadpleeg voor de regelgevende context de richtlijnen van de Amerikaanse FDA voor voedselverpakkingen voordat een beoogd gebruik in contact met levensmiddelen wordt goedgekeurd.
“”PVA" wordt veel gebruikt in de verpakkingsindustrie om polyvinylalcohol aan te duiden, hoewel “PVOH” de minder ambigue technische afkorting is omdat PVA ook polyvinylacetaat kan betekenen. De hars is wateroplosbaar en filmvormend, maar die labels definiëren geen eindfolie. Harschemie, formulering, verwerkingsomstandigheden, vochtgeschiedenis en het beoogde verpakte product beïnvloeden allemaal het resultaat.
Van vinylacetaat tot PVOH-hars
Polyvinylalcohol wordt niet normaal gesproken vervaardigd door directe polymerisatie van vinylalcohol. Industriële productie polymeriseert eerst vinylacetaatmonomeer tot polyvinylacetaat (PVAc). Een daaropvolgende hydrolyse- of verzepingsstap zet acetaatgroepen om in hydroxylgroepen, waardoor PVOH ontstaat. Deze stroomopwaartse chemie creëert de hars die door een folieomvormer wordt gebruikt; dit is gescheiden van de latere filmvormende bewerking.
Kuraray's technische uitleg beschrijft polymerisatie en hydrolyse als de twee kernstappen in de productie van PVOH. De oplossingsbereidingsgids van SEKISUI merkt eveneens op dat PVOH-kwaliteiten variëren in molecuulgewicht en hydrolysegraad. Geen van beide bronnen legt op zichzelf de formulering of prestatie van een specifieke commerciële film vast.
Kwaliteitsvariabelen die de folieverwerking bepalen
Twee harsdescriptoren zijn in het bijzonder belangrijk. De polymerisatiegraad heeft betrekking op de ketenlengte en beïnvloedt sterk de viscositeit van de waterige oplossing en de foliesterkte. De hydrolysegraad beschrijft in welke mate acetaatgroepen zijn omgezet en beïnvloedt de waterrespons, de bereiding van de oplossing en het foliegedrag. Chemische modificatie kan de verwerkings- of oplossingseigenschappen verder aanpassen.
De omvormer combineert vervolgens de geselecteerde hars met een gecontroleerde formulering. Afhankelijk van de beoogde folie kan die formulering weekmakers en beperkte verwerkingshulpmiddelen bevatten. Hun identiteiten en hoeveelheden zijn productspecifiek; een additief dat de flexibiliteit of verwerkbaarheid verbetert, kan ook de vochtgevoeligheid, het sealen of de oplossing beïnvloeden. Om die reden mag een generiek online recept nooit de hars vervangen.
De belangrijkste productieroute: Oplossingsgieten
Oplossingsgieten vormt de folie uit een waterige PVOH-oplossing. Het wordt algemeen gerapporteerd als de voornaamste route voor PVOH-folie omdat het voorkomt dat een ongemodificeerd polymeer door een conventioneel smeltverwerkingsvenster wordt gedwongen. De productievolgorde is:
- Formuleer en los de hars op.
- Filter, ontlucht en doseer de oplossing.
- Giet een gecontroleerde natte laag op een bewegende band of trommel.
- Verwijder water onder een gecontroleerd droogprofiel.
- Laat los, conditioneer, snijd, inspecteer en wikkel de folie.
Elke fabrikant stelt de concentratie, temperatuur, verblijftijd, filtratie, baansnelheid en droogprofiel in voor zijn eigen hars, formulering, apparatuur en doelfolie. De volgorde is algemeen; het bedrijfsrecept is dat niet.
1. Formuleer en los de hars op
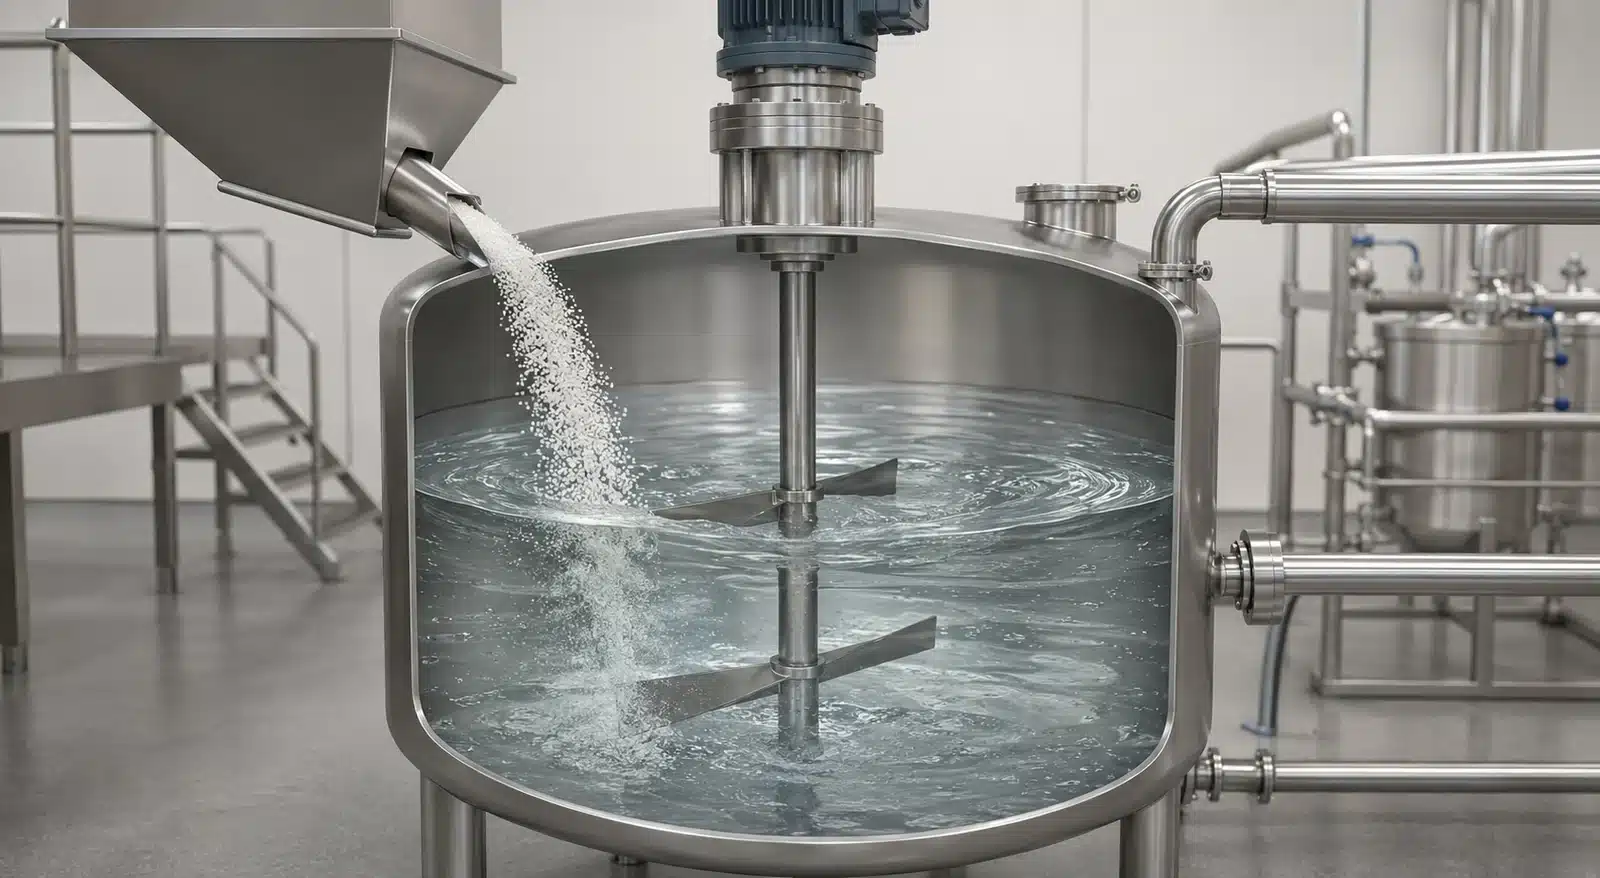
De productie begint door water en PVOH-hars in een mengsysteem te brengen in een gedefinieerde volgorde van.
Weekmakers of andere toegestane formuleringcomponenten worden onder gecontroleerde omstandigheden toegevoegd. Operators bewaken variabelen zoals vastestofgehalte, temperatuur, viscositeit, mengtijd en uiterlijk. Een stabiele oplossing is essentieel omdat de gietkop stroomopwaartse variaties kan reproduceren als strepen, dikteveranderingen, zwakke plekken of optische defecten in de droge folie.
2. Filter, ontlucht en doseer de oplossing
De bereide oplossing passeert filtratie die is geselecteerd voor het proces. Dit verwijdert vreemde deeltjes en onopgelost materiaal dat de folie zou kunnen markeren of de gietopening zou kunnen verstoren. Filtratie moet worden beheerd als een procescontrole: een veranderend drukverschil of onverwacht residu kan wijzen op een probleem met grondstoffen, oplossing of verontreiniging.
Ingesloten lucht wordt ook verwijderd, meestal met gecontroleerde verblijftijd en vacuüm ontluchting. Bellen die het gietoppervlak bereiken, kunnen gaatjes, kraters of lokale zwakke punten worden. De schone, belvrije oplossing wordt vervolgens vastgehouden en bij een stabiele stroom en temperatuur naar de gietkop gedoseerd.
3. Giet op een bewegende band of trommel
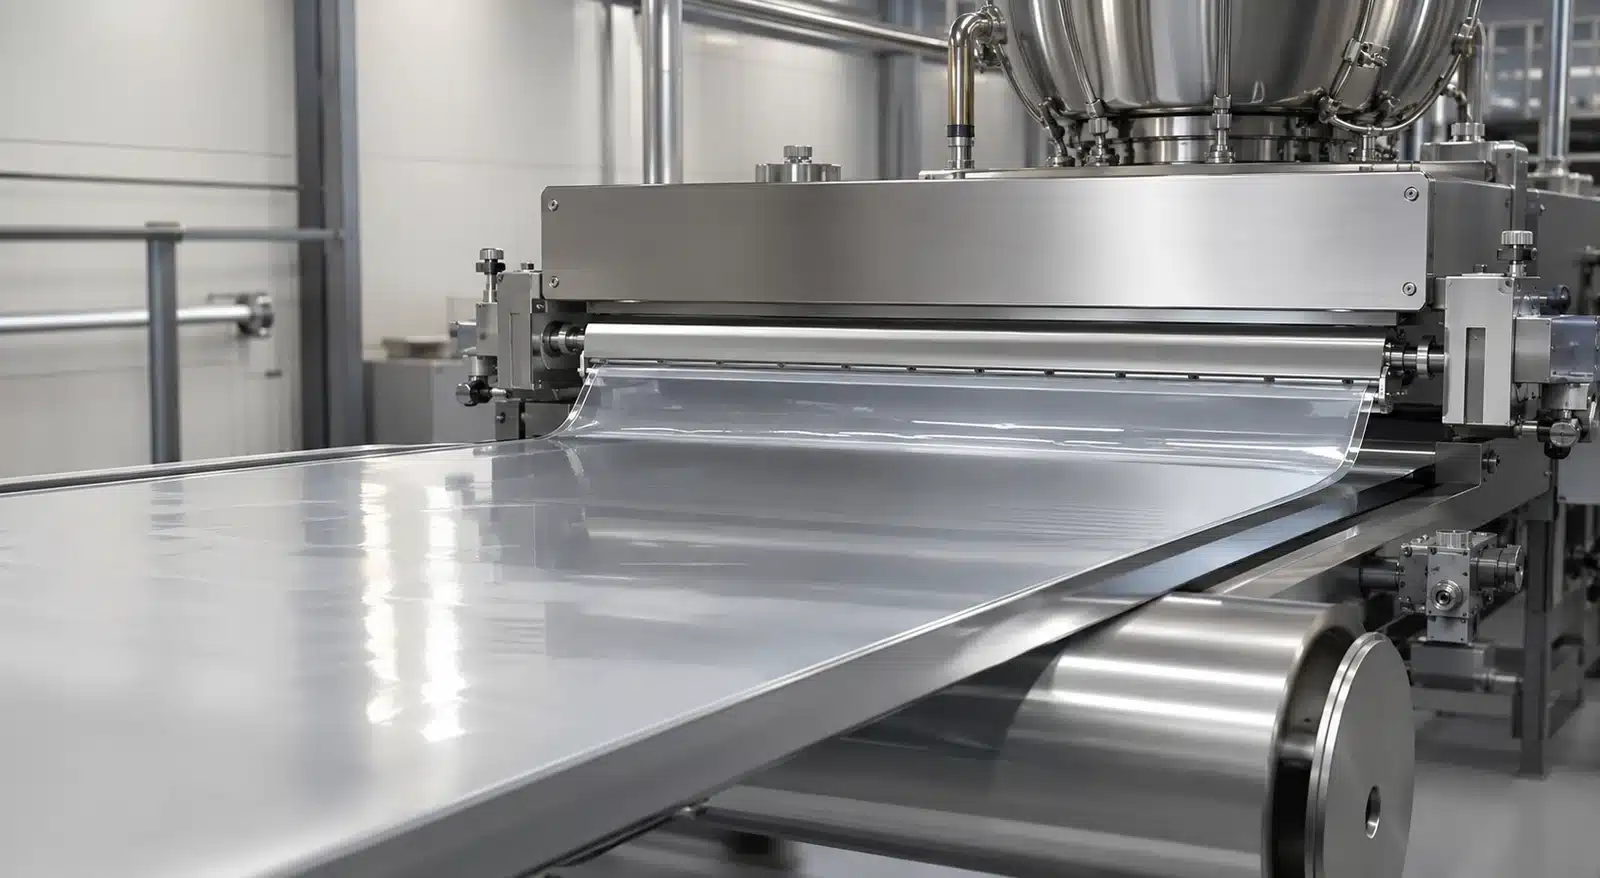
Een gietmatrijs of coatingkop brengt de oplossing aan op een gladde, bewegende drager—doorgaans een band of trommel. Het natte-laagprofiel hangt af van de reologie van de oplossing, de kopgeometrie, de spleet- of doseerinstellingen, de staat van de drager, lijnsnelheid, en de stromingsstabiliteit. Het doel is niet slechts vloeistof te verspreiden; het is het creëren van een uniforme natte baan die zal drogen tot het vereiste dikteprofiel.
Reinheid en oppervlakteconditie van de drager beïnvloeden het loslaten en de oppervlaktekwaliteit. Randcontrole is ook belangrijk omdat instabiele randen de bruikbare breedte kunnen verminderen of later wikkelproblemen kunnen veroorzaken. Online meting kan worden gebruikt waar het lijnontwerp dit toelaat, maar offline diktekartering blijft belangrijk voor het bevestigen van de afgewerkte rol.
4. Droog onder gecontroleerde omstandigheden
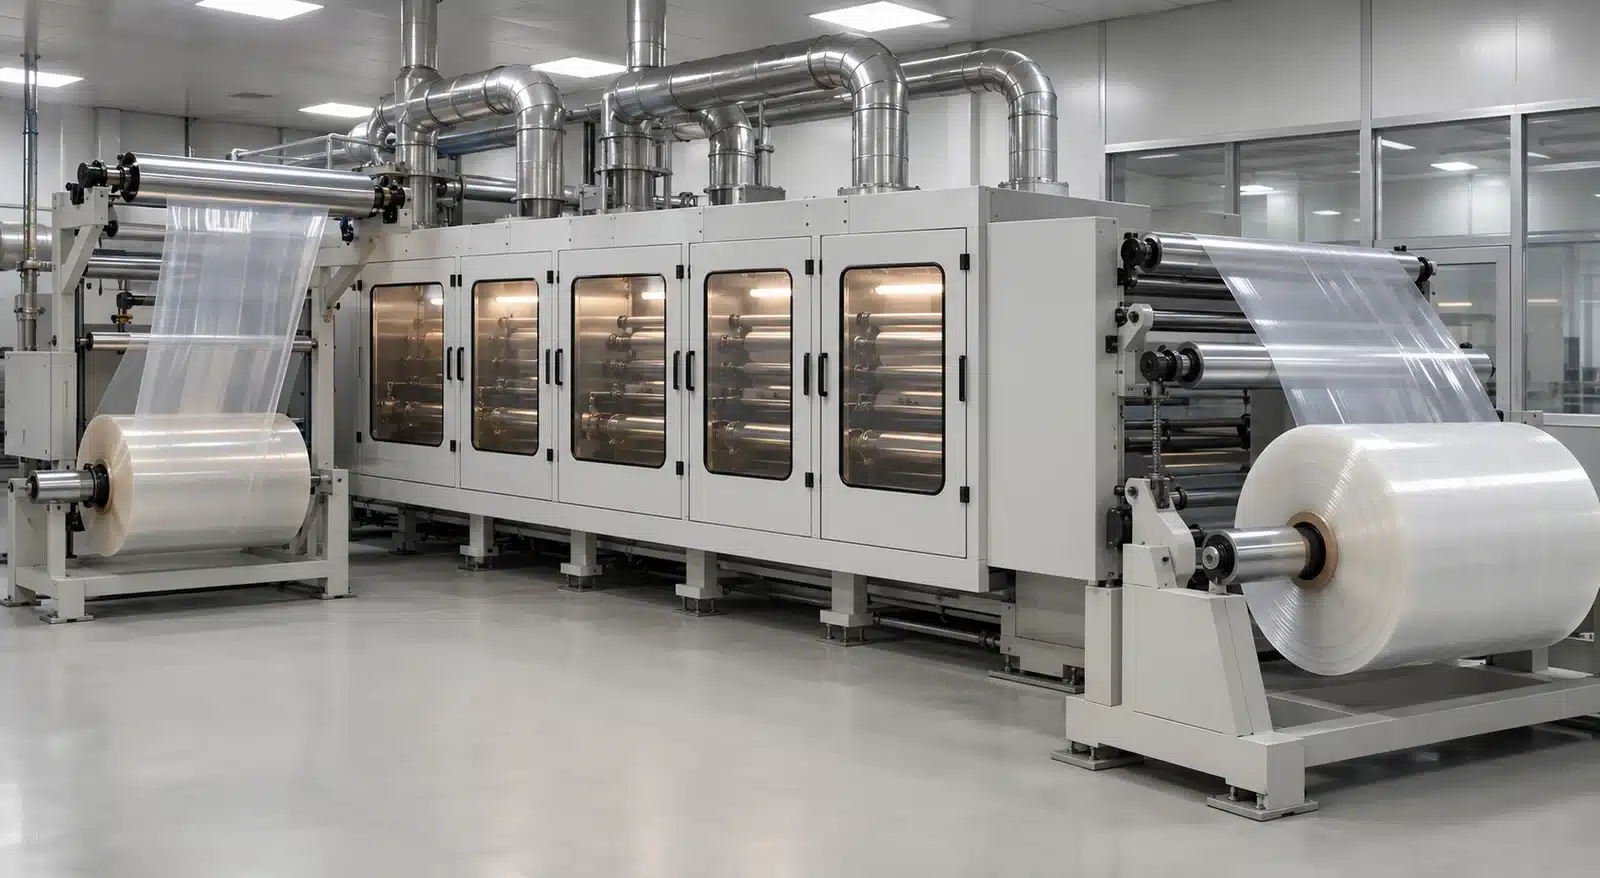
De natte baan passeert verwarmde droogzones, waar water geleidelijk wordt verwijderd. Luchttemperatuur, vochtigheid, snelheid, afvoer, baantemperatuur, verblijftijd en nat-foliedikte werken op elkaar in. Te agressief drogen kan een oppervlaktehuid vormen terwijl eronder water achterblijft, wat bellen, interne spanning, kromtrekken of ongelijkmatig vocht bevordert. Te langzaam drogen kan de output beperken en een folie achterlaten die moeilijk te lossen of consistent op te rollen is.
Het doel is een stabiele folie met gecontroleerd restvocht—niet simpelweg de droogst mogelijke baan. PVOH is vochtgevoelig en de vochtconditie beïnvloedt flexibiliteit, neiging tot blokkeren, afmetingen, verwerking en testresultaten.
Belangrijk: Een gepubliceerde temperatuur of droogtijd is geen overdraagbaar productie-instelpunt. Het geldige profiel behoort toe aan de exacte hars, formulering, natte dikte, apparatuur, luchtstroom, lijnsnelheid en kwaliteitsdoelstelling.
5. Laat los, conditioneer, snijd en wikkel
Na voldoende drogen wordt de folie van de drager gepeld en door de afwerking geleid. Randafval wordt verwijderd en de baan kan worden geconditioneerd zodat vocht en temperatuur stabiliseren vóór de eindinspectie en het wikkelen. Spanning, nipendruk, uitlijning, rolhardheid en contactoppervlakken moeten worden gecontroleerd om rimpels, telescopering, blokkeren, uitrekken of oppervlakteschade te voorkomen.
De moederrol wordt gesneden tot de vereiste breedte en op gespecificeerde kernen gewikkeld. Afgewerkte rollen worden beschermd tegen ongecontroleerde luchtvochtigheid en temperatuur tijdens opslag en transport. Verpakking is daarom onderdeel van procesbeheersing: een rol die binnen specificatie de lijn verlaat, kan nog steeds veranderen als de vochtbarrière, het sealen of de magazijnomstandigheden ongeschikt zijn.
Alternatieve route: Thermoplastische smeltextrusie
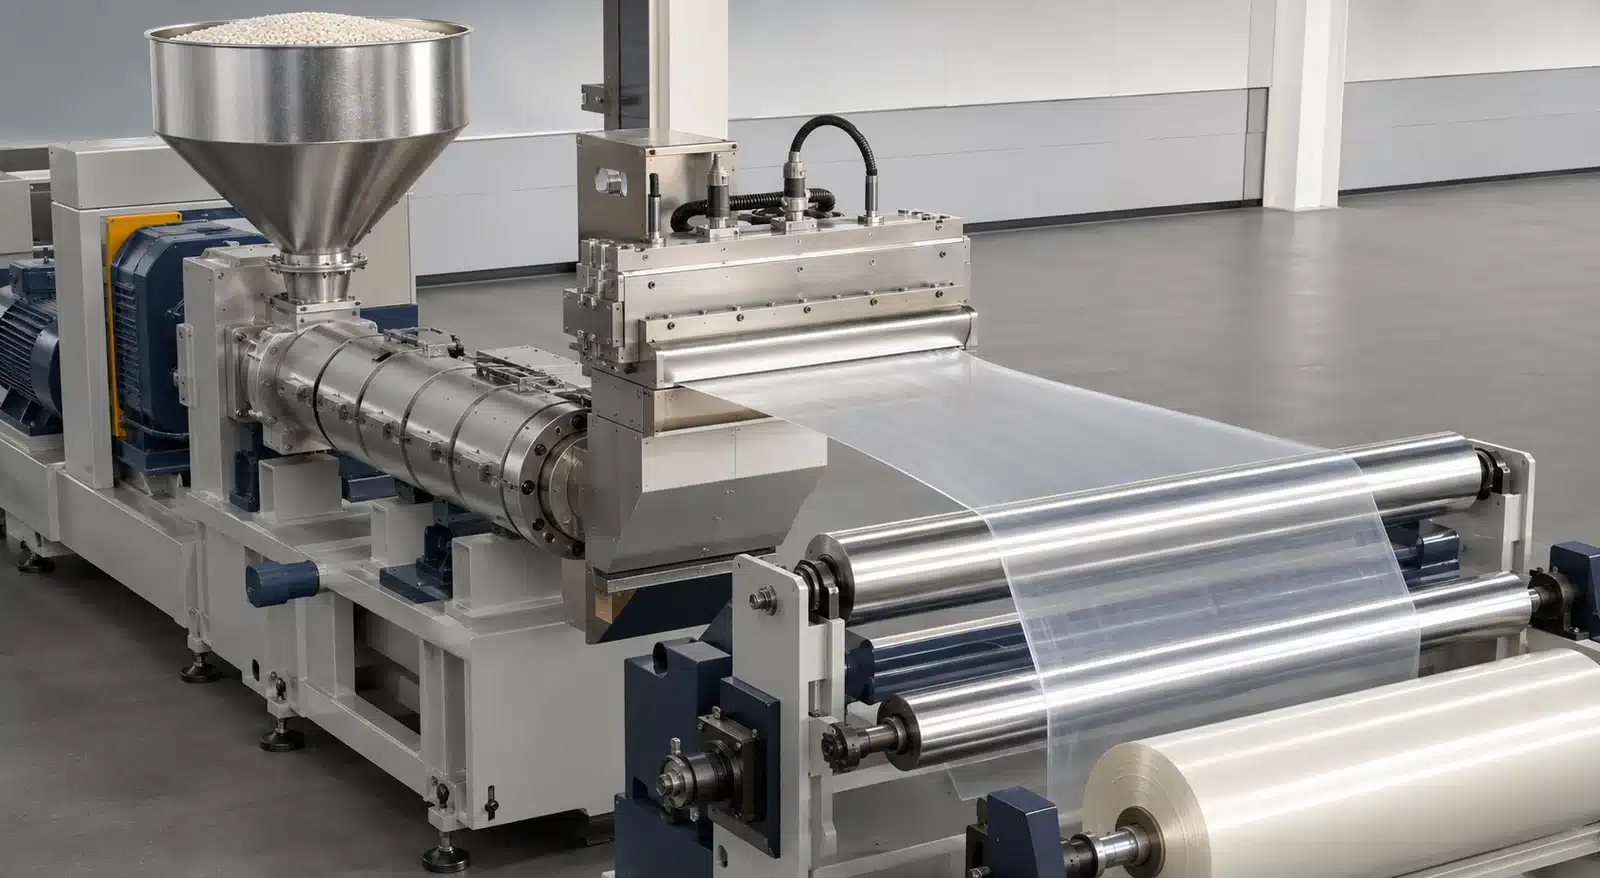
PVOH-folie kan ook worden geproduceerd via thermoplastische verwerking, inclusief blaasfolie- of gietextrusieconfiguraties. Dit is een aparte route—geen afwerkingsstap na oplossingsgieten. Onderzoek dat productieprocessen vergelijkt, behandelt oplossingsgieten, blaasfolie-extrusie en extrusiegieten als afzonderlijke technieken en toont aan waarom resultaten moeten worden gekoppeld aan de gebruikte route en formulering.
Waarom PVOH moeilijker te smeltverwerken is
Conventionele thermoplasten worden verwarmd tot ze vloeien, gevormd door een matrijs en gekoeld. PVOH is moeilijker omdat de waterstofgebonden structuur en thermische gevoeligheid een relatief smal praktisch venster kunnen laten tussen adequate vloei en materiaaldegradatie. Vocht, weekmaking, kwaliteitsontwerp, afschuiving, verblijftijd en temperatuurgeschiedenis zijn allemaal van belang.
Als een hars/formulering niet is ontworpen voor thermoplastische verwerking, kan de lijn te maken krijgen met instabiele vloei, gels, verkleuring, afzettingen, bellen of verslechterd mechanisch en oplossingsgedrag. Een smeltroute begint daarom met een extrusiegeschikt systeem, niet met de veronderstelling dat elke oplossingskwaliteit PVOH-poeder in een standaard folie-extruder kan worden gevoerd.
Wat verandert in een extrusiekwaliteitssysteem
Een extrusiekwaliteitssysteem wordt gecompoundeerd om gecontroleerde vloei en stabiliteit te bereiken. Voedingsvocht en weekmakerverdeling worden beheerd; het materiaal wordt door de extruder getransporteerd en gemengd; smeltdruk en temperatuurgeschiedenis worden gecontroleerd; en de folie wordt gevormd door een vlakke of ringmatrijs voordat wordt gekoeld, gemeten, bijgesneden en opgerold.
| Vergelijkingspunt | Oplossingsgieten | Thermoplastische smeltextrusie |
|---|---|---|
| Startvoeding | Een gefilterde, ontluchte waterige PVOH-formulering | Een thermoplastisch verwerkbare PVOH-compound |
| Folievorming | Een natte laag wordt gedoseerd op een band of trommel | Een heet, onder druk staand materiaal wordt gevormd door een matrijs |
| Belangrijkste verwijderingsstap | Water moet worden verwijderd in gecontroleerde droogzones | Bulk gietwater wordt vermeden; warmte moet worden verwijderd na het vormen |
| Kritieke controles | Belangrijkste kwaliteitsvariabelen | Oplossingshomogeniteit, reologie, bellen, droging, restvocht |
| Voedingsconditie, weekmaking, afschuiving, verblijftijd, thermische geschiedenis | Belangrijkste kwalificatievraag | Is de kwaliteit/formulering gevalideerd voor de apparatuur en het thermische venster? |
Geen van beide routes is automatisch superieur. De juiste keuze hangt af van de beschikbare hars technologie, beoogde folie-eigenschappen, schaal, energie- en waterbeheer, apparatuur, kwaliteitscapaciteit en applicatievalidatie.
Procescontroles die de foliekwaliteit bepalen
Foliekwaliteit komt voort uit de interactie van materiaal, formulering, apparatuur, omgeving en operationele discipline. Een defect is aanleiding voor onderzoek, geen bewijs van één oorzaak. Fabrikanten hebben traceerbare batchrecords en trendgegevens nodig om variatie in grondstoffen te onderscheiden van effecten van oplossen, gieten, drogen, extruderen of wikkelen.
Oplossingskwaliteit en reologie
Bij een gietproces beïnvloeden het vaste stofgehalte, de viscositeit, de temperatuur, de menggeschiedenis en de dispersie van formuleercomponenten hoe de oplossing door filters en over de gietkop stroomt. Deeltjes, gels, schuim of verontreiniging kunnen leiden tot lijnen, spikkels, gaatjes, zwakke plekken of afzettingen op de matrijs. Stabiele oplossingsleeftijd en opslagcondities zijn ook van belang, omdat een oplossing kan veranderen terwijl deze wacht om te worden gegoten.
Droogprofiel en restvocht
Drogen bepaalt meer dan alleen de lijnsnelheid. Het verdampingsprofiel beïnvloedt de oppervlaktevorming, interne spanning, loslating, krul en de vochtconditie bij het begin van het wikkelen. Restvocht beïnvloedt vervolgens de flexibiliteit en het blokkeren tijdens conversie en opslag. Omdat PVOH vocht uitwisselt met de omgeving, moeten conditionering en testatmosfeer worden gecontroleerd bij het vergelijken van batches.
Dikte, oppervlak en wikkelcontrole
Diktevariaties kunnen ontstaan in de dosering, de matrijs- of kopconditie, de baansnelheid, de dragergeometrie, het thermisch profiel of de transversale stroming. Oppervlaktemarkeringen kunnen afkomstig zijn van de drager, verontreiniging, hantering of contactrollen. Wikkeldefecten kunnen wijzen op spanning, uitlijning, nip, rolhardheid, randprofiel of ongelijkmatig vocht.
| Observatie | Mogelijke procesrichtingen om te onderzoeken | Verificatie |
|---|---|---|
| Bellen of gaatjes | Bevochtiging, schuim, ontluchting, verontreiniging, snelle oppervlaktedroging | Oplossingsinspectie, filter-/ontluchtingsgegevens, doorlichtinspectie |
| Diktebanden of strepen | Doseerstabiliteit, kopconditie, reologie, baansnelheid, dragerconditie | Dwarsscheepse diktekaart en procestrend |
| Krul of slechte vlakheid | Ongelijkmatig drogen, restvochtgradiënt, baanspanning | Geconditioneerde vlakheidscontrole en vochtbeoordeling |
| Blokkeren of moeilijk afwikkelen | Vocht, oppervlakteconditie, wikkeldruk, opslagomgeving | Rolafwikkelbeoordeling onder gedefinieerde conditionering |
| Brosheid of rekvariaties | Formulering, vochtconditie, thermische geschiedenis, diktevariaties | Geconditioneerde mechanische tests in zowel machine- als dwarsrichting |
Deze tabel is een diagnostische kaart, geen acceptatienorm. Hetzelfde zichtbare symptoom kan meer dan één oorzaak hebben, dus corrigerende maatregelen moeten gebaseerd zijn op gemeten bewijs.
Hoe fabrikanten de afgewerkte folie verifiëren
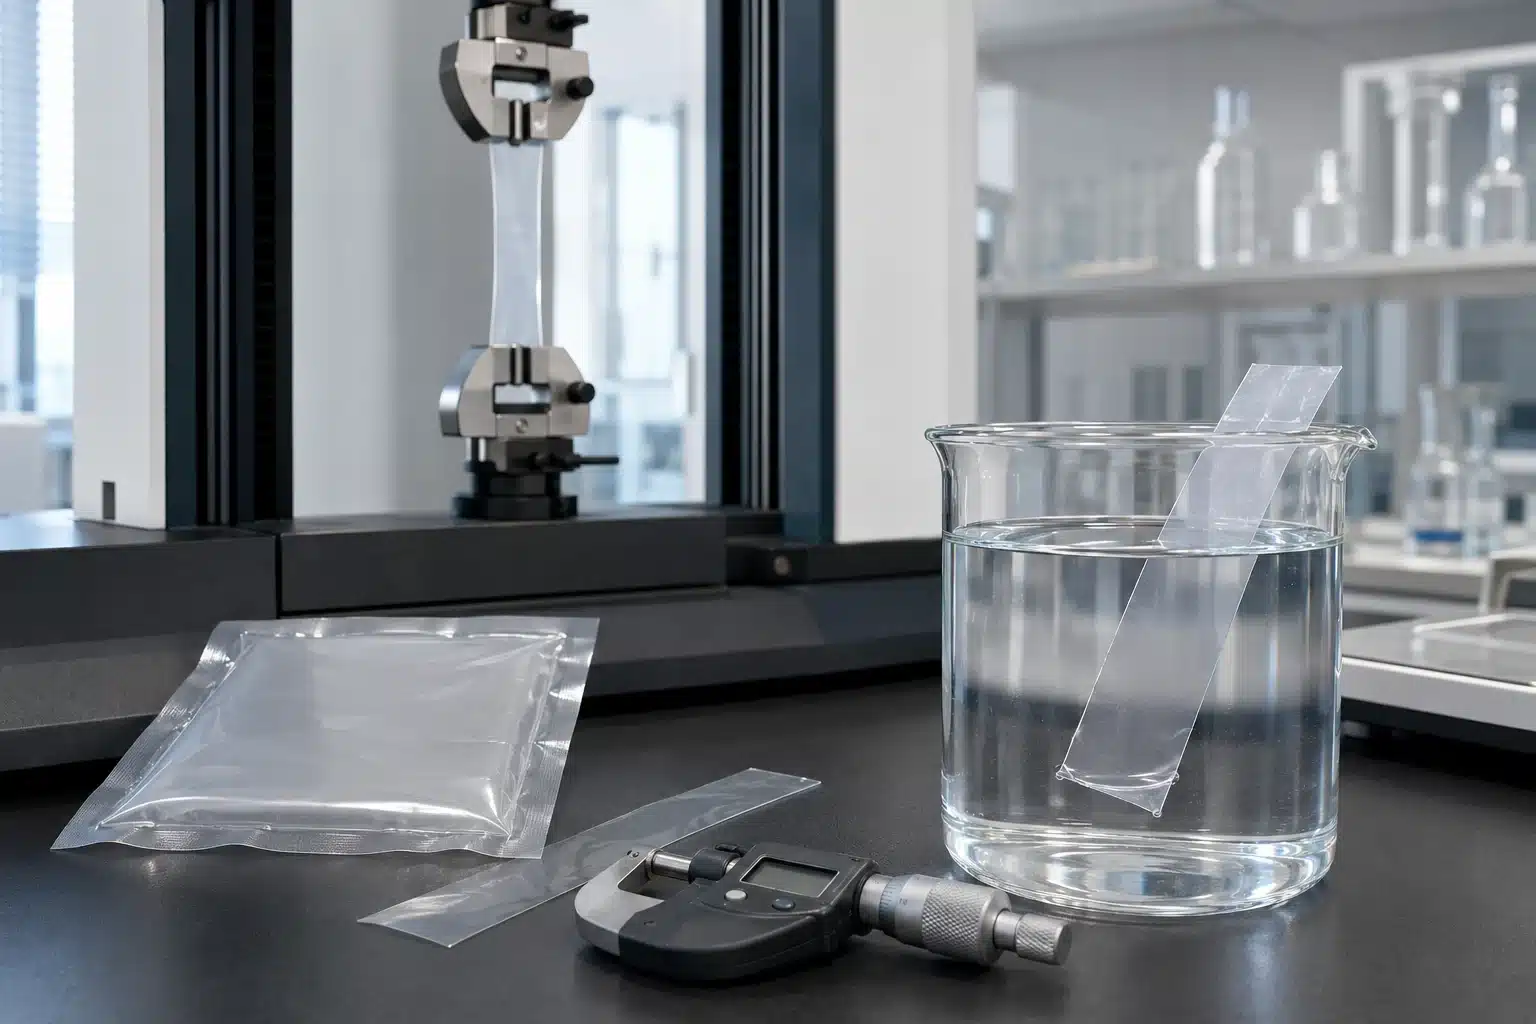
Vrijgavetesten moeten de productiecontroles koppelen aan de beoogde conversie en het gebruik. Een certificaatwaarde is alleen zinvol als het de folie, partij, testmethode, monsterrichting, conditionering, eenheid en acceptatiecriterium identificeert.
Dikte en visuele uniformiteit
De dikte wordt gemeten dwars op en langs de baan met behulp van een gedefinieerd bemonsteringsplan; ASTM D6988 is een richtlijn.
Een gemiddelde alleen kan profielvariaties verbergen. Kopers moeten vragen hoeveel posities en lagen worden bemonsterd, of minimum- en maximumwaarden worden gerapporteerd en hoe de methode zich verhoudt tot de beloofde roltolerantie.
Mechanisch en verzegelingsgedrag
ASTM D882 behandelt trekproeven voor dunne kunststofplaten binnen het gestelde toepassingsgebied. Voor PVOH-folie moet het rapport de machine- of dwarsrichting, monsterdikte, conditioneringsatmosfeer, testsnelheid, gripopstelling en faalgedrag vermelden. Waarden uit verschillende richtingen of omstandigheden mogen niet zonder kwalificatie direct worden vergeleken.
Als de folie hitteverzegeld wordt, moet de verzegeling worden gemaakt onder gedefinieerde bekentemperatuur, druk, verblijftijd, geometrie en conditionering. ASTM F88/F88M meet de zegelsterkte en identificeert het faalmechanisme voor flexibele barrièrematerialen, maar stelt geen universele acceptabele waarde vast en bewijst geen volledige verpakkingsintegriteit.
Oplosbaarheid en productcompatibiliteit
“Wateroplosbaar” is onvolledig zonder een methode. Oplos- of desintegratieresultaten kunnen veranderen met watertemperatuur, waterchemie, agitatie, monsterafmetingen, foliedikte, conditionering, blootstellingstijd en het gebruikte eindpunt. Een nuttige specificatie vermeldt al deze omstandigheden en maakt onderscheid tussen folieruptuur, desintegratie en volledige oplossing waar relevant.
Het verpakte product kan ook.
Belangrijk: Een foliegegevensblad of geïsoleerde folietest keurt een eindverpakking niet goed. Kwalificatie moet het gevulde en gesealde systeem, de opslagdistributie en de eindgebruik-watercondities omvatten.
Wat kopers moeten specificeren voordat ze een PVA-folie goedkeuren
Een bruikbare specificatie begint bij de toepassing in plaats van bij een generieke aanvraag voor “PVA-folie.” Vóór goedkeuring moeten de volgende inputs worden afgestemd met de leverancier en omvormer:
- Verpakt product: samenstelling, concentratie, wateractiviteit, pH, oplosmiddelen of oppervlakteactieve stoffen, vuiltemperatuur, dosis en bekende incompatibiliteiten.
- Gebruiksomstandigheden: beoogd watertemperatuurbereik, waterchemie, agitatie, blootstellingstijd en het gedefinieerde oploseindpunt.
- Folieconstructie: hars- of kwaliteitsfamilie, modificatie waar relevant, nominale dikte, tolerantie, breedte, rollengte, kern, wikkelrichting, en rolbescherming.
- Conversieproces: druk- of registratiebehoeften, vormen, vullen, heatseal-instellingen, toegestane sealverontreiniging, lijnsnelheid en baanspanningsbereik.
- Opslag en transport: temperatuur- en relatieve vochtigheidsgrenzen, barrièreverpakkingseisen, houdbaarheidsprotocol en acclimatisatie vóór conversie.
- Vrijgavetesten: bemonsteringsplan, diktemethode, visuele defectcriteria, mechanische richtingen en conditionering, seal-methode en faalmechanisme, en oplosmethode.
- Systeemvalidatie: compatibiliteit met gevulde verpakkingen, sealintegriteit, veroudering, transport en eindgebruikproeven op de daadwerkelijke apparatuur en het daadwerkelijke product.
- Documentatie en wijzigingsbeheer: partijtraceerbaarheid, certificaatvelden, goedgekeurde monsterstatus, kennisgeving van formulering-/proceswijzigingen en triggers voor herkwalificatie.
Deze input stelt een leverancier in staat om een geschikte folie voor te stellen en te valideren. Ze vervangen geen proeven op het eigen vul-, seal-, opslag- en gebruikssysteem van de koper.
Belangrijkste conclusie
De meeste PVA PVOH-wateroplosbare folie wordt beschreven als geproduceerd via oplossing.
Gerelateerde Bestypack-bronnen
- Laundry Detergent Pods PVA Water Soluble Film
- PVA Shrink Film Water Soluble Shrink Film
- PVA Water Soluble Film Manufacturer & Supplier
- PVA Water Soluble Seed Tape
- PVA-foliegids: Milieueffecten en kenmerken
- PVA-gids: Wat u moet weten
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German