
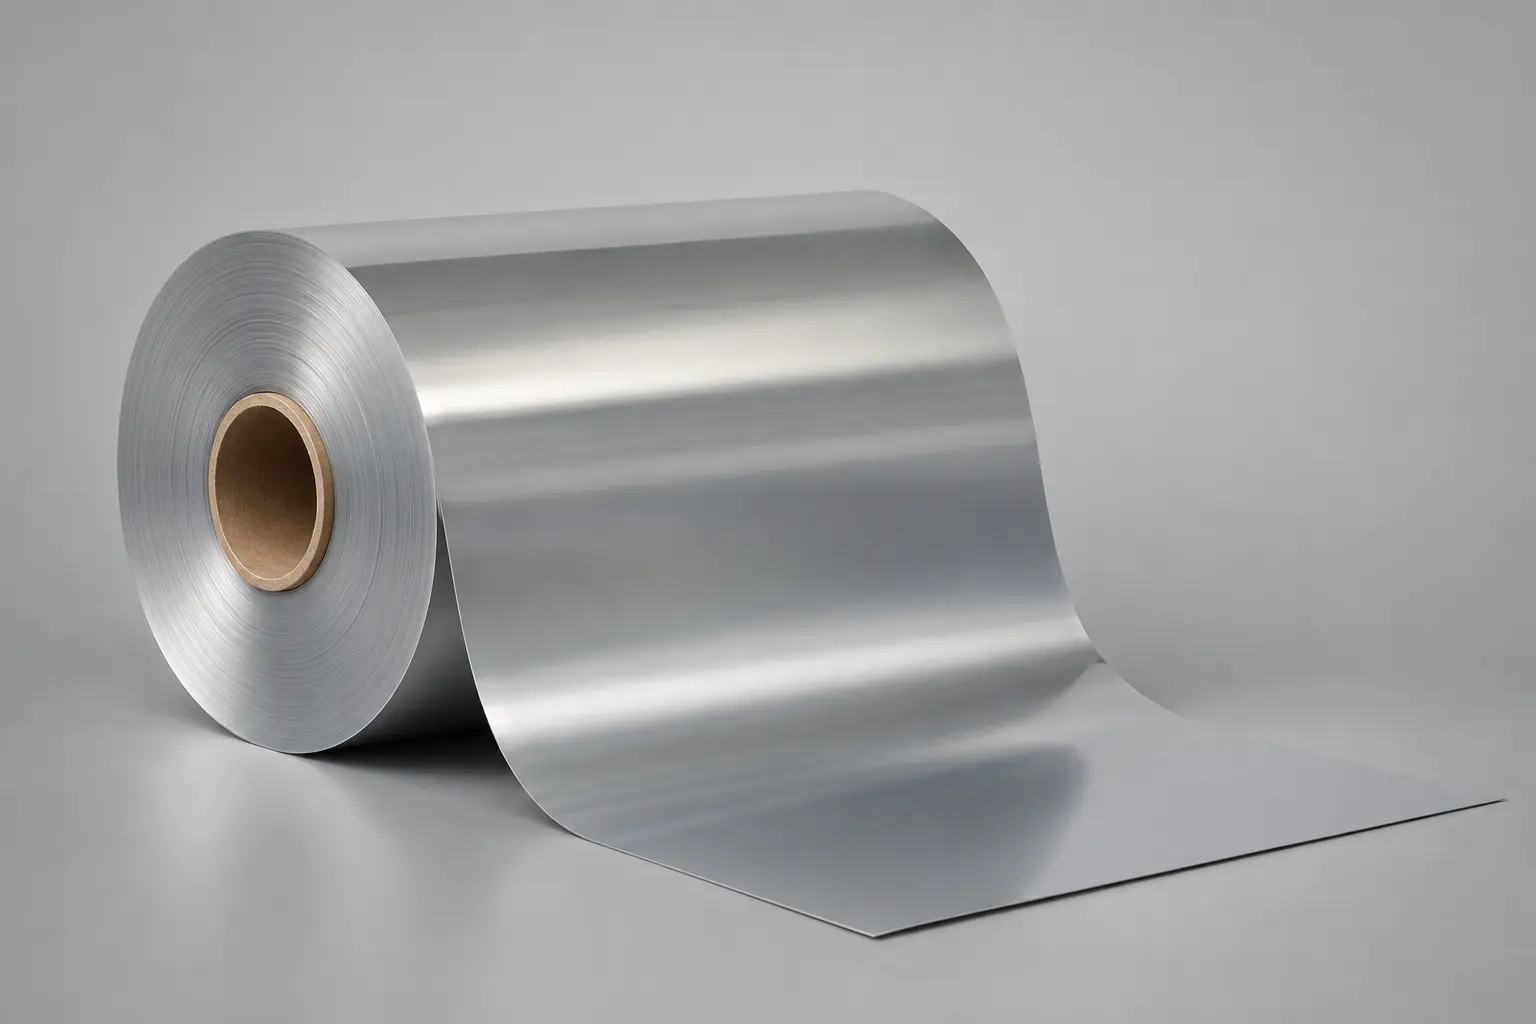
PET gemetalliseerde folie combineert een biaxiaal georiënteerd polyestersubstraat met een extreem dunne opgedampte metaallaag, meestal aluminium. Het resultaat is een lichtgewicht, reflecterende folie die wordt gebruikt wanneer een laminaat sterkere bescherming nodig heeft tegen zuurstof, vocht, aroma of licht dan helder PET alleen kan bieden. Toch is “gemetalliseerd PET” een materiaalfamilie, geen volledige specificatie. Kwaliteit, oppervlak, barrièretestomstandigheden, laminaatontwerp, conversieproces, contact met levensmiddelen en de route aan het einde van de levensduur moeten allemaal worden gevalideerd voor de uiteindelijke verpakking.
Wat is PET-gemetalliseerde folie?
Voor de Amerikaanse voedselcontactcontext, raadpleeg de eCFR. Een ondubbelzinnige leveranciersspecificatie moet daarom “polyvinylalcohol (PVOH)” vermelden en de kwaliteit of filmfamilie identificeren. De polymeernaam alleen onthult niet de additieven van de film, het resterende acetaatgehalte, de dikte, de seallaag, het oplossingsprofiel of de beoogde toepassing. Keur geen film goed die alleen als “PVA” wordt beschreven. Bevestig de volledige polymeernaam, de eindfilmkwaliteit en het toepassingsspecifieke gegevensblad.
In wateroplosbare verpakkingen betekent PVA-film normaal gesproken film op basis van polyvinylalcohol, een synthetisch polymeer ook geschreven als PVOH. Het grote aantal hydroxylgroepen geeft het een sterke affiniteit voor water en nuttig filmvormend gedrag. De commerciële filmprestaties komen echter van de volledige formulering en het proces—niet alleen van de polymeernaam. context, raadpleeg de eCFR-polymeerbepalingen voordat u een claim voor een afgewerkte film goedkeurt.
PET-gemetalliseerde folie wordt doorgaans gemaakt door aluminium op één oppervlak van biaxiaal georiënteerd polyethyleentereftalaat Het behoudt de bruikbare baansterkte en dimensionale stabiliteit van het PET-substraat, terwijl het een ondoorzichtig reflecterend oppervlak en een aanzienlijk ander barrièreprofiel toevoegt. De aangebrachte laag is veel dunner.
Terminologie: PET, BOPET en MetPET
PET identificeert het polymeer, polyethyleen tereftalaat. BOPET betekent dat de PET-folie in zowel machine- als dwarsrichting is gerekt om een gebalanceerd foliesubstraat te ontwikkelen. MetPET, gemetalliseerd PET, gemetalliseerd BOPET en gealuminiseerd PET worden vaak gebruikt voor BOPET met een opgedampte metaallaag. Deze labels onthullen niet de foliedikte, oppervlaktebehandeling, optische dichtheid, barrièreniveau, of welke zijde bestemd is voor bedrukking of laminatie.
Folie versus aluminiumfolie
Gemetalliseerd PET mag niet als folie worden omschreven alleen omdat het er metallisch uitziet. Folie is een zelfdragende metaalplaat; gemetalliseerd PET is een polymeerfolie met een dunne metaalcoating. Dat verschil beïnvloedt buigkraakgedrag, blijvende vouw, ondoorzichtigheid, geleidbaarheid, verzegelingsstrategie, conversie en recycling. Een glanzend uiterlijk kan daarom geen functionele gelijkwaardigheid vaststellen. De juiste vergelijking begint met de vereiste barrière.
Hoe PET-folie wordt gemetalliseerd
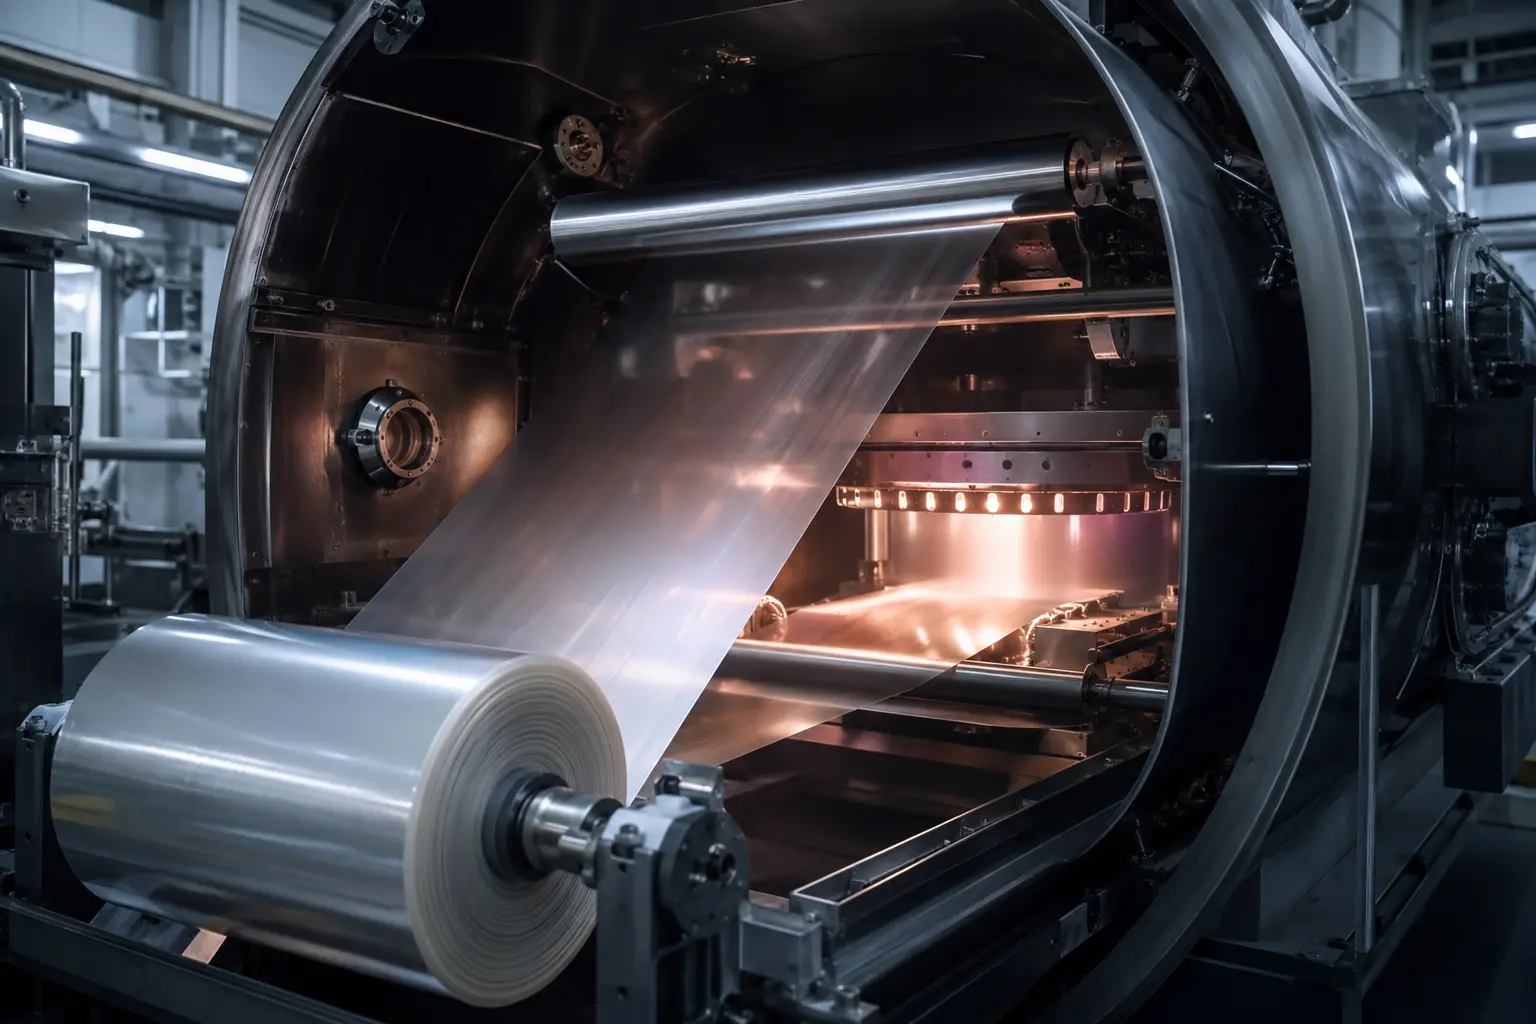
Vacuümmettalisatie is een gecontroleerd coatingproces. Aluminium wordt in een lagedrukkamer verhit tot het verdampt en condenseert vervolgens op de bewegende PET-baan. De schijnbare eenvoud verbergt verschillende onderling samenhangende controles: reinheid van de basisfolie, oppervlaktechemie, vacuümstabiliteit, verdampingssnelheid, baantemperatuur, lijnsnelheid, wikkeling en stroomafwaartse verwerking beïnvloeden allemaal de continuïteit en hechting van de metaallaag.
Basisfolie en oppervlaktevoorbereiding
Het PET-oppervlak moet schoon, vlak en geschikt zijn voor de beoogde metaalbinding. Additieven, verontreiniging, krassen, gels, behandelingsniveau of oppervlakteruwheid kunnen de depositie beïnvloeden en zwakke of discontinue gebieden creëren. Sommige kwaliteiten gebruiken een gemodificeerd of gecoat oppervlak om de metaalhechting te verbeteren; andere bieden een apart behandeld oppervlak voor inkt of laminierlijm. De verwerker moet de metaalzijde, de behandelde niet-metaalzijde en eventuele primer of coating identificeren, in plaats van aan te nemen dat beide zijden zich hetzelfde gedragen.
Vacuümdepositie en controle van de metaallaag
In de kamer bereikt een gecontroleerde aluminiumdamp de bewegende baan en vormt de metaallaag. Procescontrole streeft naar een consistente depositie over de baan en door de rol. Optische dichtheid wordt vaak gebruikt als een praktische productie-indicator, maar het is geen volledige vervanging voor zuurstof- of waterdamptransmissietesten. Vergelijkbare optische metingen kunnen nog steeds verschillen maskeren die worden veroorzaakt door gaatjes, substraatkwaliteit, metaalhechting of latere schade.
De productiewerkstroom kan als volgt worden samengevat:
- Selecteer en conditioneer de juiste PET-basisfolie.
- Reinig en bereid het beoogde metallisatieoppervlak voor.
- Evacueer de kamer en stabiliseer het depositieproces.
- Deponeer aluminium terwijl de baansnelheid, temperatuur en coatinguniformiteit worden gecontroleerd.
- Wikkel op onder gecontroleerde spanning en bescherm het metaaloppervlak tegen beschadiging.
- Inspecteer, snijd, bemonster en classificeer de rol volgens de overeengekomen specificatie.
Wikkelen, snijden en inspectie
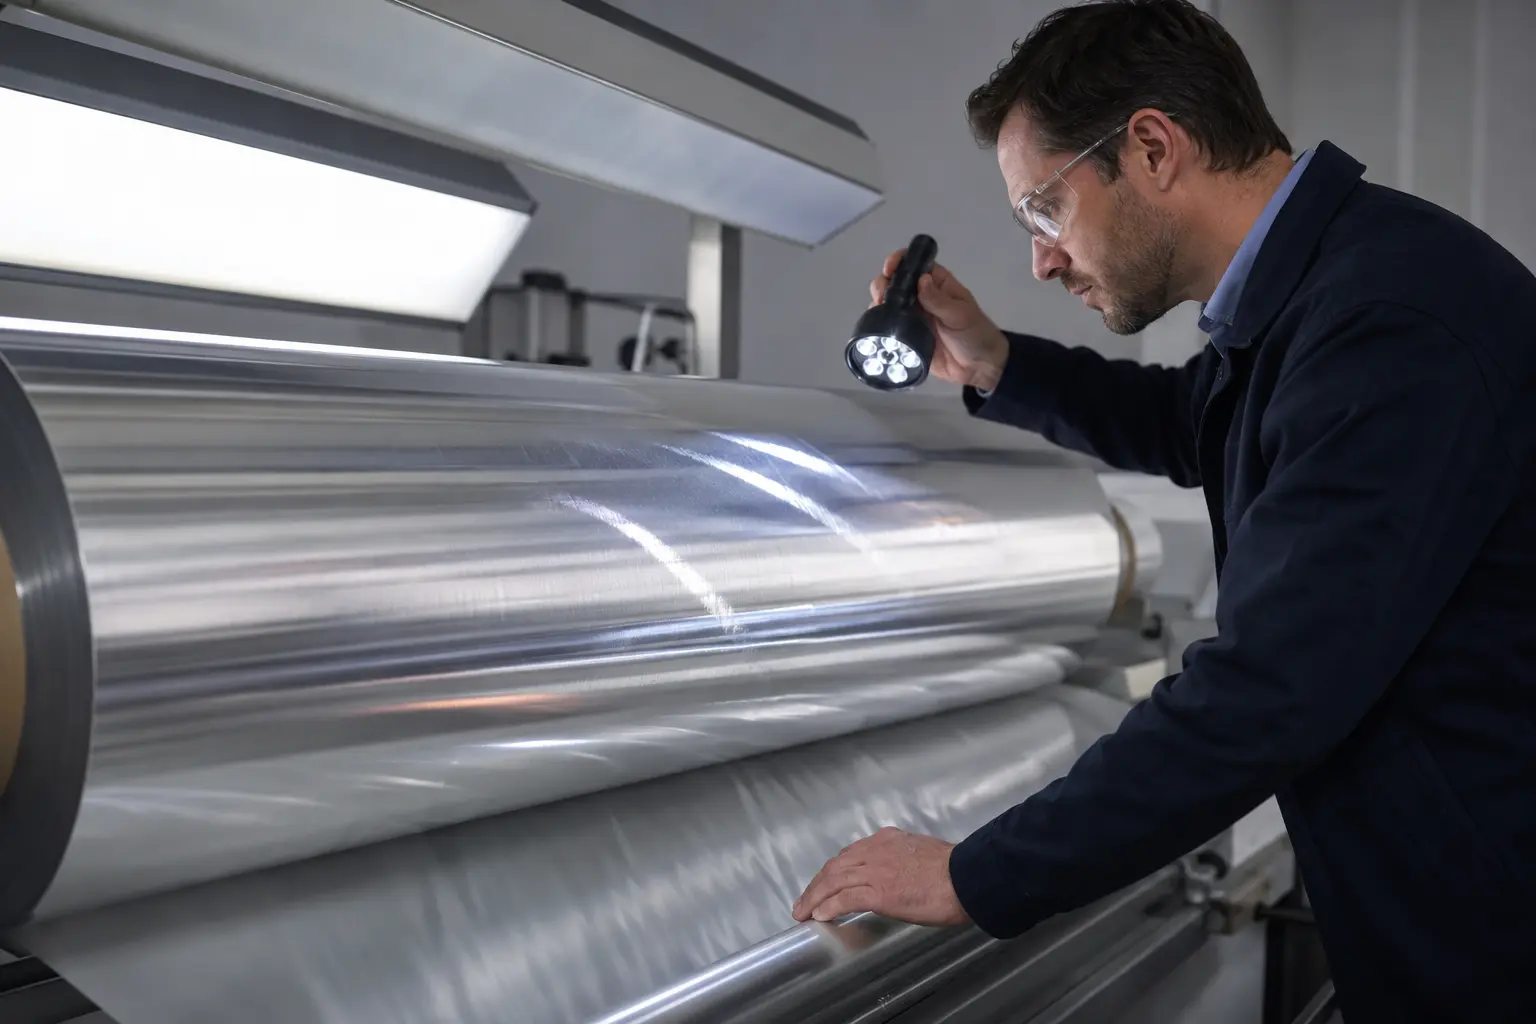
Het metaaloppervlak is kwetsbaar voor slijtage, verkleving, krassen en overdracht als de wikkeldruk of -behandeling slecht wordt gecontroleerd. Snijden kan randschade of vuil introduceren, terwijl overmatige spanning rimpels of rek in de baan kan veroorzaken. Inspectie moet daarom visuele en roldoeltreffendheidscontroles combineren met overeengekomen functionele tests. Een rol die uniform helder lijkt, kan nog steeds falen op een metaalbindings-, barrière- of laminatievereiste.
Belangrijkste prestatie-eigenschappen—en hun grenzen
Metallisatie kan tegelijkertijd verschillende nuttige functies verbeteren, maar de verbetering is noch automatisch noch universeel. Prestaties zijn afhankelijk van PET-kwaliteit, metaalcontinuïteit, coatings, dikte, opslag, conversiegeschiedenis en het uiteindelijke laminaat. Gerapporteerde waarden moeten altijd worden gekoppeld aan een testmethode, monster, conditionering, temperatuur, vochtigheid, eenheden en, indien relevant, geteste zijde.
Zuurstof-, vocht-, aroma- en lichtbarrière
De aluminiumlaag creëert een langere en moeilijkere weg voor zuurstof en waterdamp en biedt sterke ondoorzichtigheid voor zichtbaar licht. Dit kan helpen bij het beschermen van oxidatiegevoelige voedingsmiddelen, aroma's, smaken, kleuren, oliën en andere lichtgevoelige inhoud. Echter, gaatjes, krassen, metaalafname, buigen, afdichtingsdefecten en slecht gevormde verpakkingseigenschappen kunnen de barrière aantasten die op vlakke folie is gemeten.
ASTM D3985-24 behandelt zuurstofdoorlaatbaarheidstesten voor folies en laminaten met behulp van een coulometrische sensor, terwijl ASTM F1249-25 waterdamptransmissietesten behandelt met een gemoduleerde infraroodsensor. Een OTR- of WVTR-waarde is alleen betekenisvol met de bijbehorende methode en omstandigheden. De houdbaarheid van de uiteindelijke verpakking hangt ook af van afdichtingen en verpakkingsoppervlak.
Belangrijk: Leveranciersgegevens Gegevensbladen kunnen geldige typische waarden tonen voor een genoemde kwaliteit, maar deze cijfers worden geen universele gemetalliseerde-PET-specificatie of garantie voor de uiteindelijke verpakking. Bevestig de kwaliteit, eenheden, temperatuur, relatieve vochtigheid, monsteroriëntatie en of de waarde van toepassing is vóór of na laminatie en buigen.
Mechanisch, thermisch, optisch en elektrisch gedrag
Het BOPET-substraat draagt normaal gesproken bij.
Mechanische, krimp-, wrijvingscoëfficiënt-, optische-dichtheids- en metaalbindingsresultaten moeten als afzonderlijke eigenschappen worden gelezen. Een hoge optische dichtheid bewijst geen adequate hechtsterkte; een sterke vlakke folie bewijst geen buigduurzaamheid; en de temperatuurbestendigheid van PET stelt niet de heat resistance van inkten, lijmen, coatings, afdichtingen of het verpakte product vast.
Veelvoorkomende kwaliteiten, oppervlakken en constructies
“Gemetalliseerd PET” omvat kwaliteiten die zijn ontworpen voor verschillende prioriteiten. Twee folies met dezelfde nominale dikte kunnen verschillen in oppervlaktechemie, metaalhechting, barrièreverbetering, ruwheid, wikkelgedrag, optische dichtheid of geschiktheid voor bedrukking en laminatie. Kwalificatie moet gebaseerd zijn op de exacte kwaliteit en oppervlakteaanduiding, niet op een generieke materiaalnaam.
Standaard-, hoge-barrière- en verbeterde-hechtingskwaliteiten
Veelvoorkomende functionele categorieën omvatten:
- Standaard gemetalliseerd PET voor algemeen barrière- en decoratief laminaatgebruik.
- Hoge- of ultrahoge-barrièrekwaliteiten die strengere substraat- en depositiecontrole gebruiken, en soms extra barrière- of beschermende coatings.
- Verbeterde metaalbindingskwaliteiten voor constructies blootgesteld aan veeleisende lijmen, extrusielaminatie of productomstandigheden.
- Bedrukkings- of hechtingsbehandelde kwaliteiten met een aangewezen niet-metaaloppervlak voor inkten of lijmen.
- Chemisch bestendige, hittestabiele, loslaat-, geleidende of speciale optische kwaliteiten voor technische toepassingen.
Deze categorieën zijn niet uitwisselbaar. Het technische gegevensblad van een leverancier moet het beoogde oppervlak, beschikbare dikte, wikkelrichting, typische waarden, testmethoden en beperkingen vermelden.
Typische laminaatrollen
Gemetalliseerd PET is vaak een barrière- en printondersteuningslaag in een meerlaagse structuur. Een aparte PE-, CPP- of andere sealantbaan kan warmteverzegeling, productcontact, penetratieweerstand, of lage-temperatuurverzegelingsprestaties bieden. Papier, BOPP, polyamide of een andere PET-laag kan stijfheid, taaiheid, uiterlijk of verwerkingsfuncties toevoegen.
De juiste laagvolgorde hangt af van waar de grafische elementen zich bevinden, welk oppervlak lijm ontvangt, of het metaal bescherming nodig heeft en wat het product raakt. Structuren zoals bedrukt PET/lijm/MetPET/sealant of bedrukte buitenfolie/lijm/MetPET kunnen nuttige conceptuele voorbeelden zijn, maar het zijn geen kant-en-klare specificaties. Lijmchemie, coatinggewicht, uitharding, restoplosmiddelen, sealantkeuze en productcompatibiliteit vereisen nog steeds proeven.
Waar PET-gemetalliseerde folies worden gebruikt
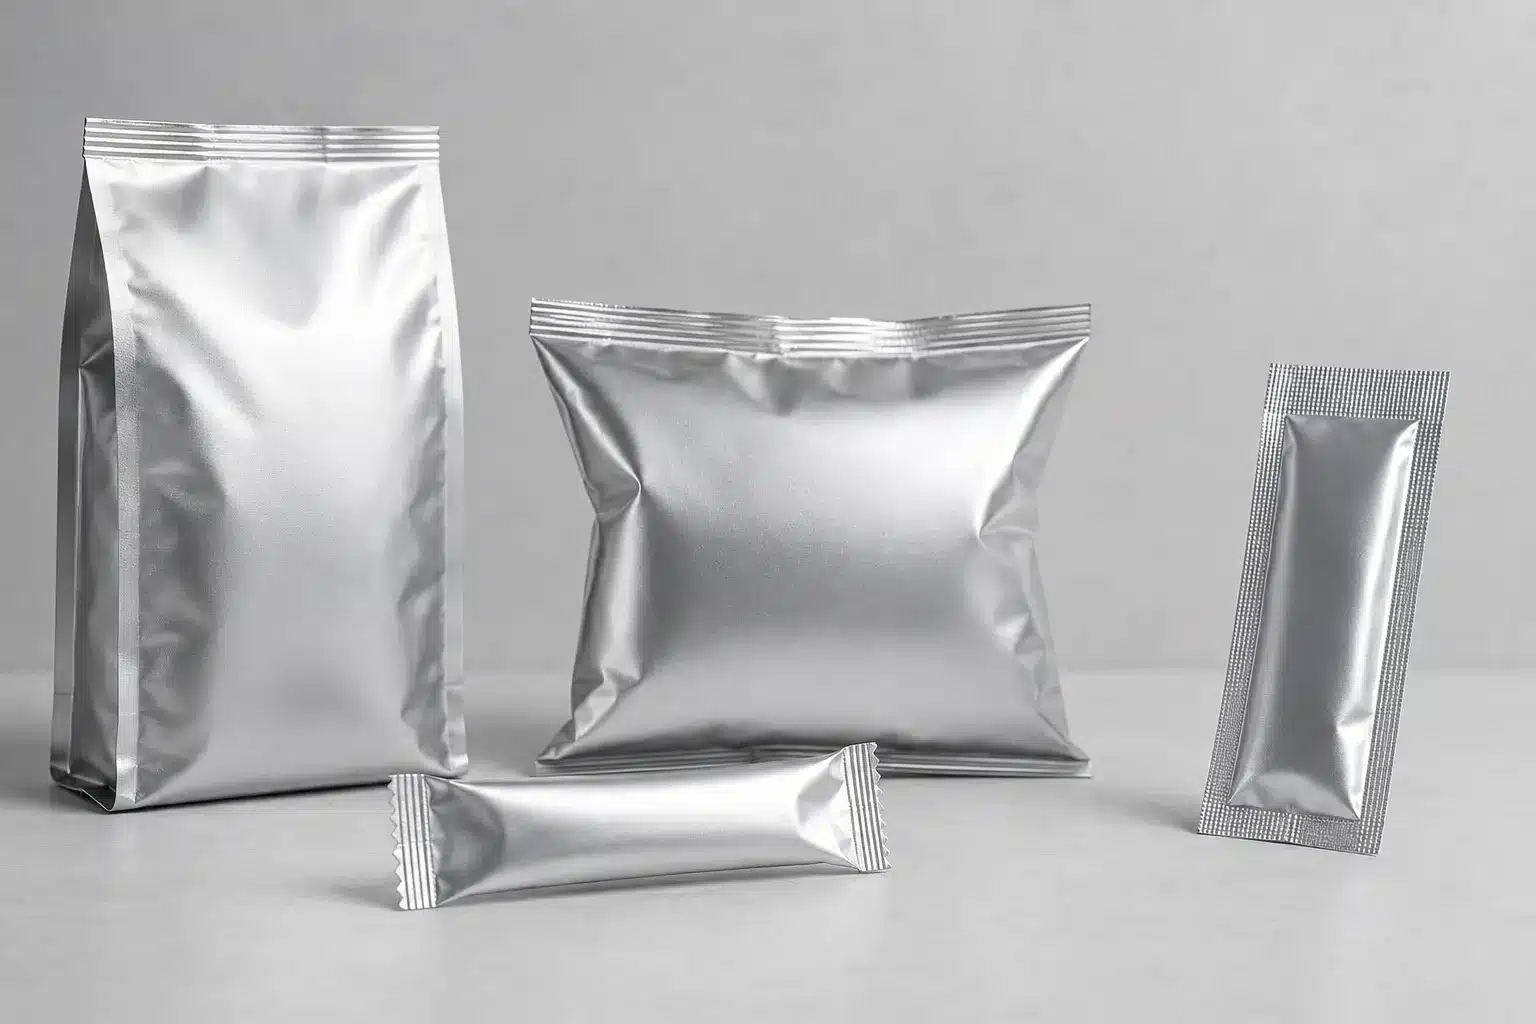
Gemetalliseerd PET wordt overwogen wanneer een project een combinatie van barrière, ondoorzichtigheid, reflecterend uiterlijk, baanssterkte en lage materiaalmassa nodig heeft. Toepassingsnamen zijn slechts een startpunt; werkelijke geschiktheid volgt uit de gevoeligheid van het product, vereiste houdbaarheid, conversieroute, verpakkingsgeometrie, vulomstandigheden en doelmarkt.
Flexibele verpakking
| Toepassingsscenario | Belangrijkste beschermingsbehoefte | Wat te verifiëren | Belangrijk Beperking |
|---|---|---|---|
| Koffie, thee en droge drankenproducten | Aroma, zuurstof, vocht en licht | Barrière na lamineren, seals, ventielen en distributiebuiging | Gegevens van vlakke folie voorspellen niet de volledige verpakking |
| Snacks en suikerwerk | Vocht, zuurstof, licht en schapuitstraling | Sealintegriteit, buigduurzaamheid, wrijvingscoëfficiënt en verwerkbaarheid | Gemetalliseerd PET heeft meestal een aparte sealant nodig |
| Poeders en voedingsproducten | Vocht, zuurstof en geurbeheersing | Productcompatibiliteit, migratie, sealverontreiniging en valprestaties | Voedselcontactstatus is structuur- en gebruiksafhankelijk |
| Huisdierenvoeding en droogvoer | Aroma, zuurstof, vocht en mechanische hantering | Laminaatsterkte, seals, vouwen en opslagomstandigheden | Zware of scherpe inhoud kan extra stevigheid vereisen |
| Deksels en speciale zakken | Barrière, dimensionale stabiliteit, en grafische elementen | Peel- of sealgedrag, blootstelling aan hitte en productcontact | Alleen PET-identificatie garandeert geen sealbaarheid |
Etiketten, isolatie en technische toepassingen
Buiten flexibele voedselverpakkingen kan gemetalliseerd PET worden gebruikt in decoratieve etiketten, reflecterende isolatie, kabel- of elektrische constructies, thermische regelsystemen, raambekleding en speciale grafische toepassingen. Deze toepassingen kunnen prioriteit geven aan reflectiviteit, emissiviteit, geleidbaarheid, diëlektrisch gedrag, dimensionale stabiliteit of uiterlijk in plaats van voedselverpakkingsbarrière. Elektrische of thermische toepassingen vereisen eigen methoden en veiligheidsnormen; OTR- of WVTR-gegevens van verpakkingen kunnen deze niet kwalificeren.
Hoe gemetalliseerd PET zich verhoudt tot alternatieve materialen
Geen enkel barrièremateriaal wint elke toepassing. Een verdedigbare vergelijking gebruikt dezelfde beslissingsassen en evalueert de afgewerkte structuur.
| Materiaaloptie | Typische sterke punten | Typische afwegingen | Beste vraag om te stellen |
|---|---|---|---|
| Gemetalliseerd PET | Sterke bescherming tegen zuurstof, vocht, aroma en licht met PET-web-eigenschappen en metallisch uiterlijk | Ondoorzichtig; metaallaag kan beschadigd raken; vereist meestal lamineren met een sealant; structuur kan recycling compliceren | Behoudt de kwaliteit de vereiste barrière na conversie en distributie? |
| Aluminiumfolie | Zeer hoge barrière bij intactheid, ondoorzichtigheid, dode vouw en hittebestendigheid | Kan gaatjes of buigscheuren vertonen afhankelijk van dikte en hantering; zwaarder; andere conversie- en recyclingroute | Is barrière op folieniveau noodzakelijk na buigen en vormen? |
| Gemetalliseerd BOPP | Goed potentieel voor vochtbarrière, lagere dichtheid en opties met geïntegreerde hitteverzegeling | Lagere hitte- en dimensionale stabiliteit dan PET in veel vergelijkingen; zuurstofbarrière en verwerkingsgedrag zijn kwaliteitsspecifiek | Is vocht, sealing of dimensionale stabiliteit de dominante vereiste? |
| Transparant AlOx- of SiOx-gecoat PET | Transparantie plus verbeterde barrière en PET-dimensionale stabiliteit | Coatingduurzaamheid, kosten, retort- of buigprestaties en leverancierscapaciteit variëren | Is productzichtbaarheid het andere barrière- en conversierisico waard? |
| Helder PET | Transparantie, printondersteuning, sterkte en dimensionale stabiliteit | Lagere barrière dan een geschikte gemetalliseerde of oxide-gecoate kwaliteit | Is de basisbarrière voldoende voor het product en de houdbaarheidsdoelstelling? |
De tabel is kwalitatief. De uiteindelijke selectie moet gebruikmaken van vergelijkbare testomstandigheden, werkelijke laminaatmonsters en de volledige verpakking—niet geïsoleerde marketingbeschrijvingen.
Conversie- en verwerkingsoverwegingen
Gemetalliseerd PET moet printen, lamineren, uitharden, snijden, vormen, sealen en distributie overleven zonder onaanvaardbare metaalschade of hechtingsverlies. Een converter moet de oppervlaktekaart en wikkelrichting vastleggen vóór de proef: welke zijde is metaal, welke zijde is behandeld, welke zijde ontvangt inkt of lijm, en welke laag naar het product is gericht.
Printen en lamineren
Sommige kwaliteiten bieden een niet-metalen oppervlak dat specifiek is gemodificeerd voor inkten of lijmen; andere staan geselecteerde systemen op de metaalzijde toe. Compatibiliteit is niet universeel. Inkt- en lijmchemie, oppervlakte-energie, primer, coatinggewicht, drogen, uithardingstijd, restoplosmiddel, nipsdruk en web-temperatuur kunnen allemaal de hechting en het uiterlijk beïnvloeden. Een gedocumenteerde proef moet initiële en verouderde hechtingen, metaalafname, tunneling, krul, geur en barrière na lamineren controleren.
Belangrijk: Neem niet aan dat een watergebaseerd, oplosmiddelgebaseerd, oplosmiddelloos, extrusielaminaat- of extrusiecoatingproces compatibel is omdat een andere gemetalliseerde PET-kwaliteit het succesvol heeft gebruikt. Volg de technische instructies van de exacte kwaliteit en valideer de volledige structuur.
Webhantering, sealing en stroomafwaartse bewerkingen
Beheers spanning en nipsdruk om rimpels, krassen, blokkeren of metaaloverdracht te voorkomen. Bescherm rolranden en het gemetalliseerde oppervlak tijdens transport en opslag. Bevestig wrijvingscoëfficiënt beïnvloeden. en statisch gedrag bij bedrijfsomstandigheden, omdat beide het aanvoeren en wikkelen kunnen beïnvloeden.
Gemetalliseerd PET is normaal gesproken niet de hitte-seallaag, tenzij de geselecteerde kwaliteit een bewezen seal-functie heeft. Valideer de initiatietemperatuur, hot tack, sealvenster, druk, verblijftijd en verontreinigingstolerantie van de gekozen sealant op de daadwerkelijke machine. Beoordeel ook gusseting, ritsinvoeging, laserscoring, perforatie, ventielen en magnetron- of metaaldetectie-eisen; elke bewerking kan het verpakkingsgedrag veranderen.
Hoe gemetalliseerd PET-folie te specificeren en valideren
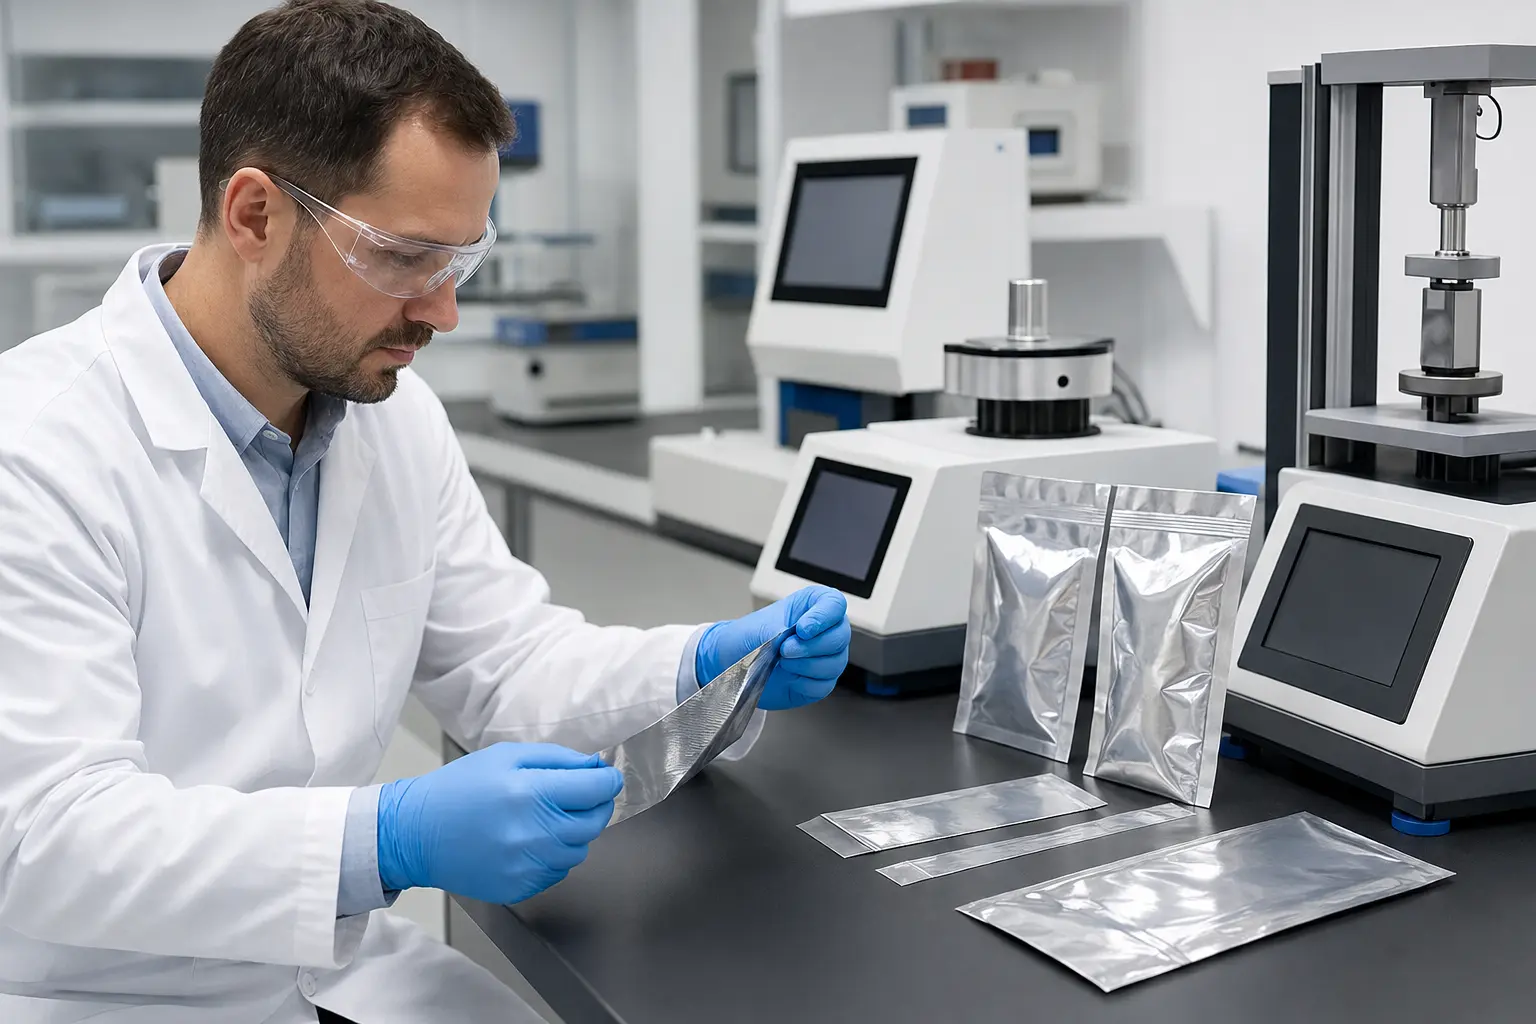
Een nuttige specificatie verbindt de rol met de uiteindelijke verpakking. Het moet verschillende leveranciers in staat stellen dezelfde taak te quoteren en kwaliteitsteams in staat stellen een materiaalprobleem te onderscheiden van een conversieprobleem.
- Definieer de toepassingsopdracht. Registreer het product, het verpakkingsformaat, het vulproces, de beoogde houdbaarheid, opslag, distributie, lichtgevoeligheid, aromagevoeligheid en de eindmarkt.
- Definieer de constructie. Vermeld het materiaal en de functie van elke laag, de totale en laagdiktes, het sealmiddel, de lijm- of extrusielaag, de inktlocatie, het productcontactoppervlak en de metaalzijde-oriëntatie.
- Specificeer de rolgeometrie. Vermeld de breedte, tolerantie, rollengte of -gewicht, kern, maximale roldiameter, splice-regels, wikkelrichting en verpakking.
- Kies meetbare folie-eisen. Houd rekening met dikte, optische dichtheid, metaalbinding, behandelingsniveau, COF, trek- of krimpgedrag, en uiterlijkdefecten alleen waar deze van belang zijn voor het proces.
- Specificeer barrièremethoden en -condities. Vermeld OTR- en WVTR-methoden, temperatuur, relatieve vochtigheid, eenheden, monsteroriëntatie, conditionering, en of de test wordt uitgevoerd op ruwe folie, laminaat, geflexd laminaat of eindverpakking.
- Controleer documentatie. Verkrijg het huidige technische gegevensblad, de specificatie, het certificaat van analyse-formaat, veiligheidsinformatie, wettelijke verklaringen, wijzigingsbeheertermijnen en traceerbaarheidsverwachtingen.
- Voer conversieproeven uit. Controleer drukwerk, lijmuitharding, hechtingsontwikkeling, metaalafname, snijden, wikkelen, sealen en machineprestaties.
- Valideer de eindverpakking. Test seals, lekken, barrière, flexen, val- of distributiegevaren, productcompatibiliteit, sensorische risico's en houdbaarheid met behulp van protocollen die geschikt zijn voor de daadwerkelijke verpakking.
- Stel vrijgavecriteria vast. Stem monstername, acceptatiegrenzen, hertestregels, omgang met non-conformiteit, en het verschil tussen typische gegevens en gegarandeerde specificatiewaarden af.
Voedselcontact- en wettelijke documentatie
PET, aluminium of een bekende laminaatbeschrijving op zichzelf stelt geen naleving van voedselcontact,. De toepasselijke vereisten zijn afhankelijk van de markt, elke laag en stof, het voedseltype, direct of indirect contact, contacttijd en -temperatuur, verwerking en beoogde gebruiksomstandigheden.
Voor een EU-voedselcontactbeoordeling moet het dossier mogelijk het volgende behandelen:
- Verordening (EG) nr. 1935/2004 algemene veiligheid, inertie, traceerbaarheid en documentatieprincipes.
- Verordening (EG) nr. 2023/2006 van de Commissie inzake goede productiepraktijken.
- Verordening (EU) nr. 10/2011 van de Commissie voor toepasselijke kunststoflagen, inclusief samenstellingsbeperkingen, totale en specifieke migratie, testomstandigheden en conformiteitsverklaringsvereisten.
- Nationale regels of maatregelen voor componenten die niet volledig op EU-niveau zijn geharmoniseerd, zoals bepaalde inkten, lijmen, coatings of metaalgerelateerde aspecten.
- De maximaal voorzienbare voedsel-, tijd-, temperatuur- en verwerkingsomstandigheden van het eindproduct.
Andere markten vereisen hun eigen beoordeling. Een verklaring moet het materiaal of de kwaliteit, de relevante productielocatie, toepasselijke wetgeving, beperkingen, datum of versie, en ondersteunend bewijs identificeren. Het mag niet stilzwijgend worden uitgebreid naar een andere dikte, coating, lijm, laminaat, voedsel of gebruiksvoorwaarde.
Belangrijk: “Voedselkwaliteit” is geen vervanging voor een actueel, reikwijdte-afgestemd nalevingspakket en migratiebeoordeling.
Recycleerbaarheid en overwegingen rond het einde van de levensduur
Metallisatie gebruikt veel minder aluminium dan folie, maar een lage metaalmassa maakt de eindverpakking niet automatisch recycleerbaar. Flexibele verpakkingen combineren vaak PET met.
CEFLEX-testrapporten die blootleggen.
Een verantwoorde beoordeling van het einde van de levensduur moet:
- Elk materiaal en het percentage ervan in de eindverpakking identificeren.
- De beoogde inzamel- en recyclingstroom in een genoemde markt selecteren.
- De huidige ontwerp-voor- controleren.van de U.S. EPA voor die stroom.
- Grootte, vorm, kleur, bedrukking, metallisatie, lijmen, sluitingen en residuen samen evalueren.
- Sorteer- of recyclingtests uitvoeren wanneer het ontwerp buiten de erkende richtlijnen valt.
- “Recycleerbaar”, “gerecycled materiaal,” “biobased” en “composteerbaar” claims gescheiden en op bewijs gebaseerd houden.
Veelvoorkomende faalwijzen en probleemoplossing
Probleemoplossing moet beginnen met het symptoom, de betreffende rol en positie, procesgeschiedenis en bewaarde monsters. De tabel geeft mogelijke richtingen voor onderzoek aan—geen diagnoses op afstand.
| Symptoom | Mogelijke oorzaken | Uit te voeren controles | Neem niet aan |
|---|---|---|---|
| Vlekkerig uiterlijk of gaatjes | Verontreiniging van de basisfolie, oppervlaktedefecten, instabiele depositie, krassen | Breng defecten in kaart over de baan en rol; inspecteer substraat; vergelijk optische dichtheid en barrière | Helderheid alleen bewijst barrière niet |
| Lage metaalbinding of metaalafname | Verkeerd oppervlak, zwakke behandeling, incompatibele lijm, onvolledige uitharding, overmatige spanning | Bevestig zijde en kwaliteit; meet behandeling; beoordeel chemie, coatinggewicht, uitharding, peel-faalmodus | Alle lijmen werken op de metaalzijde |
| Barrière slechter na lamineren of flexen | Metaalschade, lijminteractie, rimpels, gaatjes, vouwen, slechte seals | Test ruwe folie, laminaat, geflexd laminaat en eindverpakking onder overeenkomende omstandigheden | OTR/WVTR van ruwe folie voorspelt de pouch |
| Rimpels, krul of telescoping | Spanningsevenwicht, dikteprofiel, warmte, nipendruk, wikkelhardheid | Beoordeel rolprofiel, spanningslogboeken, temperatuur, uitlijning en opslag | De metalliseerder is de enige mogelijke oorzaak |
| Delaminatie, geur of tunneling | Incompatibele chemie, onvoldoende uitharding, restoplosmiddel, productaantasting | Controleer mengverhouding, droging, uitharding, achtergebleven oplosmiddel, veroudering van de hechting en blootstelling van het product | Initiële hechting bewijst prestaties op lange termijn |
| Lekken afdichten | Verkeerd afdichtmiddel, verontreiniging, smal venster, variatie in temperatuur/druk/verblijftijd | Afdichtingscurves, warme hechting, verontreinigingstesten, lektesten, kaakmapping | Gemetalliseerd PET zelf zorgt voor de afdichting |
Wanneer een fout optreedt, bewaar traceerbaarheid: leverancier, kwaliteit, batch, rol, snijpositie, datum, opslag, procesinstellingen en monsteroriëntatie. Wijzig één gecontroleerde variabele tegelijk, zodat de corrigerende maatregel kan worden geverifieerd.
Definitieve selectiechecklist
PET-gemetalliseerde folie kan een sterke barrière en uiterlijkcomponent zijn, maar de selectie moet op bewijs gebaseerd blijven. Bevestig vóór goedkeuring dat het kwalificatiedossier het volgende bevat:
- Een duidelijke product-, verpakking-, houdbaarheids-, proces-, distributie- en marktbeschrijving.
- De exacte foliekwaliteit, dikte, oppervlaktebehandelingen, metaalzijde, wikkelrichting en rolgeometrie.
- Een volledige laminaattekening met laagrollen, inkten, lijmen, coatings, afdichtmiddel en productcontactoppervlak.
- Vergelijkbare OTR- en WVTR-eisen met methoden, temperatuur, vochtigheid, eenheden, conditionering en monstertoestand.
- Relevante optische dichtheid, metaalhechting, behandeling, COF, mechanische, thermische en uiterlijkcriteria.
- Huidige technische, kwaliteits-, traceerbaarheids-, wijzigingsbeheer- en regelgevende documenten.
- Proefbewijs voor printen, lamineren, snijden, wikkelen, afdichten en speciale bewerkingen.
- Bewijs van eindverpakking voor barrière, afdichtingsintegriteit, buigen, distributie, productcompatibiliteit en houdbaarheid.
- Een marktspecifieke einde-levensduurbeoordeling voor de gehele verpakking.
De veiligste conclusie is voorwaardelijk: keur een specifieke gemetalliseerde PET-kwaliteit alleen goed voor de gevalideerde constructie, procesvenster, product en markt. Als een van deze inputs verandert, beoordeel dan het bewijs voordat de goedkeuring wordt voortgezet.
Gerelateerde Bestypack-bronnen
- PET Reflecterende Folie
- PET-foliegids: Eigenschappen, Voordelen, Toepassingen
- De Toepassingen en Voordelen van PET-Folie
- Metallized Film Manufacturer & Supplier
- Gemetalliseerde folie
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German