
Polyethyleen Film is niet één materiaal met één vaste set eigenschappen. Het label kan verwijzen naar verschillende harsfamilies, productieroutes, laagstructuren en eindgebruikformaten. Daarom kunnen twee films die als “PE” worden omschreven verschillend presteren, onder verschillende omstandigheden worden verzegeld of op verschillende manieren falen. Deze gids scheidt deze classificatie-assen, vergelijkt de belangrijkste PE-families, verbindt ze met gangbare toepassingen en laat inkopers van verpakkingen zien hoe zij een shortlist van materialen kunnen omzetten in een meetbare specificatie en validatieplan.
Hoe PE-filmtypen worden geclassificeerd
Raadpleeg voor polymeerachtergrond de NIH PubChem polyethyleenoverzicht voordat u claims over afgewerkte folie vergelijkt.
PE-folie is een dun, flexibel web dat geheel of gedeeltelijk uit polyethyleen bestaat. Polyethyleen is een semikristallijne thermoplast, maar de ketenvertakking, dichtheid, molecuulgewichtsverdeling, comonomeer, additieven en verwerkingsgeschiedenis kunnen variëren. Deze variabelen beïnvloeden hoe een hars smelt, kristalliseert en zich gedraagt na omzetting tot film.
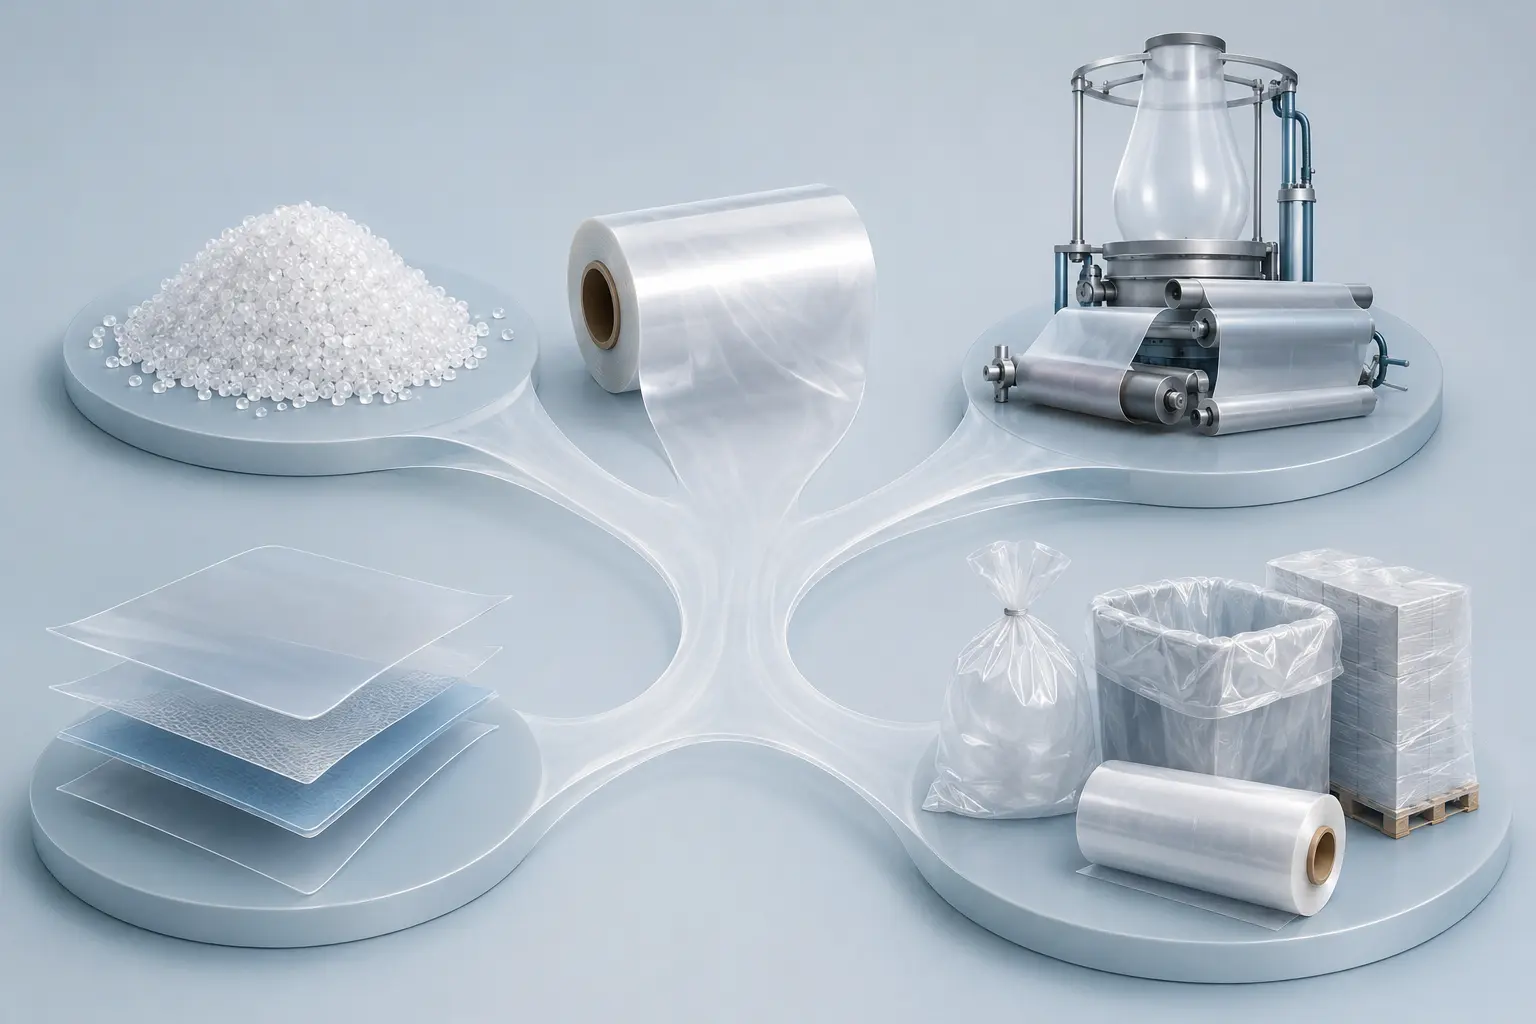
De eerste praktische regel is om te identificeren wat een label beschrijft. “LLDPE,” “blaasfilm,” “coëxtrudefilm” en “rekfolie” zijn geen vier concurrerende materialen. Ze beschrijven respectievelijk een harsfamilie, een productieroute, een methode voor laagopbouw en een toepassingsformaat.
Harsfamilie is één classificatie-as
Labels op basis van dichtheidsfamilies beschrijven het polymeer of de hars:
- LDPE is lagedichtheidpolyethyleen met aanzienlijke ketenvertakking.
- LLDPE is lineair lagedichtheidpolyethyleen, doorgaans geproduceerd door copolymerisatie van ethyleen met een alfa-olefine.
- mLLDPE is een industrieel label dat vaak wordt gebruikt voor met metalloceen gekatalyseerde LLDPE-kwaliteiten. Het is een subset van de bredere lineaire lagedichtheidsfamilie, geen volledig apart polymeer.
- MDPE is mediumdichtheidpolyethyleen.
- HDPE is hogedichtheidpolyethyleen met een meer lineaire, meer kristallijne structuur dan families met een lagere dichtheid.
Deze namen zijn nuttige uitgangspunten, geen definitieve filmspecificaties. Twee LLDPE-kwaliteiten kunnen verschillen in comonomeer, dichtheid, smeltindex, molecuulgewichtsverdeling, additievenpakket en goedgekeurd gebruik. Een verwerker kan ook meerdere PE-kwaliteiten mengen om verwerking en prestaties in balans te brengen.
Verwerking en constructie zijn afzonderlijke assen
Film kan worden gemaakt via een blaas- of gietproces. Het kan monolayer zijn, worden gecoëxtrudeerd tot meerdere lagen, worden gelamineerd op een ander web of worden georiënteerd na extrusie.
Belangrijk: Een proces- of formatnaam onthult niet het volledige harsrecept, de laagvolgorde, dikte, behandeling, additievenpakket of testresultaat. Vraag naar alle relevante assen voordat u twee offertes vergelijkt.
LDPE-film: flexibel en eenvoudig te verwerken
LDPE is de traditionele low-density PE-familie. Langketenvertakking geeft het smeltgedrag dat LDPE nuttig heeft gemaakt bij extrusiecoating, blaasfolie, krimpfoliemengsels en sealtoepassingen. Het uiteindelijke gedrag hangt nog steeds af van kwaliteit, dikte, lijnomstandigheden en eventuele gemengde harsen.
Typische kenmerken van LDPE-film
Vergeleken onder vergelijkbare omstandigheden wordt LDPE-film doorgaans geassocieerd met:
- zacht en flexibel gevoel;
- goede smeltsterkte en vergevingsgezind verwerkingsgedrag;
- mogelijk goede oppervlakteglans en helderheid;
- hittezegelcapaciteit die geschikt is voor veel flexibele verpakkingstructuren;
- nuttige krimprespons in kwaliteiten en structuren die zijn ontworpen voor krimptoepassingen; en
- vochtbestendigheid die typisch is voor PE, terwijl zuurstof en aromabarrière beperkt blijven tenzij een ander materiaal of coating die functie levert.
Het nadeel is dat een conventionele LDPE-film mogelijk minder perforatie- of treksterkte biedt dan een goed geselecteerde LLDPE-rijke structuur bij dezelfde nominale dikte. Dat is een tendens, geen regel. Oriëntatie, dikteprofiel, additieven en mengselontwerp kunnen het resultaat veranderen.
Gangbare toepassingen van LDPE-film
LDPE komt voor in universele zakken, kleding- en textielverpakkingen, liners, krimpbindfolie, overwraps, extrusiegecoate structuren en hittezegellagen. De verwerkbaarheid maakt het ook een nuttig mengcomponent wanneer een verwerker bellenstabiliteit, smeltsterkte of, of krimp gedrag moet verbeteren.
Voor een concreet project is “LDPE-film” te breed. Een leveranciersspecificatie moet de filmproductieroute, laagstructuur, dikte en tolerantie, sealzijde, oppervlaktebehandeling, slip- en antiblokkeringsbehoeften, optische eisen en de relevante mechanische tests omvatten.
LLDPE- en mLLDPE-films: taaiheid en rek
LLDPE heeft een grotendeels lineaire hoofdketen met gecontroleerde korte-ketenvertakking die via comonomeren wordt geïntroduceerd. Filmkwaliteiten bestrijken een breed scala aan dichtheden en smeltindices. De balans tussen taaiheid en stijfheid kan aanzienlijk verschillen, daarom zijn de exacte kwaliteit en het mengsel belangrijker dan het acroniem alleen.
Wat LLDPE verandert
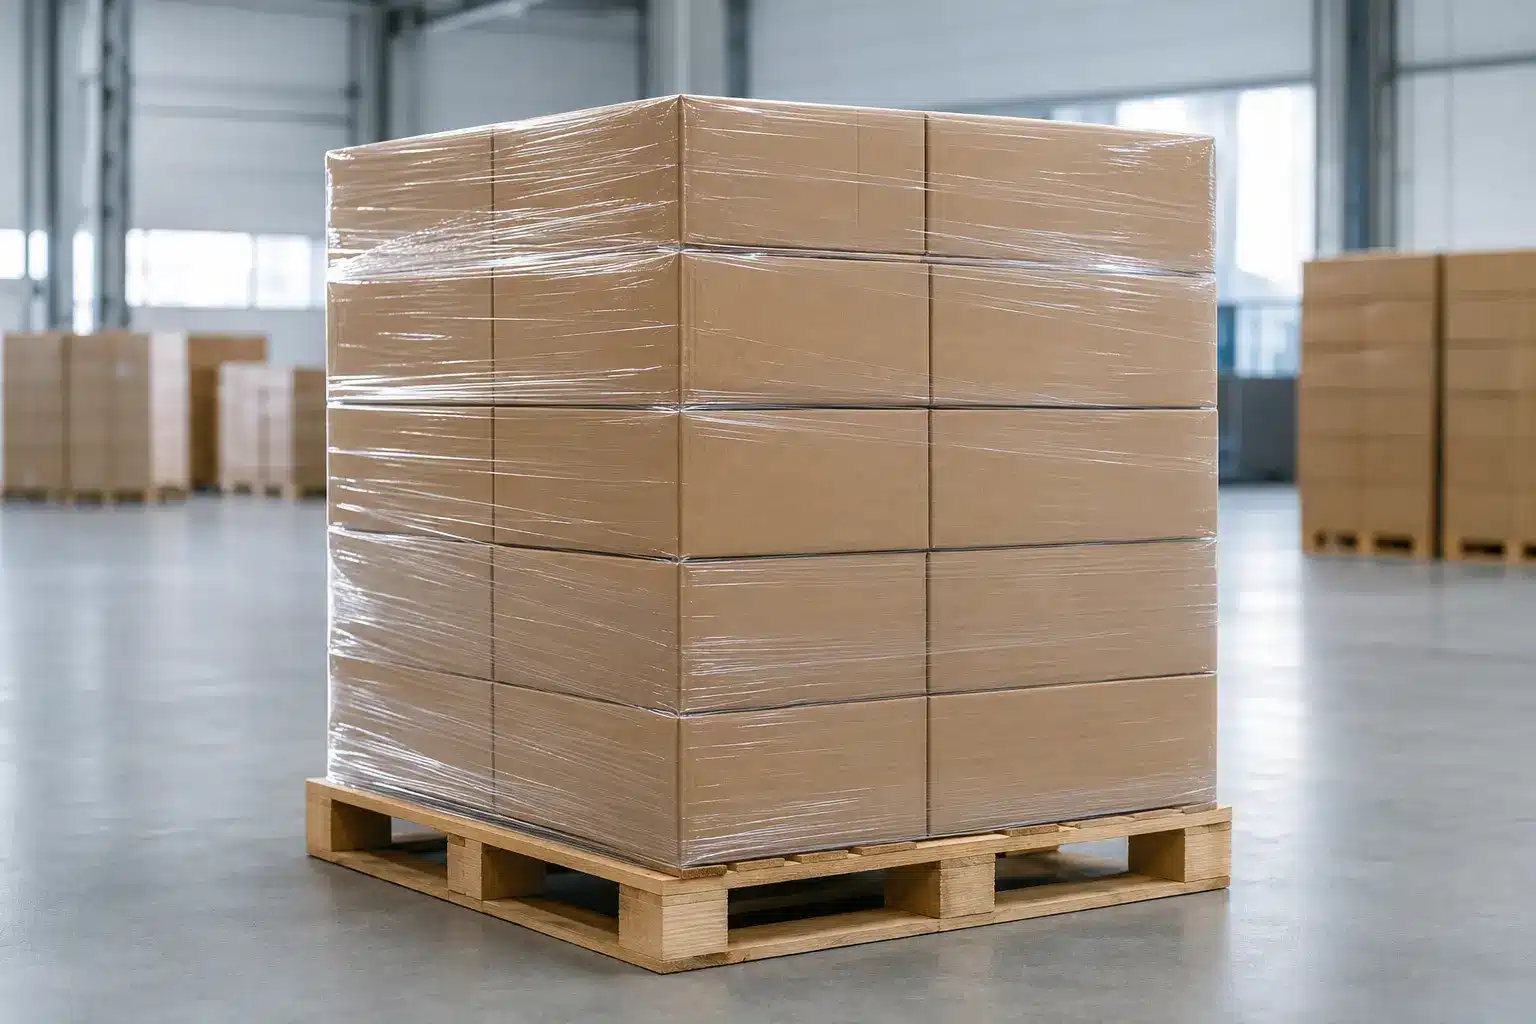
In veel vergelijkbare filmstructuren wordt LLDPE geselecteerd om penetratieweerstand, trekprestaties, rek of misbruikbestendigheid te verbeteren ten opzichte van conventioneel LDPE. Deze eigenschappen maken het gebruikelijk in rekwikkelfolie, heavy-duty zakken, industriële liners, agrarische films en de taaiere lagen van gecoëxtrudeerde verpakkingen.
LLDPE kan worden verwerkt via blaas- of gietroutes, maar gedraagt zich mogelijk niet zoals LDPE op dezelfde lijn. De smeltrheologie beïnvloedt druk, motorbelasting, bellenstabiliteit, drawdown en dikteregeling. Verwerkers gebruiken vaak mengsels of lijnspecifieke kwaliteitskeuzes in plaats van een eenvoudige één-op-één harsvervanging.
Waar mLLDPE past
Metalloceenkatalysatoren kunnen een nauwere controle bieden over de moleculaire architectuur en comonomeerverdeling. Commerciële mLLDPE-kwaliteiten worden vaak overwogen wanneer een film een verfijnde balans nodig heeft van sealing, taaiheid, optiek of downgauging-potentieel. Geen van deze uitkomsten is automatisch.
De koper moet vragen naar de exacte kwaliteitsaanduiding, dichtheid, smeltindex en testomstandigheden, comonomeer indien relevant, beoogde laag, mengpercentage, additievenpakket en verwerkingsroute. Vervolgens moet de koper de afgewerkte film testen, niet vertrouwen op een harsbrochure.
Belangrijk: “Metalloceen” beschrijft hoe een harsfamilie is geproduceerd. Het bewijst geen sealvenster, hot-tack-resultaat, perforatiewaarde of lijnsnelheid voor een afgewerkte verpakking.
HDPE- en MDPE-films: stijfheid en hantering
Naarmate PE meer lineair en kristallijn wordt, nemen dichtheid en stijfheid doorgaans toe. Hogedichtheidsfilms kunnen nuttige hanterings- en vochtbarrière-eigenschappen bieden, maar leveren doorgaans wat zachtheid, rek of transparantie in ten opzichte van alternatieven met een lagere dichtheid.
HDPE-film
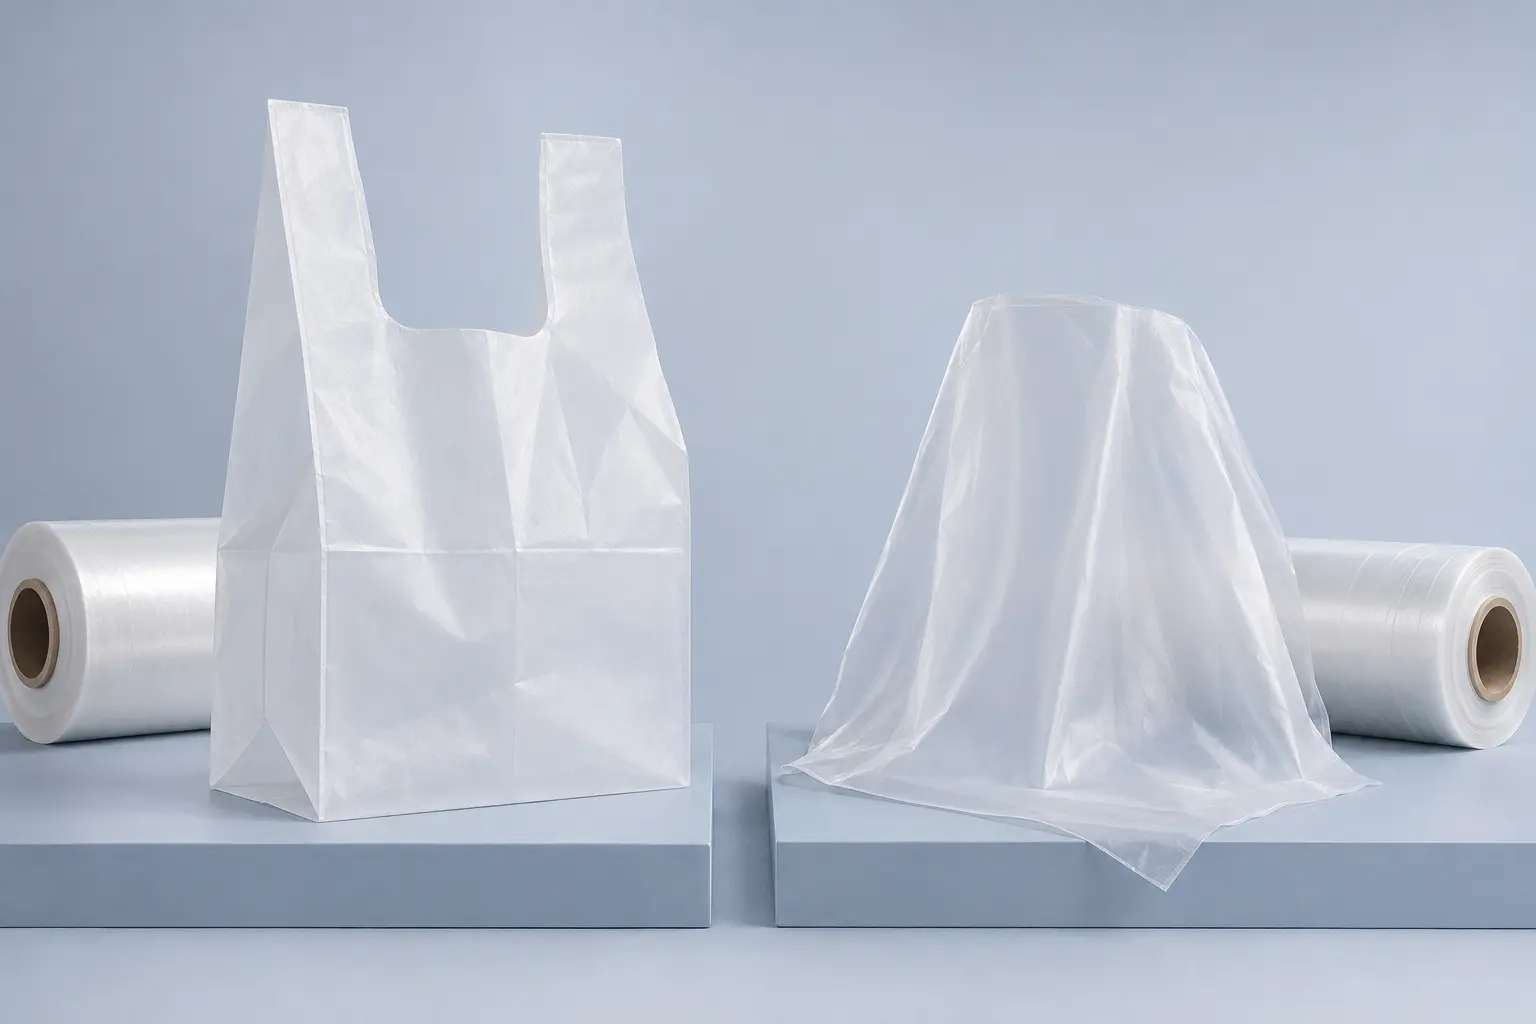
HDPE-folie wordt algemeen herkend aan zijn stijve, knapperige of “papierachtige” gevoel en lagere transparantie. Het kan een hoge treksterkte in de ontwikkelde richting bieden, goede vochtbestendigheid en de mogelijkheid om een relatief dun web te gebruiken voor toepassingen zoals retailzakken, productzakken, merchandisezakken, liners en release- of tussenlegfolies.
Filmoriëntatie is belangrijk. Een hoog resultaat in machine-richting betekent niet automatisch een even hoge transversale prestatie, tear resistance, of perforatiebestendigheid. Voor dunne HDPE-films zijn de testrichting en monstervoorbehandeling essentiële onderdelen van de gegevens.
MDPE-film
MDPE bevindt zich in een tussenliggend dichtheidsgebied, maar de naam omvat nog steeds meerdere kwaliteiten en structuren. Het kan worden overwogen wanneer een project meer stijfheid nodig heeft dan een lagedichtheidsstructuur, terwijl het meer taaiheid of flexibiliteit behoudt dan een sterk kristallijne HDPE-film.
Toepassingen kunnen zakken, liners, krimpfoliemengsels, verpakkingsfilms en sommige bouw- of agrarische folies omvatten. De nuttige vergelijking is niet het label “medium” versus “hoog.” Het is de gemeten balans van stijfheid, impact, scheursterkte, sealbaarheid, optische eigenschappen en verwerkingsgedrag van de afgewerkte film onder de beoogde omstandigheden.
Geblazen, gegoten en georiënteerde PE-films
Een harsfamilie wordt pas een film na verwerking. De filmproductieroute verandert koeling, oriëntatie, dikteprofiel, oppervlakteconditie en de balans tussen machine- en dwarsrichtingseigenschappen. dwarsrichtingseigenschappen.
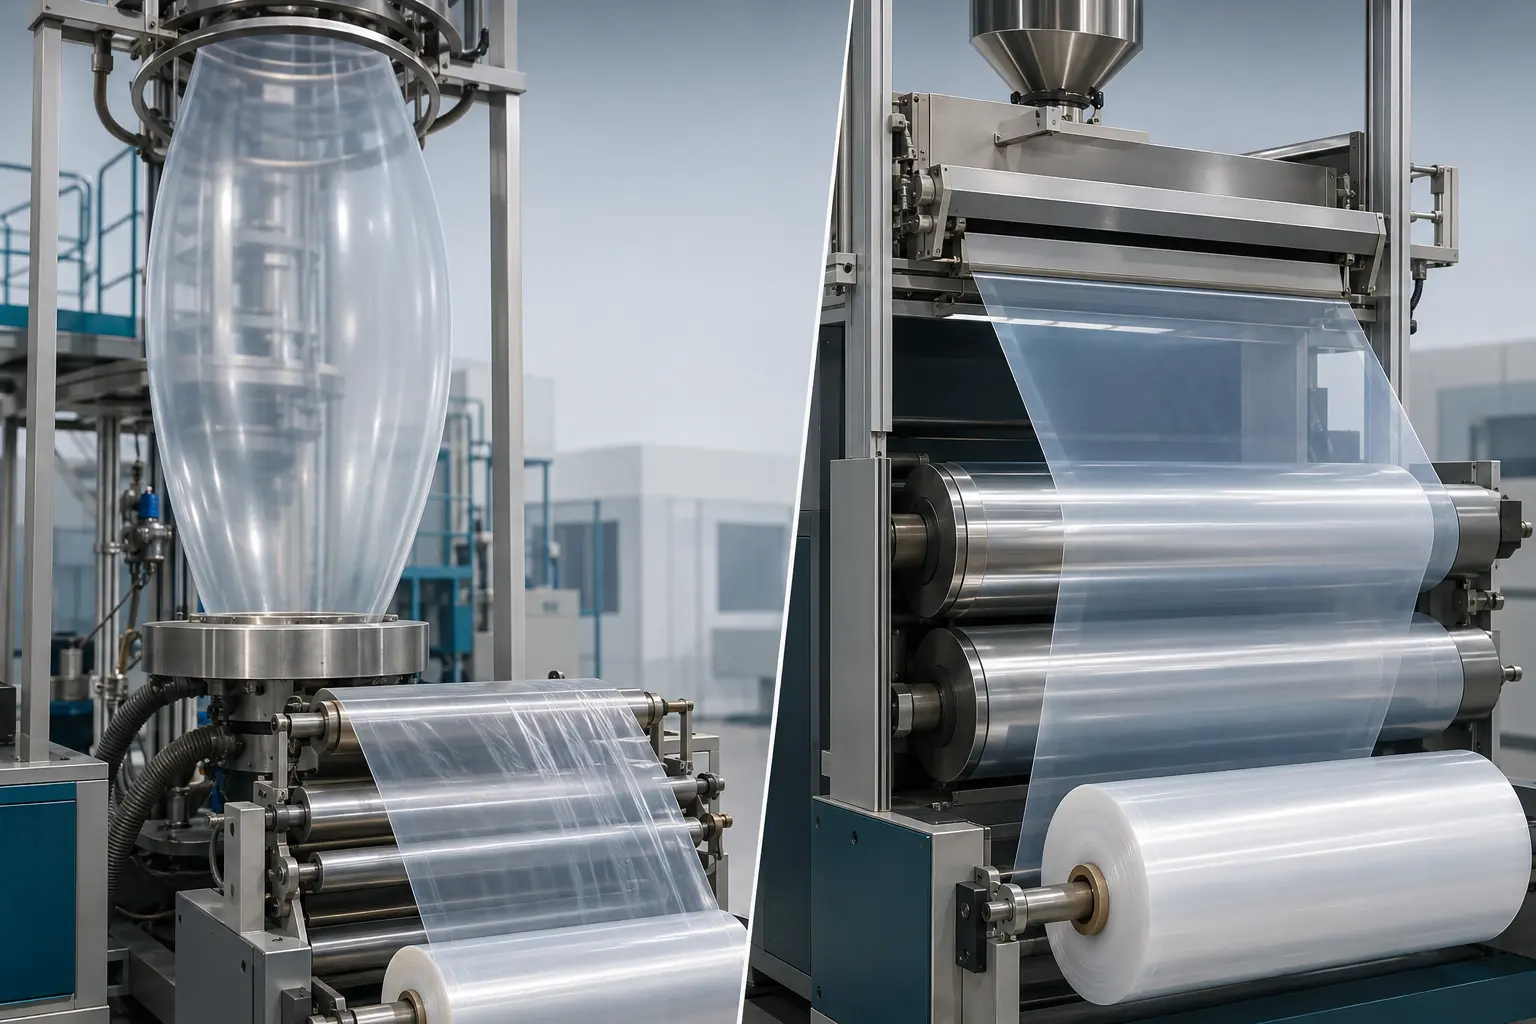
Geblazen folie versus gegoten folie
Bij extrusie van geblazen folie verlaat gesmolten polymeer een ringvormige matrijs als een buis, wordt opgeblazen tot een bel, koelt af, klapt in en wordt opgewikkeld. Belgeometrie en afname creëren oriëntatie in twee richtingen. Geblazen folie wordt veel gebruikt voor zakken, liners, krimpfolies, landbouwfolies en meerlaagse flexibele verpakkingen.
Bij extrusie van gegoten folie verlaat polymeer een vlakke matrijs op gekoelde rollen. Snelle koeling en directe baanhantering kunnen een hoge output, vlakheid en gecontroleerde dikte ondersteunen wanneer de kwaliteit en lijn op elkaar zijn afgestemd. Gegoten LLDPE-structuren zijn gebruikelijk in rekfolie en kunnen ook andere verpakkingstoepassingen dienen.
Geen van beide routes is universeel beter. Vergelijk de kandidaatfolies voor de daadwerkelijke taak: dikteprofiel, optiek, kleefkracht, scheurbalans, perforatieweerstand, rek, krimp, sealing, oppervlaktebehandeling, blokkeren, wikkelkwaliteit en machinegedrag.
MDO-PE en BOPE-folies
Machine-richting-georiënteerd PE, of MDO-PE, wordt voornamelijk in de machine-richting uitgerekt na filmvorming. Biaxiaal georiënteerde PE, of BOPE, wordt in zowel de machine- als dwarsrichting uitgerekt. Oriëntatie kan de stijfheid verhogen en de optiek, het scheurgedrag, de dimensionale respons en de verwerkbaarheid veranderen.
Georiënteerd PE kan worden gebruikt als druk- of structurele baan in ontwerpen die bedoeld zijn om meer van de verpakking binnen de PE-familie te houden. Het oriëntatieproces, de kwaliteit, de laagopbouw, inkten, coatings, lijmen, sealantlaag, sluitingen en de lokale recyclingstroom beïnvloeden echter allemaal het eindresultaat. “BOPE” of “mono-PE” is op zichzelf geen recyclability-certificaat.
Functionele PE-folieformaten en toepassingen
Toepassingsnamen beschrijven wat de folie moet doen. Ze identificeren niet één hars of één structuur. Een rekfolie en een krimpfolie kunnen bijvoorbeeld beide LLDPE bevatten, terwijl ze zeer verschillende oriëntatie, herstel, kleefkracht, sealing en thermisch gedrag vereisen.
Zakken, liners en sealantlagen
Algemene zakken en liners kunnen LDPE, LLDPE, HDPE, MDPE of blends gebruiken. De selectie verandert met belasting, scherpe randen, valblootstelling, zakproductiemethode, sluiting, transparantie, stijfheid en kosten. Zware zakken en industriële liners benadrukken vaak perforatieweerstand, impact, scheurbalans en sealintegriteit.
In gelamineerde pouches kan een PE-rijke binnenlaag sealing- en productcontactfuncties bieden, terwijl een andere laag druk, stijfheid, temperatuurbestendigheid of barrière levert. Het volledige laminaat—niet alleen de PE-laag—bepaalt de uiteindelijke verpakkingsprestatie.
Rek-, krimp- en beschermfolies
Rekfolie gebruikt vaak LLDPE-rijke gegoten of geblazen structuren omdat elastische rek, perforatieweerstand, kleefkracht, ladingbehoud en afrolgedrag samen moeten werken. Machinerek folie vereist ook een stabiel dikteprofiel, consistent pre-rekgedrag en compatibiliteit met de wikkelmachine.
PE-krimpfolie kan gebruikmaken van LDPE, LLDPE, MDPE of mengsels die zijn geselecteerd op oriëntatie, krimpkracht, shrink temperature profiel, optiek, sealbaarheid en verpakkingsgeometrie. Een laboratoriumresultaat van vrije krimp voorspelt niet alleen het tunneluiterlijk of de ladingsstabiliteit.
Beschermfolies voegen een extra variabele toe: de lijm- of tacklaag. Oppervlakte-energie, schone verwijdering, veroudering, temperatuur, druk en het beschermde substraat moeten als systeem worden geëvalueerd.
Landbouw- en constructiefolies
Kasbedekkingen, mulchfolies, silagewikkels, dampremmers, afdekkingen en constructiefolies kunnen allemaal op PE zijn gebaseerd. Hun gebruiksomstandigheden kunnen ultraviolette blootstelling, weersinvloeden, bodemcontact, chemicaliën, mechanische installatie en lange opslag omvatten.
Deze toepassingen vereisen toepassingsspecifieke stabilisatie en testen. Een generieke heldere PE-folie mag niet worden verondersteld een buitenlevensduur, pesticidebestendigheid, vlamgedrag of bouwcode-status te hebben. De leverancier moet het beoogde gebruik, de testbasis en de beperkingen identificeren.
Hoe de belangrijkste PE-foliesoorten zich vergelijken
De matrix hieronder toont veelvoorkomende.
| PE-foliefamilie | Typische hanteringstendens | Veelvoorkomende sterke punten om te onderzoeken | Veelvoorkomende afwegingen om te onderzoeken | Veelvoorkomende folietoepassingen |
|---|---|---|---|---|
| LDPE | Zacht, flexibel, vaak glanzend | Smeltsterkte, verwerkbaarheid, sealbaarheid, krimprespons | Perforatie- en treksterkte-efficiëntie versus taaie lineaire kwaliteiten | Algemene zakken, liners, krimpblends, sealant- en coatinglagen |
| LLDPE | Flexibel en taaier | Perforatieweerstand, rek, impact, trekprestaties | Verwerkingsrespons, optiek, stijfheid en scheurbalans | Rekfolie, zware zakken, liners, landbouwfolie, taaie coëxtrudelagen |
| mLLDPE | Kwaliteitsafhankelijke lage-dichtheid-foliehars | Seal, taaiheid, optiek of downgauging-potentieel | Kosten, procesvenster, blokkeren, blend- en lijncompatibiliteit | Hoogwaardige sealantlagen, rekfolie, taaie verpakkingsstructuren |
| MDPE | Intermediaire stijfheid en flexibiliteit | Taaiheid-stijfheidbalans, hantering, vochtbestendigheid | Optiek, sealrespons en kwaliteitsbeschikbaarheid | Zakken, liners, blends, verpakkingen en geselecteerde folies |
| HDPE | Stijf, knapperig, vaak doorschijnend of ondoorzichtig | Stijfheid, treksterkte-efficiëntie, vochtbestendigheid, dunne-baanhantering | Rek, zachtheid, transparantie, scheuranisotropie, sealing | Retail- en productenzakken, liners, tussenlagen en dunne industriële folies |
Belangrijk Vergelijk niet leveranciersgegevens tenzij de folie.
Hoe PE-folie te selecteren en specificeren
Folieselectie werkt het beste als.
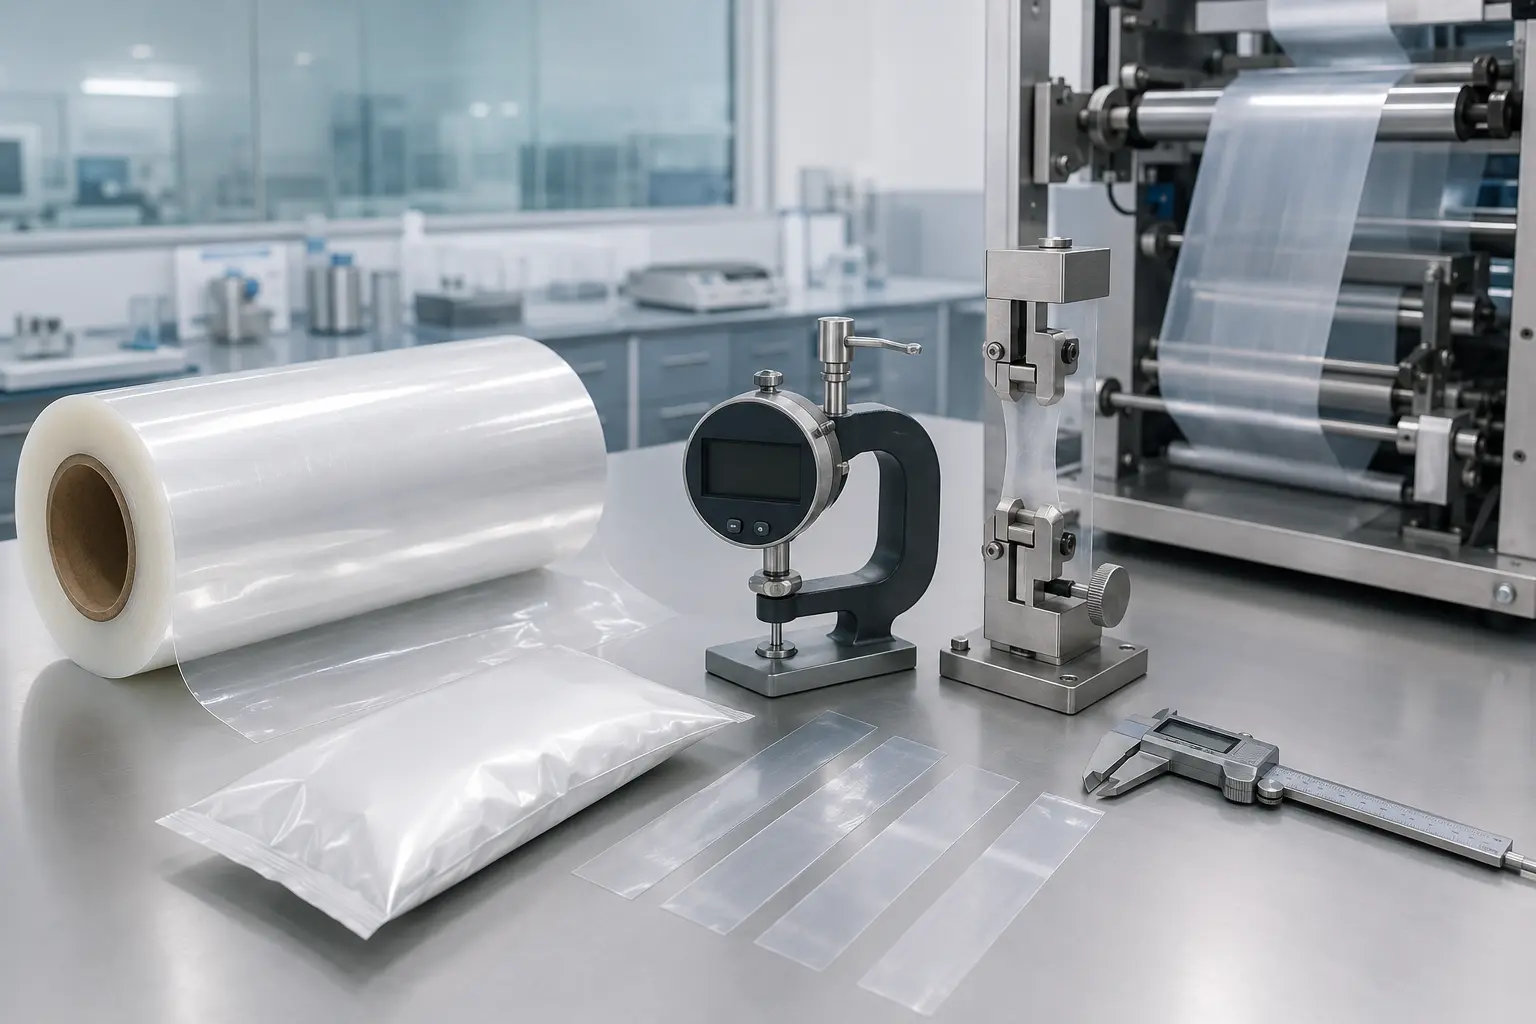
Definieer het product, de verpakking en de machine
- Beschrijf het verpakte product, inclusief afmetingen, massa, randen, oliën, chemicaliën, poeders, vocht en temperatuur.
- Definieer het verpakkingsformaat, opening en sluiting, sealgeometrie, druk- of laminatiebehoeften en het verwachte uiterlijk.
- Registreer de vul- of wikkelapparatuur, het sealsysteem, lijnsnelheid, spanning, voorrek, krimptunnel en baanbaan.
- Breng opslag- en distributierisico's in kaart, zoals stapeling, trillingen, vallen, perforatie, koudeketen, hitte, vochtigheid, ultraviolette straling en houdbaarheidstermijn.
- Identificeer de doelmarkt en eventuele vereisten op het gebied van voedselcontact, productveiligheid, transport of milieuclaims.
Deze informatie beperkt de opties voor hars en structuur, zonder te doen alsof één familie elke toepassing wint.
Zet behoeften om in meetbare specificaties.
Specificeer afmetingen en methoden, geen bijvoeglijke naamwoorden. Nuttige velden kunnen zijn:
- nominale dikte, toegestane tolerantie, meetmethode en bemonsteringsplan;
- breedte, rollengte of -massa, kern, roldiameter, lasbeleid, wikkelrichting, en rolkwaliteit;
- filmstructuur, laagvolgorde, beoogde sealzijde, behandelingszijde, druk- of laminatieoppervlak en additieven;
- trekeigenschappen in MD en TD, met methode, snelheid, conditionering, proefstuk en eenheden;
- scheur-, valimpact-, perforatie- of zakvalmethode afgestemd op het faalrisico;
- wrijvingscoëfficiënt beïnvloeden., kleefkracht, blokkeren, haze, glans of bevochtigingsspanning wanneer deze de conversie beïnvloeden;
- sealsterkte, hot-tack, sealinitiatie- of krimptests met temperatuur, druk, verblijftijd, substraat en resultaatdefinitie; en
- OTR of WVTR alleen wanneer barrière van belang is, met temperatuur, relatieve vochtigheid, dikte, testzijde, gas en eenheden.
ASTM- en ISO-methoden zijn geen uitwisselbare labels. Zo behandelen ASTM D882-26 en ISO 527-3:2018 beide trekproeven op dunne plastic folie of plaat, maar een koper mag resultaten niet combineren zonder bevestiging van proefstuk- en procedurele gelijkwaardigheid. Huidige ASTM-lijsten identificeren ook methoden zoals D1922-23 voor voortplantingsscheur, D1709-24 voor dart-impact, D1894-24 voor wrijvingscoëfficiënt en D2732-14(2025) voor onbeperkte lineaire thermische krimp.
Valideer monsters onder werkelijke omstandigheden.
Voer eerst tests uit op binnenkomende folie en converteer vervolgens de kandidaat op de beoogde apparatuur. Registreer lijninstellingen, omgevingscondities, stilstand, afval, sealdefecten, rimpels, blokkeren, baantracking en rolhantering. Verpak het echte product of een gerechtvaardigd simulant en voer vervolgens de opslag-, distributie- en eindgebruikstests uit die gekoppeld zijn aan de risicobeoordeling.
Goedkeuring moet verwijzen naar het geteste monster, de partij, structuur, dikte, testrapporten, machinecondities en overeengekomen acceptatiecriteria. Als de leverancier de hars, blend, additieven, laagverdeling, behandeling, productieroute of locatie wijzigt, moet het wijzigingsbeheerproces bepalen of herkwalificatie noodzakelijk is.
Voedselcontact, recycling en claimgrenzen.
PE wordt veel gebruikt in verpakkingen, maar de polymeernaam alleen vestigt geen juridische of milieuclaim. Het eindproduct omvat hars, additieven, kleurstoffen, inkten, coatings, lijmen en andere componenten, elk met een eigen reikwijdte.
Voedselcontactstatus is gebruiksafhankelijk.
In de Verenigde Staten dekt 21 CFR 177.1520 gespecificeerde olefinepolymeren, onderworpen aan identiteit, specificaties, extracten en voorwaarden in de verordening. Dat is geen toestemming om elke PE-folie als “FDA-goedgekeurd” te bestempelen. Een leverancier moet de exacte kwaliteit en eindstructuur, het beoogde voedseltype, contacttijd, temperatuur, gebruiksomstandigheden, toepasselijke beperkingen en ondersteunende verklaring of bewijs identificeren.
In de Europese Unie worden plastic materialen voor voedselcontact beoordeeld onder Verordening (EG) nr. 1935/2004 en Verordening (EU) nr. 10/2011 van de Commissie, inclusief actuele wijzigingen. Samenstelling, migratie, verklaring, traceerbaarheid en beoogde gebruiksomstandigheden moeten voor het volledige artikel worden beoordeeld. Bewijs voor één markt of gebruik kan niet wereldwijd worden gegeneraliseerd.
Mono-PE betekent niet automatisch recyclebaar.
Een verpakking die als mono-PE wordt beschreven, kan nog steeds verschillende PE-dichtheden bevatten plus inkten, coatings, lijmen, hechtlagen, barrièrematerialen, labels, sluitingen of verontreiniging. Recycleerbaarheid hangt af van het volledige ontwerp en de compatibiliteit ervan met een gedefinieerde inzamel-, sorteer- en recyclingstroom.
RecyClass publiceert richtlijnen voor ontwerp-voor-recycling en testroutes voor Europese verpakkingsstromen. Andere markten gebruiken verschillende systemen. Elke claim over “recyclebaar”, “recycled inhoud” of bredere milieuclaims moet worden onderbouwd en gekwalificeerd voor de doelmarkt, zoals weerspiegeld in de FTC Green Guides voor Amerikaanse milieumarketing.
Belangrijk: “PE”, “monomateriaal” en een harsidentificatiecode zijn ontwerpaanwijzingen. Ze zijn geen bewijs van lokale inzameling, succesvolle sortering, verwerkingskwaliteit, percentage gerecycled materiaal of juridische claimgeschiktheid.
Controlelijst voor kopers van PE-folie.
Gebruik één vergelijkingsformulier voor elke kandidaat-leverancier en -folie:
- toepassing, verpakt product, verpakkingstekening, belasting, gevaren en beoogde houdbaarheid;
- harsfamilie of blend, exacte kwaliteit waar bekendgemaakt, laagstructuur, laagverdeling en totale dikte;
- filmproces, oriëntatie, additieven, kleur, behandeling, druk, coating en laminatiedetails;
- breedte, dikte-tolerantie, rolopbouw, kern, wikkeling, lassen, verpakking, opslag en conditionering;
- mechanische, optische, oppervlakte-, seal-, krimp-, barrière- en verpakkingstests met methoden en omstandigheden;
- doelmachine, instellingen, snelheid, temperatuur, spanning en proefhoeveelheid;
- documenten voor voedselcontact, chemische, buiten-, gerecyclede inhoud of recycleerbaarheid die van toepassing zijn op de exacte structuur en markt;
- monster-ID, partij, productielocatie, rapportnummer, rapportdatum en wijzigingsbeheerbeleid; en
- wat het bewijs ondersteunt, wat het niet ondersteunt en welke resultaten nog lijn- of verpakkingsvalidatie vereisen.
Belangrijk: Een ingevulde controlelijst organiseert bewijs. Het vervangt geen actuele verklaringen, testrapporten, goedgekeurde monsters of een ondertekende specificatie.
Veelgestelde vragen
Welke PE-folie is het sterkst?
Dat hangt af van de faalmodus. LLDPE-rijke folies worden vaak gekozen voor perforatie, rek en impact; HDPE kan hoge stijfheid en trekefficiëntie bieden; LDPE kan verwerking en taaiheid in specifieke structuren ondersteunen. “Sterkst” is niet betekenisvol totdat u richting, dikte, testmethode, conditionering en de vraag of het risico trekbreuk, scheurvoortplanting, perforatie, impact of sealbreuk is, definieert.
Is LDPE of LLDPE beter voor verpakkingen?
Geen van beide is universeel beter. LDPE kan de voorkeur hebben voor smeltsterkte, verwerking, zachtheid, optiek, sealen of krimpgedrag. LLDPE kan de voorkeur hebben voor perforatie, rek, impact of downgauging-potentieel. Veel commerciële folies mengen ze of plaatsen ze in verschillende lagen. Vergelijk eindstructuren op de beoogde lijn en verpakking.
Heeft HDPE-folie een betere barrière?
HDPE biedt doorgaans sterkere vochtbarrièreprestaties dan PE met lagere dichtheid onder vergelijkbare dikte- en testomstandigheden vanwege de hogere kristalliniteit. Dat maakt het geen hoog zuurstof- of aromabarrièremateriaal, en de vergelijking kan veranderen met dikte, oriëntatie, vochtigheid, additieven en laagstructuur. Gebruik overeenkomstige OTR- of WVTR-tests wanneer de houdbaarheid afhankelijk is van de barrière.
Kan PE-folie worden gerecycled?
Soms, afhankelijk van de volledige verpakking en het lokale systeem. Schone PE-folie kan technisch compatibel zijn met een PE-recyclingstroom, maar inkten, coatings, lijmen, barrièrelagen, labels, sluitingen, residuen, formaat en lokale inzamelingsmogelijkheden kunnen de uitkomst veranderen. Raadpleeg de relevante ontwerprichtlijn en claimregel voor de doelmarkt; gebruik de harsnaam niet als bewijs.
Stem de kwaliteit, structuur en het testplan af.
De nuttige vraag is niet “Welke PE is het beste?” Het is “Welke kwaliteit, blend, proces en laagstructuur voldoet aan de gemeten vereisten van deze verpakking op deze machine en via deze distributieroute?” LDPE, LLDPE, mLLDPE, MDPE en HDPE bieden elk nuttige tendensen, terwijl geblazen, gegoten, gecoëxtrudeerde en georiënteerde formaten die tendensen hervormen.
Bevestig vóór goedkeuring:
- de exacte filmidentiteit en -constructie;
- de toepassing, apparatuur, markt en gebruiksomstandigheden;
- vergelijkbare testmethoden, richtingen, eenheden en conditionering;
- lijn-, verpakkings-, opslag- en distributieprestaties;
- actuele documenten voor voedselcontact of milieuclaims waar van toepassing; en
- wijzigingsbeheer voor elke materiaal-, structuur-, proces- of locatieherziening.
Een gedisciplineerd validatieplan verandert het brede label “PE-folie” in een gecontroleerde verpakkingsspecificatie.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German