
シュリンクラップ そしてストレッチ包装を締め付ける 根本的に異なる方法で。シュリンク包装は製品または束の周囲に配置され、その後制御された熱にさらされ、それによってフィルムが収縮して包装に密着します。ストレッチ包装は適用時に延伸されます—最も一般的にはパレット荷物の周囲に—そしてその適用張力と回復力が荷物をまとめて保持するのに役立ちます。したがって、実際的な境界は「どちらのプラスチックフィルムがより強いか」ではなく、「システムが実行しなければならない包装作業は何か」です。“
包装に合わせて選択する レベル、製品形状、熱感受性、流通上の危険、提示要件、設備、および検証方法。小売用マルチパックと倉庫用パレットはどちらも透明フィルムを必要とする場合がありますが、それらは異なる適用管理と異なる成功の証拠を必要とします。見積もりを依頼する前に、製品または荷物、適用方法、重要となる故障モード、および完成した包装またはユニットロードがどのように受け入れられるかを定義してください。.
簡潔な回答:熱収縮と弾性張力
ポリマーの背景については、 NIH PubChem ポリエチレン概要 を参照してから、完成フィルムの性能主張を比較すること。.
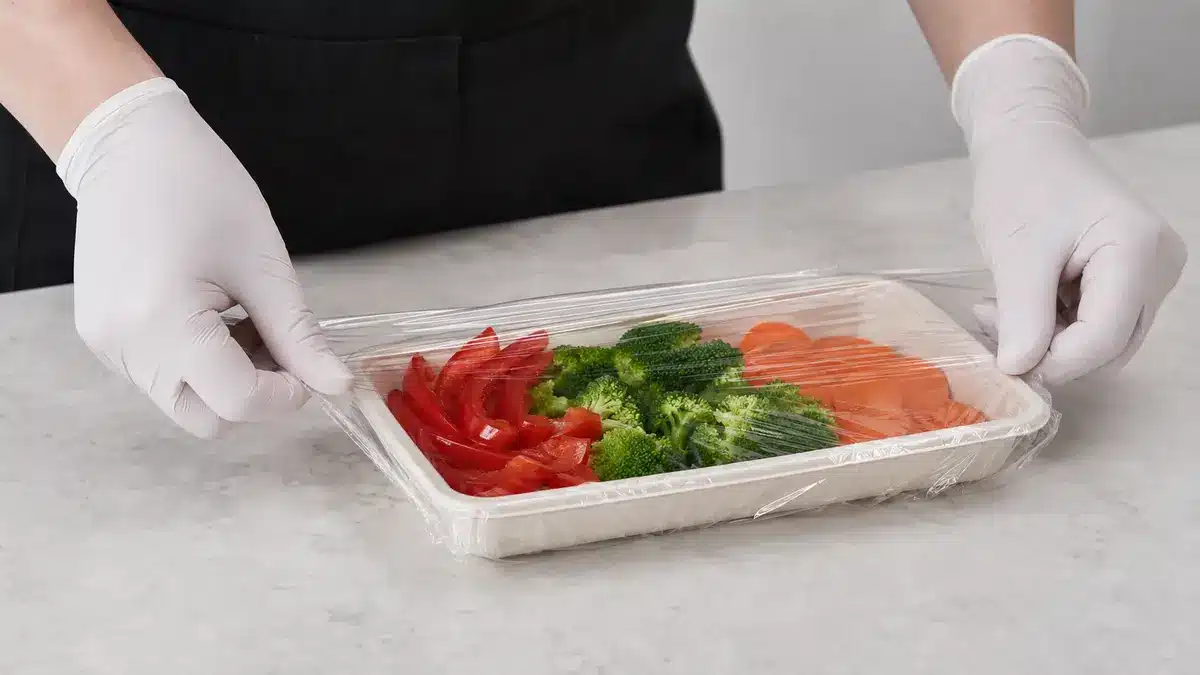
ISO包装用語集は 核心的な区別を捉えています: シュリンクフィルム 加熱されるとサイズが小さくなり、包装された品目に適合する一方、ストレッチ包装は適用中に延伸されます。この違いが、各システムの設備、プロセス管理、および最も一般的な包装レベルを決定します。.
シュリンク包装は一般的に フィルムが個々の製品、トレイ、束、またはマルチパックの周囲に密着した外装になる必要がある場合に選択されます。この作業には通常、フィルム配置、シールまたは密閉工程、および制御された加熱工程が含まれます。ストレッチ包装は一般的に、パレタイズされたまたはその他の方法でユニット化された荷物が、取り扱い、保管、および流通中に拘束を必要とする場合に選択されます。これはシュリンクトンネルなしで、制御された延伸と張力の下で巻き付けられます。.
これらは典型的な役割であり, 、絶対的な禁止事項ではありません。大型の産業用荷物には熱収縮性カバーを使用でき、狭幅のストレッチフィルムは小さな物体を結束できます。まず必要な機能を特定してください:
- 優先事項が 製品または束の包装に適合することである場合、シュリンクシステムを評価してください。.
- 優先事項が 適用張力によるユニットロードの安定化である場合、ストレッチシステムを評価してください。.
- 両方の機能が 必要な場合は、それらを個別に指定して検証してください。.
どちらの名称も完成した包装の 性能を証明するものではありません。フィルム、適用設備、製品または荷物、および操作レシピは一緒に指定されなければなりません。.
シュリンク包装とは何か、そしてその仕組み
熱収縮性フィルムは 分子配向がフィルム構造に蓄えられるように製造されます。フィルムが適切な温度にさらされると、その配向の一部が解放され、フィルムが収縮します。収縮の量と力は、材料、構造、製造履歴、方向、温度、および時間に依存します。これが、「収縮率」だけでは不完全な購入仕様となる理由です。.
ASTM D2732は拘束されていない 線形熱収縮を扱い、ASTM D2838は収縮張力および関連する配向解放挙動を扱います。これらの方法は異なる質問に答えます:拘束されていない試験片がどれだけ寸法変化するか、そして定義された拘束下でどれだけの力を発揮できるか。どちらの結果も、単独では、完成した包装がきれいな角、健全なシール、または許容可能な製品変形を持つかどうかを予測しません。.
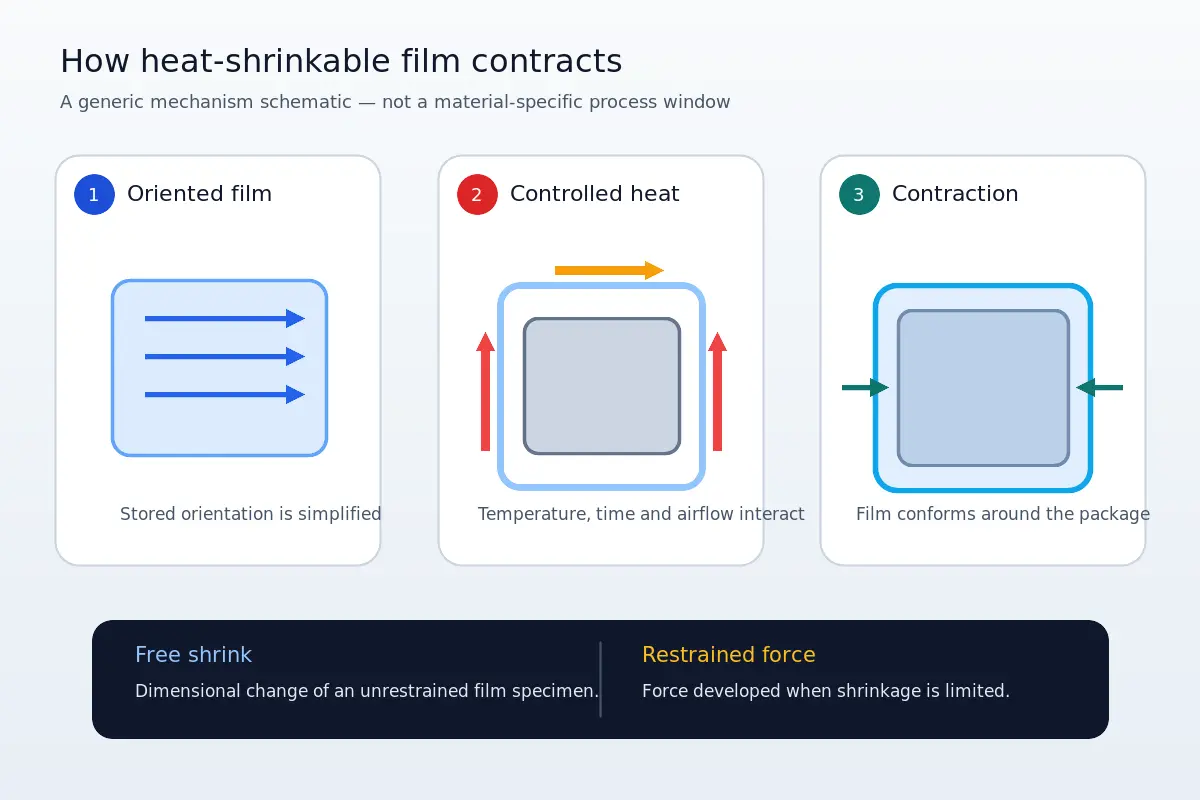
熱が配向フィルムを収縮させる仕組み
シュリンク包装サイクルは通常 3つの連携した段階を持ちます:適切なサイズのフィルム外装を作成し、シールが必要な場所で パッケージデザイン シールし、制御された熱にさらします。トンネル内では、温度、コンベヤ速度、滞留時間、気流、および製品間隔が連携して機能します。Heat SealおよびKallfassからのOEMガイダンスは、フィルムと製品が単一の普遍的な設定で稼働しないため、試験に基づく調整を強調しています。.
過剰なフィルム、不十分な排気, 、フィルムと製品の早期接触、不均一な熱、または不適切な収縮力は、しわ、犬の耳、魚の目、焼け抜け、または変形を生じさせる可能性があります。安定した process window 状態は、定義されたフィルム、製品、袋サイズ、シールシステム、トンネル、気流、およびライン速度に属します。.
一般的なシュリンクフィルム材料ファミリー
市販のシュリンクフィルムファミリーには ポリオレフィンおよび ポリエチレン 構造が含まれ、一部の市場および用途では PVC も存在します。これらのラベルは単なる出発点です。フィルム構造、厚さ、, shrink balance 方向別の収縮率、収縮力、シール挙動、靭性、光学特性、滑り性、穴あけ、および設備適合性は、同じ広範なポリマーファミリー内でも異なる場合があります。.
購入者は、「POF」、「PE」、または「PVC」と記載されたすべてのフィルムが同じ温度範囲、力、透明性、食品接触ステータス、またはリサイクル経路を持つと 想定することを避けるべきです。正確な製品データを要求し、該当する方法と条件を特定し、意図した包装および設備でフィルムを試験してください。.
ストレッチ包装とは何か、そしてその仕組み
ストレッチ包装は、フィルムが製品群またはユニットロードの周囲を移動する際にフィルムを延伸して適用されます。適用されたフィルムは回復しようとし、それが荷物への内向きの力に寄与します。粘着性は隣接する層が一緒に留まるのに役立ち、包装パターンは層が蓄積する場所と、フィルムが荷物をパレットに接続する方法を決定します。.
プリストレッチは ベースポリマーは最初のスクリーニング要素であり、最終的な答えではありません。完全なフィルムには、あらゆる層、着色剤、粘着システム、ラベル、テープ、印刷、および使用中に付着した材料も含まれます。各特徴は、選別、洗浄、再処理、またはリサイクル樹脂の品質に影響を与える可能性があります。, 重要ですが、完全な性能尺度ではありません。フィルムはキャリッジ内で延伸され、その後適用時に追加のストレッチを受けることがあります。最終結果は、フィルム、プリストレッチシステム、二次ストレッチ、包装力、層数、オーバーラップ、上下処理、荷物プロファイル、および環境曝露に依存します。高いプリストレッチ率は、自動的に十分な封じ込めを意味するわけではありません。.
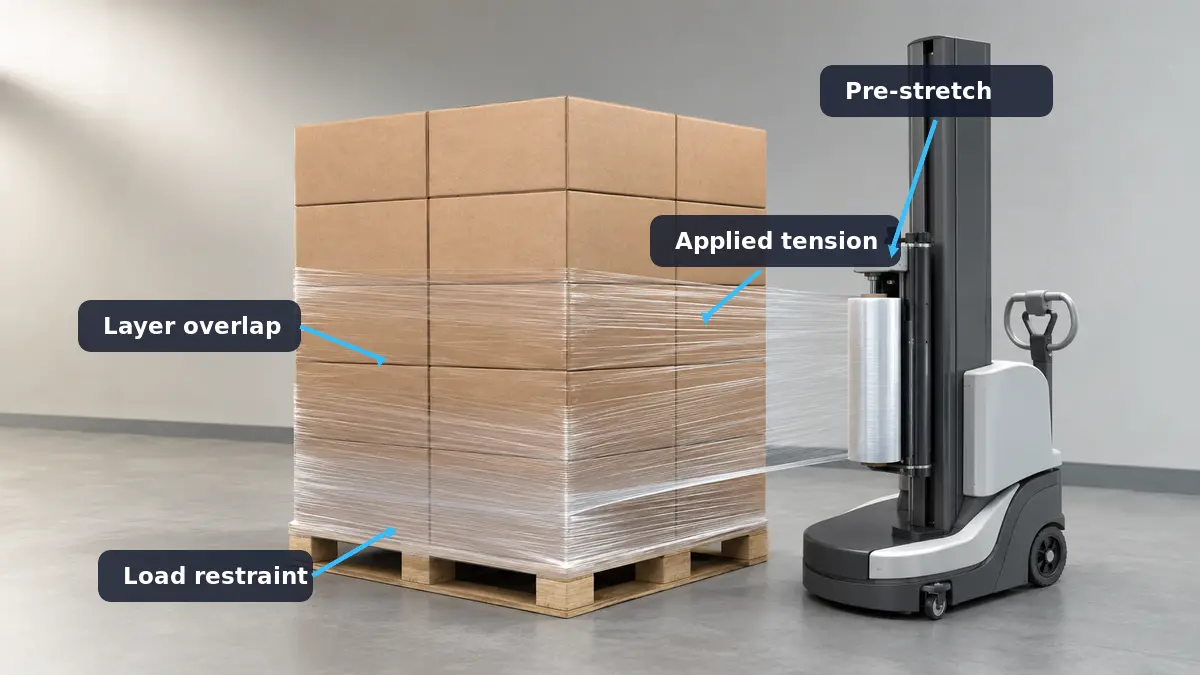
プリストレッチと弾性回復が保持力を生み出す仕組み
有用な運用概念は 封じ込め力 荷物の特定の高さでの封じ込めです。簡略化した関係では、それはその場所での適用包装力に有効なフィルム層数を掛けたものを反映します。包装パターンは異なる高さに異なる層数を配置するため、封じ込めは荷物が支持を必要とする場所で確認されるべきであり、単一の機械設定から推測されるべきではありません。.
この関係には限界があります。輸送は振動、衝撃、取り扱い、および時間依存の変化を追加します。荷物の剛性、段ボールの強度、摩擦、空隙、オーバーハング、および突起も安定性に影響します。したがって、ASTM D8314は適用された ストレッチフィルム 包装力と包装設備を扱い、単なる孤立したロール特性だけではありません。.
一般的なストレッチフィルム材料ファミリー
LLDPEおよび関連するポリエチレン樹脂は、ストレッチフィルム構造の一般的な構成要素です。なぜなら、コンバーターは延伸性、靭性、, puncture resistance, 粘着性、および加工挙動。キャストフィルムとブローンフィルムは、使用感や物性バランスにおいても異なる場合がある。これらは配合と加工方法の選択であり、普遍的な優劣を示すものではない。.
樹脂サプライヤーのページでは、なぜその樹脂ファミリーが使用されるかを説明できるが、特定のパレット上の完成ロールの性能を証明することはできない。購入者は、完成フィルムの仕様、ロール形式、設備適合性、適用条件、および荷重レベルの検証を必要とする。.
シュリンクラップとストレッチラップ:併置比較
最も有用な比較は、軸を同一に保ち、典型的な適合性と性能の証明を区別することである。.
| 判断軸 | シュリンクラップ | ストレッチラップ | 確認すべき事項 |
|---|---|---|---|
| 締め付け機構 | 制御された熱曝露後にフィルムが収縮する | フィルムは適用時に延伸され、付与された張力と回復力によって拘束する | 正確なフィルム、適用レシピ、および最終結果 |
| 標準的な包装単位 | 個別製品、トレイ、バンドル、またはマルチパック | パレタイズまたはユニタイズされた荷物 | 実際の包装機能(エッジケースを含む) |
| 主要設備 | フィルム供給または袋詰め、必要に応じてシーラー、熱トンネルまたは制御された熱源 | ハンドディスペンサー、半自動包装機、または自動包装システム | 設備能力、フィルム形式、制御、ガード、およびライン統合 |
| 製品への曝露 | 製品および包装はシュリンク加熱プロセスを経る | 従来のストレッチ包装にはシュリンク熱は不要 | 熱感受性、変形リスク、結露、および環境 |
| 外观呈现 | 密着性の高い小売用またはバンドル包装を作成できる | 透明フィルムは荷物の視認性を維持できるが、重なり部分や包装パターンは依然として視認可能 | フィルムの光学特性に加え、シール、しわ、重なり、汚染、およびプロセス |
| 検証方法 | フィルムの収縮特性に加え、シールおよび完成パッケージの試験 | フィルム特性に加え、適用フィルム、荷物、取り扱い、および輸送の評価 | 方法、条件、危険性、および acceptance criteria |
この表は普遍的な勝者を生み出さない。事業比較には、同等の受入基準の下でのサイト固有の材料、労務、エネルギー、稼働率、スクラップ、損傷、保守、および資本データが必要である。.
各システムに適した包装タスクはどれか?
包装対象物と、それが耐えなければならないリスクから始める。同じ製品でも、販売単位レベルではシュリンクフィルム、流通パレットレベルではストレッチフィルムを使用する場合がある。これらの層は、異なる役割を果たす場合には冗長ではない。.
小売製品、マルチパック、およびバンドル
シュリンクラップは、以下の場合に実用的な適合となることが多い。.
熱が望ましくなく、張力適用による包装で十分な場合、一部の小グループまたは長尺品にはストレッチバンドリングを検討できる。これは、パレット用ストレッチフィルムとシュリンクフィルムが交換可能であるという証拠ではなく、別個の用途として扱うべきである。.
パレット荷物、倉庫保管、および流通
ストレッチラップは、多くのパレット荷物にとって従来の出発点である。ケースや袋をユニットに結合し、正しく適用されれば荷物をパレットに固定できるためである。荷物には、適切なパレットパターン、十分な一次および二次包装、管理可能なオーバーハング、および鋭利なエッジや突起に対する対策が依然として必要である。.
| 包装タスク | 標準的なシステム適合性 | 主要な入力条件 | 検証 | 重要な制限 |
|---|---|---|---|---|
| 密着性の高い小売用マルチパック | シュリンク | 製品形状、熱感受性、外観 | シールおよび完成パッケージ試験 | 熱および shrink force 製品に影響を与える可能性がある |
| 取り扱い用トレイバンドル | 多くの場合シュリンク | トレイ剛性、フィルム力、開口部 | バンドル一体性および取り扱い試験 | 自動的に輸送対応パレットになるわけではない |
| 安定したカートンパレット | Stretch | 荷姿プロファイル、パレット結束、経路危険要因 | 適用された封じ込め試験および流通試験 | フィルムは不適切に構築された荷を修復することはできない |
| 不規則または鋭利なエッジを有するパレット | システム付属品を用いたストレッチ、または他のユニタイゼーション方法 | 突起物、エッジ保護、荷ずれ | 管理されたラップ試験および輸送シミュレーション | 突き刺しおよびフィルム破断が支配的となる場合がある |
| 熱に敏感な製品グループ | 通常はストレッチまたは非加熱システム | 製品温度制限および要求機能 | 製品および包装試験 | ストレッチは所望の小売用エンクロージャを提供しない場合がある |
| 屋外または長時間の暴露 | 用途固有 | 気象、UV、期間、上面保護 | 環境および経路固有の試験 | 屋内ストレッチのガイダンスを自動的に拡張することはできない |
最終的な選択には、トレイ、コーナーボード、トップシート、またはストラップが含まれる場合がある。フィルム単体ではなく、システム全体を評価すること。.
設備、スループット、および運用への影響
シュリンクラインは、エンクロージャ形成、シーリング、熱入力、気流、コンベヤ移動、および冷却を調整する。ストレッチ作業は、ハンドディスペンサーから、動力付きプリストレッチ、荷重感知、自動フィルム装着、およびライン制御を備えた全自動ラッパーまで多岐にわたる。設備の決定は、製品または荷のファミリーおよび要求されるプロセス管理に従うべきである。.
シュリンクトンネル、シーラー、および熱管理
シュリンク包装では、スループットは製品間隔、シールサイクル、トンネル回復、熱分布、気流、段取り替え、冷却、および下流工程の処理に依存する。過剰な速度を補うための温度上昇は、有効な出力ではなく欠陥を生み出す可能性がある。.
購入者は、製品の熱感受性、ガード、換気、メンテナンスアクセス、制御精度、およびOEMマニュアルを確認すべきである。意図した設備上で製品損傷なしに許容されるパッケージを生成する安定したウィンドウについて問い合わせること。.
ハンドおよびマシンストレッチラッピングシステム
ハンドラッピングは柔軟性と低資本での導入を提供するが、結果はオペレーターの技術とロールの人間工学に大きく依存する。自動ラッパーは再現性を向上させ、動力付きプリストレッチおよびレシピを統合できる一方で、スペース、メンテナンス、トレーニング、およびラインインターフェース要件が追加される。.
普遍的なスループットまたは投資回収ポイントを想定してはならない。荷の構成、封じ込め、ラップサイクル、フィルム交換、破断、オペレーター作業、メンテナンス、稼働率、およびライン制約を文書化すること。機械用フィルムはキャリッジおよび制御システムに適合しなければならない。.
購入者がフィルムシステムを仕様化および検証する方法
有用な仕様書は、フィルムの識別、適用条件、および完成システムの受入基準を分離する。また、「強力」「高収縮」「ヘビーデューティ」などの曖昧な特性を求めるのではなく、試験方法および条件を明記する。“
完全なサプライヤー向けブリーフを作成する
見積もり前に、利用可能な限り以下の入力を提供すること:
- 製品、バンドル、またはユニットロードの説明、寸法、質量、形状、および写真または図面。.
- パッケージレベルおよび要求機能:プレゼンテーション、エンクロージャ、結束、防塵、パレット安定化、または他の明確に定義された役割。.
- フィルムの形式、幅、厚さ範囲、, ロール寸法, コア、巻き出し方向、および現在のフィルム識別情報。.
- 設備のメーカーおよびモデル、シーリングシステムまたはプリストレッチキャリッジ、制御範囲、, line speed, および段取り替えの制約。.
- シュリンク用途における製品の熱感受性;ストレッチ用途における荷姿プロファイル、パレットパターン、オーバーハング、突起物、およびパレット結束要件。.
- 保管および流通経路、期間、温度、湿度、取り扱い、振動、衝撃、および屋外暴露。.
- 現在の不良、保管サンプル、欠陥写真、レシピ、バッチトレーサビリティ、および許容パッケージまたは荷あたりの材料使用量。.
- 要求文書、適用可能な試験方法、サンプリング計画、受入基準、発注量、および試験数量。.
これらの項目は、サプライヤーが試験可能な構成を推奨するのに役立つ。これらは、サプライヤーまたは本記事が試験なしで結果を保証することを可能にするものではない。.
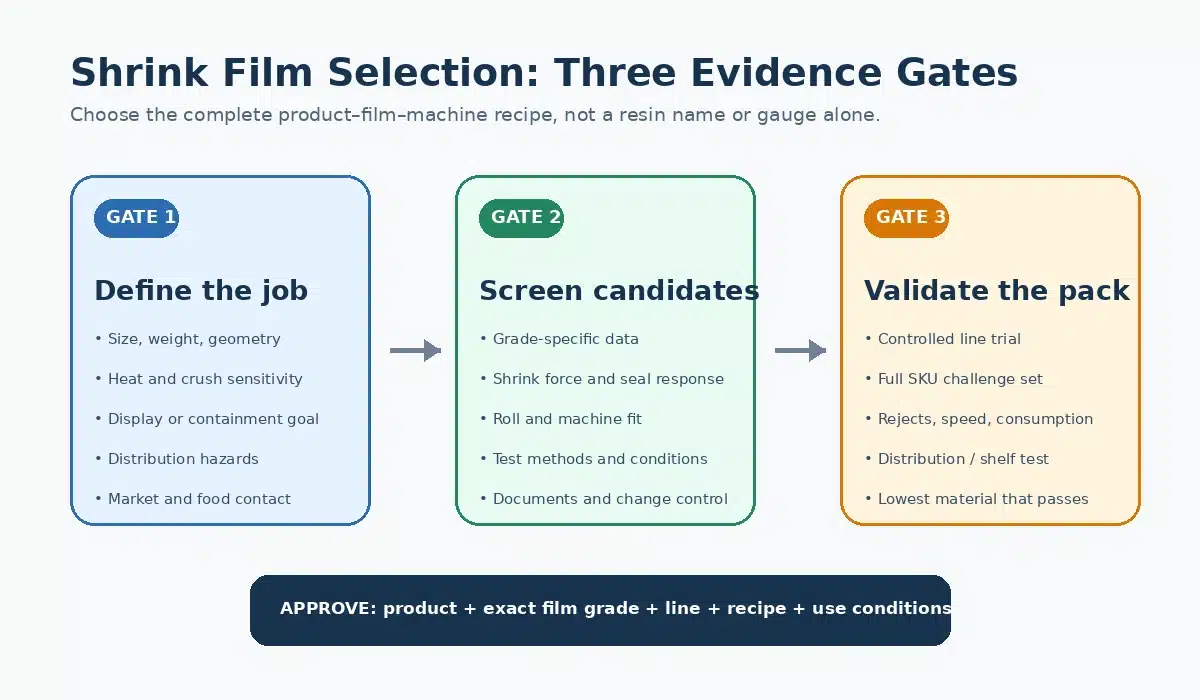
適用されたパッケージまたはユニットロードを検証する
段階的な検証ワークフローを使用する:
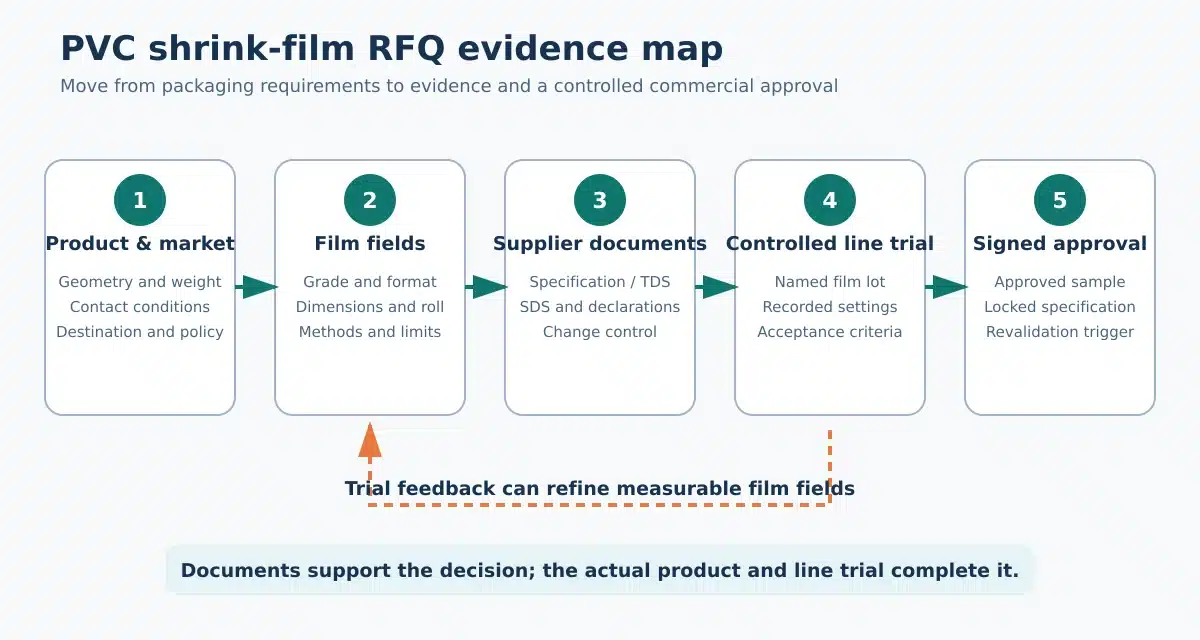
- フィルムの識別、寸法、構造、ロール形式、および関連する製品文書を確認する。.
- 指定された方法および条件でフィルムレベルの特性を確認する。シュリンクフィルムについては、フリーシュリンクとシュリンクを区別すること。.
- 代表的な製品または荷で設備レシピを確立する。設定値、フィルム質量、観察結果、欠陥、およびトレーサビリティを記録する。.
- 定義された受入基準に対して完成パッケージまたは適用ラップを試験する。.
- 適切な場合、ISTAユニットロード手順などの適切なプロトコルを使用して、関連する取り扱いおよび流通危険要因をシミュレーションする。.
- 管理された生産トライアルを実施し、段取り替え、稼働率、スクラップ、フィルム破断、損傷、およびオペレーターの作業を監視する。.
- 仕様書、レシピ範囲、検査方法、および変更管理プロセスを承認する。.
規格は方法を提供するものであり、自動的な合格基準値ではない。購入者は許容基準を定義しなければならない。 seal integrity, 、製品の変形、荷崩れ、損傷、および実際の輸送経路における取扱い結果を評価する。.
選定における一般的な誤りと故障モード
フィルムだけでなくシステム全体をトラブルシューティングする
最も高コストな誤りは、包装システムを確認する前に「不良フィルム」と診断することであることが多い。規律あるレビューは、製品または荷姿、フィルムの識別、設備の状態、適用レシピ、環境、および完成品の試験結果の順に進めるべきである。.
シュリンク不良は原因が重複することがある。犬耳、シワ、フィッシュアイ、シール不良、焼け抜け、または変形は、フィルムサイズ、穴あけ、シール、熱、滞留時間、気流、製品接触、, または収縮力のバランスに関連する場合がある。症状は調査の起点であり、単一の原因を証明するものではない。.
ストレッチフィルムの破断は、突起物、オーバーハング、ロール損傷、フィルム欠陥、糸通し、キャリッジの状態、クランプ不良、設定、またはフィルムと設備の不適合に関連する可能性がある。不安定性は、パレットパターン、段ボールの圧縮強度、支持不足、パレット接着不良、または未試験の輸送危険性を反映している可能性がある。.
いずれのシステムについても:
- 設定を変更する前に、正確なフィルムとロットを確認する。.
- 製品または荷姿の形状および設備の状態を安全に検査する。.
- 現在のレシピを承認済みのベースラインと比較する。.
- 実用的な範囲で、一度に1つの定義された変数のみを変更する。.
- サンプルを保管し、欠陥、設定、環境、および結果を文書化する。.
- 機械、安全、または製品適合性に関する問題は、適切なOEM、フィルムサプライヤー、または包装試験専門家にエスカレーションする。.
一般的な数値設定をそのまま流用しないこと。あるフィルム・製品・機械の組み合わせに対する修正が、別の組み合わせに悪影響を及ぼす可能性がある。.
よくある質問
ストレッチ包装を熱収縮させることはできますか?
いいえ。従来のストレッチフィルムは、適用時の伸張を目的として設計されています。シュリンクフィルムは、制御された熱下で収縮するように設計されています。仕様外のストレッチフィルムを加熱しても、検証済みのシュリンク包装にはならず、損傷を引き起こす可能性があります。指定された熱収縮性フィルムと適合する設備を使用してください。.
シュリンク包装をパレットに使用できますか?
はい、一部の産業用システムでは、大型荷物に熱収縮カバーを使用しています。従来のパレットストレッチ包装は、ストレッチフィルムガイダンスにおける主要なユニットロード方法のままです。荷姿、保護、熱プロセス、設備、輸送経路、および検証に基づいて選択してください。パレットでの使用は、両システムを互換性のあるものにするわけではありません。.
どちらの包装の方が製品の視認性に優れていますか?
両方とも透明フィルムを使用できます。視認性は、構造、厚さ、ヘイズ、光沢、シール、シワ、重なり、汚染、および適用品質に依存します。カテゴリー名ではなく、製品固有の光学データと承認済みサンプルパックを比較してください。.
どちらのオプションがより少ないフィルムを使用しますか?
どちらかが常に少ないとは限りません。同等の基準で、承認済みパッケージまたは荷物あたりのフィルム質量を比較してください。ストレッチ使用量は、フィルム、プリストレッチ、パターン、層数、および荷物に依存します。シュリンク使用量は、寸法、厚さ、スクラップ、形状、および歩留まりに依存します。薄肉化は、システムが依然として検証に合格する場合にのみ有効です。.
シュリンク包装とストレッチ包装はリサイクル可能ですか?
一部のクリーンなポリエチレンフィルムは、フィルムリサイクルストリームに適合する場合がありますが、「PE」と呼ぶだけではリサイクル可能性は証明されません。APR PEフレキシブルガイダンスで説明されているように、層、ラベル、インク、接着剤、金属、色、汚染、および付属品を含む完全な設計が重要です。回収も地域ごとに異なります。例えば、ニューヨーク州のガイダンスには、特定のクリーンなストレッチおよび 収縮フィルム フィルム回収の文脈で含まれていますが、これは他地域での受け入れを保証するものではありません。地域のプログラムと正確なパッケージ設計を確認してください。.
フィルムサプライヤーにどのような情報を送るべきですか?
用途、寸法、質量、画像、要求機能、現在のフィルムと故障内容、設備、プロセス制限、輸送経路、数量、文書、方法、基準、およびトライアル計画を送付してください。シュリンクフィルムの場合は、熱感受性とトンネル詳細を追加してください。ストレッチフィルムの場合は、パレットパターン、荷姿プロファイル、プリストレッチシステム、包装パターン、およびパレット接着を追加してください。.
包装業務に合わせてシステムを選択する
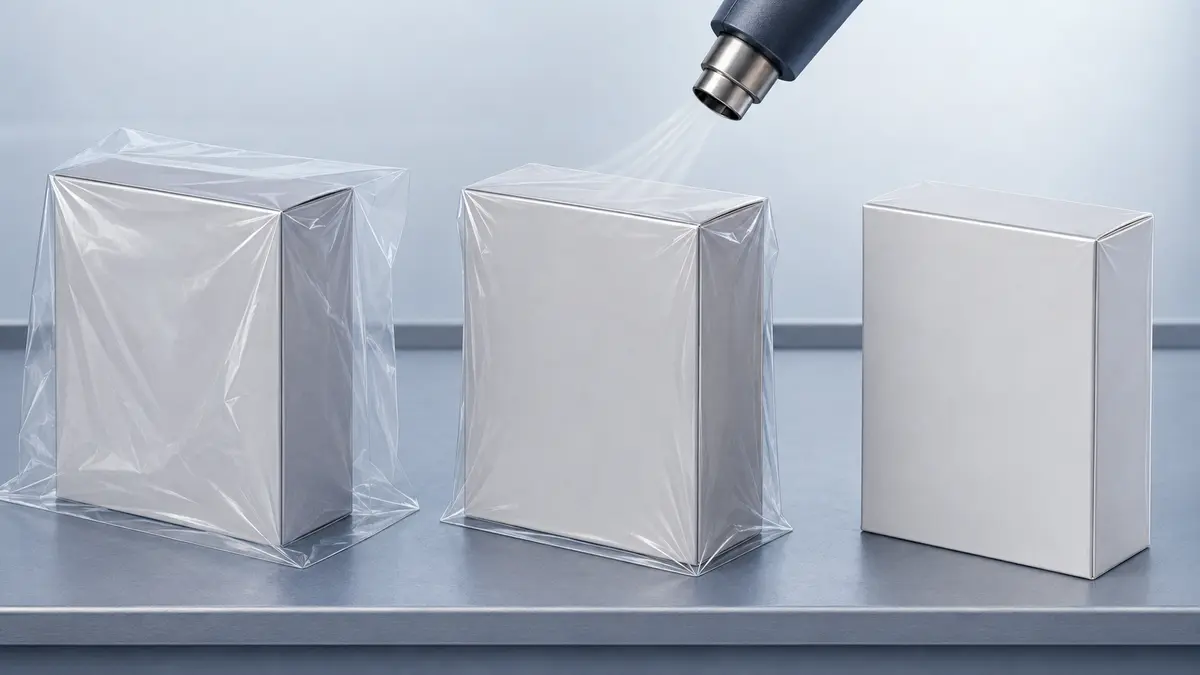
検証済みの業務が、製品、トレイ、またはバンドル周辺での熱活性化による密着を要求する場合は、シュリンク包装を選択してください。検証済みの業務が、荷物周辺での張力ベースのユニタイゼーションを要求する場合は、ストレッチ包装を選択してください。両方の機能が必要な場合は、1つのフィルムにすべての役割を強制するのではなく、包装システムの別々の層として指定してください。.
カテゴリー名は仕様の始まりに過ぎません。対象物、機能、設備、プロセス、危険性、合格基準、および必要な証拠を定義してください。その後、代表的な製品または荷物で正確なフィルムをトライアルし、完成結果を検証してください。サプライヤーは、問い合わせに実際の運用データが含まれている場合により効果的に対応でき、購入者は同等かつ試験可能な基準で提案を比較できます。.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German