
Poliolefinica termoretraibile pellicola, solitamente abbreviata in POF, è una pellicola da imballaggio termoretraibile realizzata con polimeri della famiglia delle poliolefine. Le pellicole commerciali sono comunemente orientate e possono utilizzare diversi strati coestrusi per bilanciare saldatura, risposta al ritiro, robustezza e aspetto estetico. Il calore attiva l'orientamento immagazzinato, così la pellicola si contrae attorno al prodotto. Per un acquirente, tuttavia, “POF” è solo una descrizione della famiglia di materiali. Il grado esatto, lo spessore, il formato del rotolo, finestra di sigillatura, il comportamento al ritiro, i documenti di conformità e le prestazioni sulla linea prevista devono ancora essere specificati e testati.
Cos'è la pellicola termoretraibile in poliolefina?
For polymer background, consult the NIH PubChem polypropylene overview before comparing finished-film claims.
Per informazioni di base sui polimeri, consultare la panoramica del polipropilene del NIH PubChem prima di confrontare le affermazioni relative al film finito.
La POF è una pellicola flessibile progettata per essere saldata attorno a un articolo e poi esposta a calore controllato. Quando la pellicola si contrae, segue il profilo del prodotto e forma un involucro aderente. Il risultato può migliorare la presentazione, mantenere insieme i componenti sciolti e fornire una superficie di manipolazione pulita. Questi risultati dipendono dalla pellicola effettiva e dal processo; il nome da solo non stabilisce la resistenza dell'imballaggio, Un risultato di laboratorio a secco non può essere applicato automaticamente a una sala di riempimento umida, a una confezione refrigerata, a un processo in acqua calda o a un lungo periodo di stoccaggio. Le schede tecniche dovrebbero indicare il precondizionamento, la temperatura di prova, l'umidità relativa, lo spessore del campione e se il test è stato eseguito prima o dopo la conversione., o lo stato normativo.
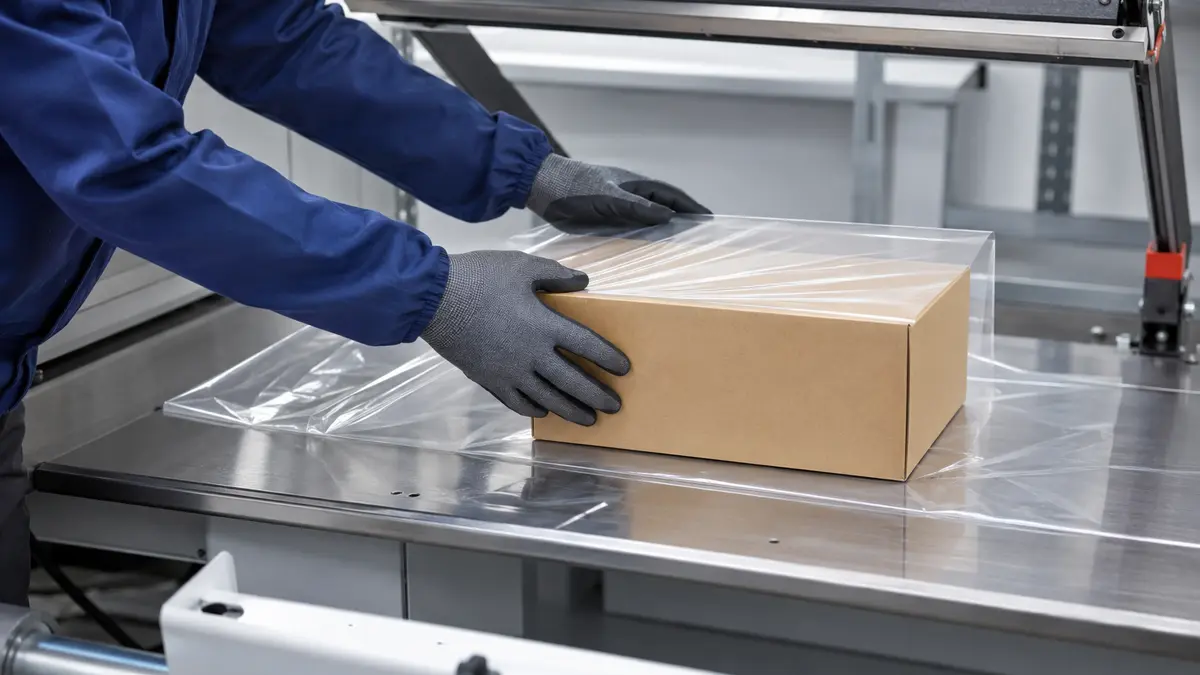
La famiglia delle poliolefine
“”Poliolefina" indica una famiglia di termoplastici che include polietilene (PE) e polipropilene (PP). Nell'imballaggio termoretraibile, la POF si riferisce comunemente a formulazioni di pellicola orientata a base di resine poliolefiniche, piuttosto che a un singolo polimero, ricetta o grado standard. Due pellicole vendute come POF possono quindi differire per selezione di resine, additivi, numero di strati, reticolazione, orientamento, spessore, surface treatment, e strati di saldatura.
Questa distinzione è importante negli acquisti. Un'affermazione valida per la pellicola reticolata a cinque strati di un fornitore non può essere automaticamente applicata a una pellicola non reticolata diversa. Il confronto corretto avviene tra gradi identificati con metodi di prova e condizioni corrispondenti.
Struttura tipica della pellicola
Molte pellicole POF commerciali sono strutture multistrato coestruite. Diversi strati possono essere progettati per funzioni quali saldatura, risposta meccanica di massa, ottica, scivolamento o stabilità di processo. Alcune pellicole sono reticolate, altre no, e i prodotti specializzati possono aggiungere proprietà antiappannamento o altre funzioni. I dati del fornitore I fogli di Clysar e Sealed Air dimostrano che esistono prodotti multistrato, reticolati, PET biassialmente orientato , ma non provano che ogni pellicola POF utilizzi lo stesso design.
L'orientamento è una caratteristica centrale della pellicola termoretraibile. Durante la produzione, la pellicola viene stirata nella direzione macchina (MD), nella direzione trasversale (TD), o in entrambe, e poi raffreddata in uno stato controllato. La costruzione e il processo di orientamento influenzano il modo in cui la pellicola successivamente si salda, si ritira e carica il prodotto. La sequenza esatta degli strati, la distribuzione dello spessore, gli additivi e le condizioni di orientamento rimangono informazioni specifiche del grado.
Come funziona la pellicola termoretraibile in poliolefina
L'imballaggio in POF coinvolge due operazioni collegate: realizzare una saldatura attorno al prodotto e ritirare la pellicola chiusa con il calore. Un imballaggio dall'aspetto curato richiede che entrambe le operazioni funzionino insieme. Una saldatura di laboratorio resistente non compensa una scarsa evacuazione dell'aria, e un elevato ritiro libero non garantisce che un prodotto delicato tolleri la forza della pellicola.
L'orientamento immagazzina il potenziale di ritiro
Quando una pellicola viene stirata durante la produzione, la sua struttura polimerica viene orientata. Il raffreddamento aiuta a mantenere questo stato orientato. La pellicola contiene quindi un potenziale dimensionale immagazzinato, piuttosto che comportarsi come un normale foglio non orientato. La quantità e l'equilibrio dell'orientamento in MD e TD influenzano la direzione e l'entità della contrazione.
L'orientamento può anche influenzare il comportamento a trazione, la propagazione degli strappi, la rigidità e la risposta all'impatto. Queste proprietà non dovrebbero essere dedotte dal solo orientamento. Devono essere misurate utilizzando lo spessore dichiarato, la direzione del provino, il condizionamento, il metodo di prova e le unità di misura.
Il calore rilascia la struttura orientata
In uso, un prodotto viene inserito in pellicola a centro piega, pellicola piana, tubolare o in un sacchetto preformato. La pellicola viene chiusa con un sistema di saldatura compatibile, e l'aria in eccesso necessita di un percorso di uscita controllato. L'aria riscaldata aumenta quindi la temperatura della pellicola, così la struttura orientata si rilassa e si contrae. Un tunnel di termoretrazione è comune sulle linee di produzione; i sistemi a camera e gli strumenti di calore accuratamente controllati possono essere adatti ad altri volumi o formati.
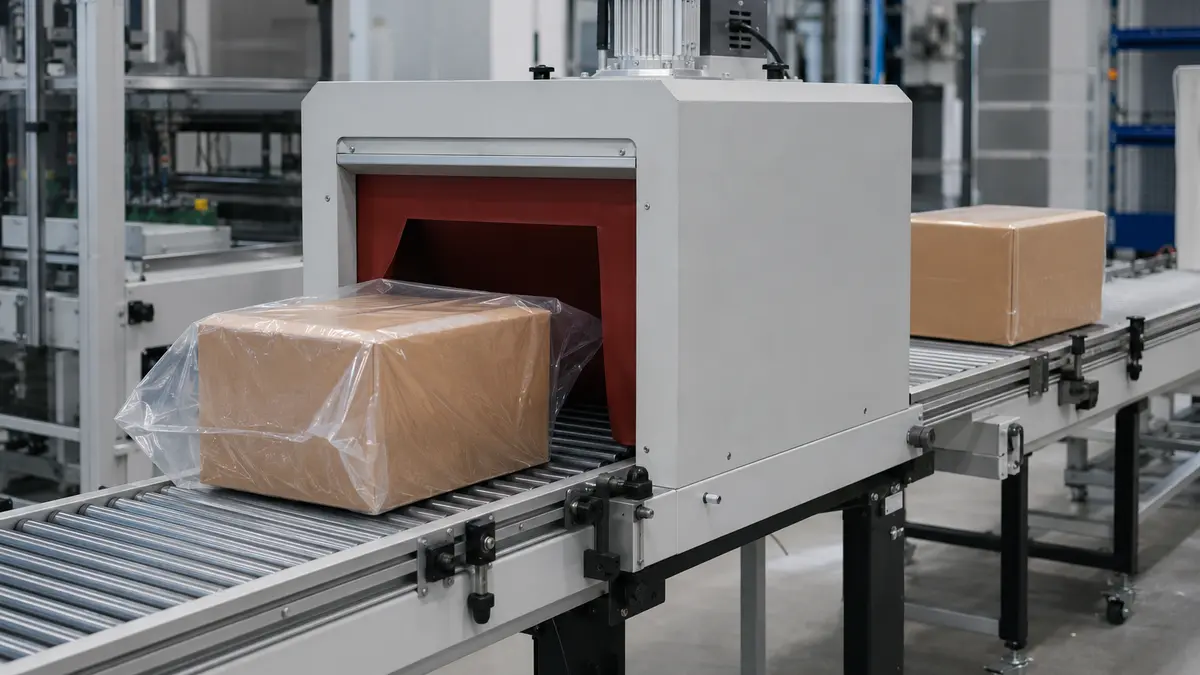
Il risultato dipende dalla temperatura della pellicola, non solo dal setpoint del tunnel. La velocità del trasportatore, il flusso d'aria, il bilanciamento delle zone del tunnel, la massa dell'imballaggio, la forma del prodotto, lo spessore del film, le condizioni ambientali e la distanza tra pellicola e prodotto influenzano tutti il riscaldamento. Le impostazioni devono quindi essere stabilite sull'attrezzatura effettiva.
Il ritiro libero non è uguale alla forza di ritiro
Il ritiro libero descrive il cambiamento dimensionale quando un provino di pellicola può contrarsi senza vincoli. La norma ASTM D2732 copre il ritiro termico lineare non vincolato a temperature specificate del provino. La forza di ritiro o il comportamento di La tensione descrive la forza sviluppata in condizioni di vincolo definite; la norma ASTM D2838 affronta la tensione di ritiro, la forza di ritiro e lo stress di rilascio dell'orientamento a temperature predeterminate.
Queste misurazioni rispondono a domande diverse. Una pellicola può mostrare un ritiro libero sostanziale ma esercitare un profilo di forza inadatto per cartoni sensibili alla compressione, vassoi deformabili o prodotti morbidi. Al contrario, una pellicola a bassa forza può richiedere un'attenta calibrazione delle dimensioni e della distribuzione del calore per evitare aree allentate.
Importante: Confrontare i dati di ritiro solo quando il grado, lo spessore, la direzione MD/TD, la preparazione del provino, la temperatura, il tempo di esposizione, la condizione di vincolo, il metodo e le unità di misura sono dichiarati. Una percentuale senza queste condizioni non è una specifica utilizzabile.
Formati comuni e varianti funzionali
Le pellicole POF sono vendute in diversi formati di conversione e varianti funzionali. Una richiesta di preventivo (RFQ) dovrebbe identificare entrambi gli assi. “POF reticolata” descrive una caratteristica del materiale o del processo, mentre “centro piega” descrive come viene fornita la pellicola; un termine non può sostituire l'altro.
Centro piega, pellicola piana e sacchetti
La pellicola a centro piega è piegata longitudinalmente sul rotolo. Un sistema a barra a L o a saldatura laterale può posizionare un prodotto tra i due lembi di pellicola e chiudere i lati rimanenti. La pellicola piana è fornita come un singolo lembo e può essere utilizzata su attrezzature che uniscono lembi separati o formano un imballaggio attorno al prodotto. I sacchetti termoretraibili preformati o il tubolare possono semplificare il caricamento per volumi ridotti o forme specifiche. Illustrazione concettuale di pellicola termoretraibile trasparente a centro piega che si svolge verso una stazione di saldatura a barra a L.
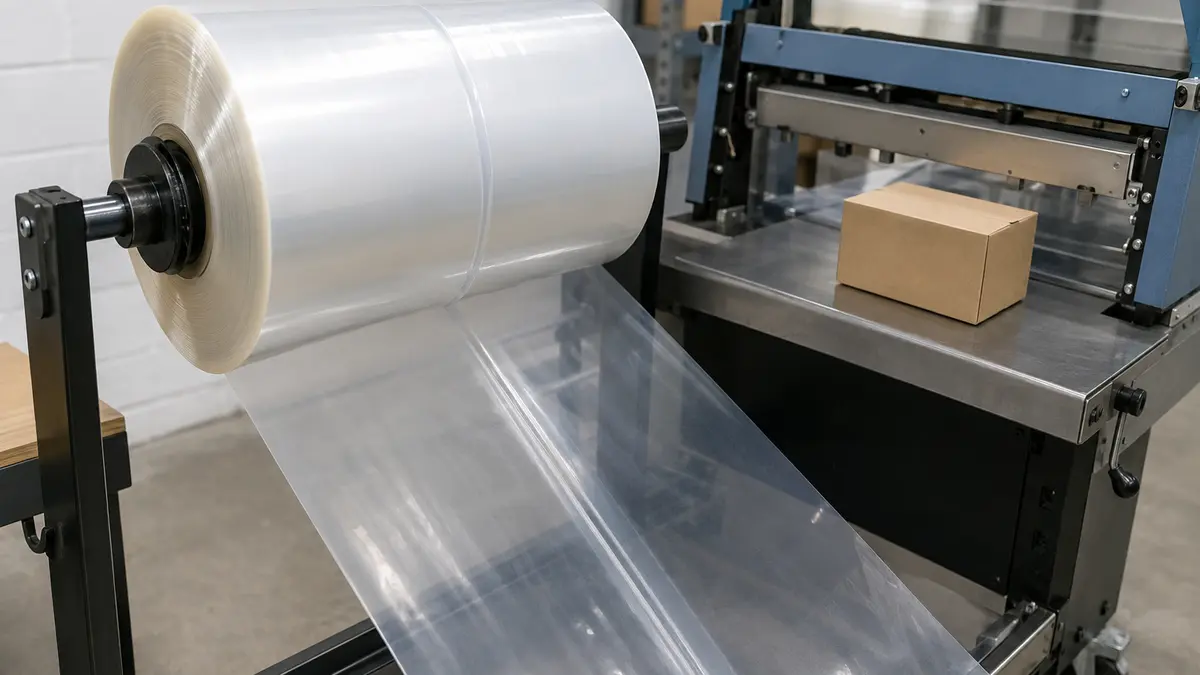
, politica sulle giunzioni e tolleranze dimensionali. Con la pellicola a centro piega, indicare se la larghezza è quotata come larghezza a piatto e come viene definita l'apertura utilizzabile., direzione di avvolgimento, Opzioni reticolate e non reticolate.
La reticolazione crea legami tra le catene polimeriche e può modificare la resistenza a caldo, il comportamento di saldatura, la robustezza e la risposta al processo. Sono disponibili pellicole POF reticolate commerciali, inclusi gradi commercializzati per applicazioni impegnative o ad alta velocità. Sono disponibili anche pellicole non reticolate, che possono essere appropriate quando la loro finestra operativa verificata e le prestazioni dell'imballaggio soddisfano i requisiti.
La reticolazione non dovrebbe essere trattata come una classificazione automatica di qualità. La domanda utile è se la pellicola esatta fornisce una finestra stabile di saldatura e ritiro, un'ottica accettabile, una sufficiente resistenza agli abusi e una affidabile lavorabilità alla velocità richiesta. Questi punti richiedono dati specifici del grado e una.
Pellicole antiappannamento, perforate e altre pellicole specializzate Laminato stampato termostabile.
Le varianti POF specializzate possono affrontare un problema di imballaggio definito:
Le pellicole antiappannamento sono progettate per ridurre la perdita di visibilità dovuta a gocce di condensa in condizioni specificate.
- Le pellicole perforate forniscono percorsi intenzionali di rilascio dell'aria o modelli di ventilazione.
- I gradi a bassa forza possono ridurre il rischio di deformazione per prodotti sensibili.
- I design con scivolamento a caldo o superfici simili possono essere offerti per particolari condizioni di tunnel o manipolazione.
- I gradi stampati o ricettivi alla stampa richiedono trattamento superficiale, inchiostri, polimerizzazione e controllo della distorsione da ritiro corrispondenti.
- Queste etichette non sono specifiche complete. Chiedere come è stata testata la funzione, per quanto tempo si prevede che persista, quale lato è trattato e quali condizioni di stoccaggio o conversione possono modificarla.
Vantaggi e limiti.
La POF è ampiamente valutata perché può combinare un aspetto al dettaglio trasparente con una robustezza utile e un'ampia gamma di formati di imballaggio. Il vantaggio è l'equilibrio, non un livello illimitato di una singola proprietà. La stessa pellicola che funziona bene su un prodotto può raggrinzirsi, lacerarsi, deformarsi o saldarsi male su un altro.
Potenziali vantaggi dell'imballaggio.
A seconda del grado e del processo, la POF può offrire:
Presentazione trasparente e lucentezza per prodotti che devono rimanere visibili.
- Un involucro aderente che mantiene insieme i componenti e limita il contatto superficiale di routine.
- Resistenza utile alla perforazione o all'innesco di strappi a calibri relativamente sottili.
- Risposta al ritiro bidirezionale per prodotti con profili variabili.
- Bidirectional shrink response for products with varied profiles.
- Guarnizioni termoretraibili "seal-and-shrink" adatte a sistemi manuali, semiautomatici o automatici.
- Opzioni quali film a reticolazione, antiappannamento, perforati o a bassa forza.
Questi sono vantaggi di selezione. Diventano rivendicazioni d'acquisto solo dopo che il fornitore identifica il grado, il metodo, le condizioni e i limiti.
Limiti che richiedono test applicativi
Il POF non è automaticamente il film giusto per ogni carico. Gli angoli vivi possono concentrare lo stress e causare bruciature o perforazioni. I grandi vuoti possono produrre "orecchie di cane" o aree allentate. Una forza di restringimento eccessiva può incurvare i cartoni o deformare i vassoi. Un'evacuazione dell'aria insufficiente può gonfiare l'imballo o lasciare grinze. Un calore eccessivo può danneggiare il prodotto, la stampa, l'adesivo, il rivestimento o la sigillatura.
Un sovraimballo convenzionale in POF non deve inoltre essere considerato in grado di fornire una barriera all'ossigeno o barriera all'umidità, una sigillatura ermetica, il mantenimento della sterilità o un'evidenza di manomissione validata. Tali funzioni richiedono una costruzione completa dell'imballo definita e metodi di prova appropriati. I fardelli pesanti di bevande o gli imballi da trasporto possono richiedere un Il film termoretraibile in PE film progettato per un carico operativo superiore, piuttosto che un film POF orientato alla presentazione.
Applicazioni di imballaggio comuni
Il POF è comunemente considerato per sovraimballi al dettaglio, prodotti raggruppati e imballi in cui un film trasparente aderente è utile. Gli elenchi di applicazioni devono essere letti come punti di partenza. La sensibilità del prodotto, la geometria dell'imballo, i rischi di distribuzione, le regole di mercato e l'effettivo processo di sigillatura e restringimento determinano l'idoneità.
Prodotti al dettaglio e stampati
Libri, cartoleria, giochi, cosmetici in confezione, software, articoli per la casa e altri beni al dettaglio possono utilizzare il sovraimballo in POF per la presentazione e la protezione di routine durante la manipolazione. Il film può mantenere insieme set multipezzo e mostrare se il sovraimballo è stato visibilmente alterato. Non costituisce di per sé prova di un sistema formale anti-manomissione.
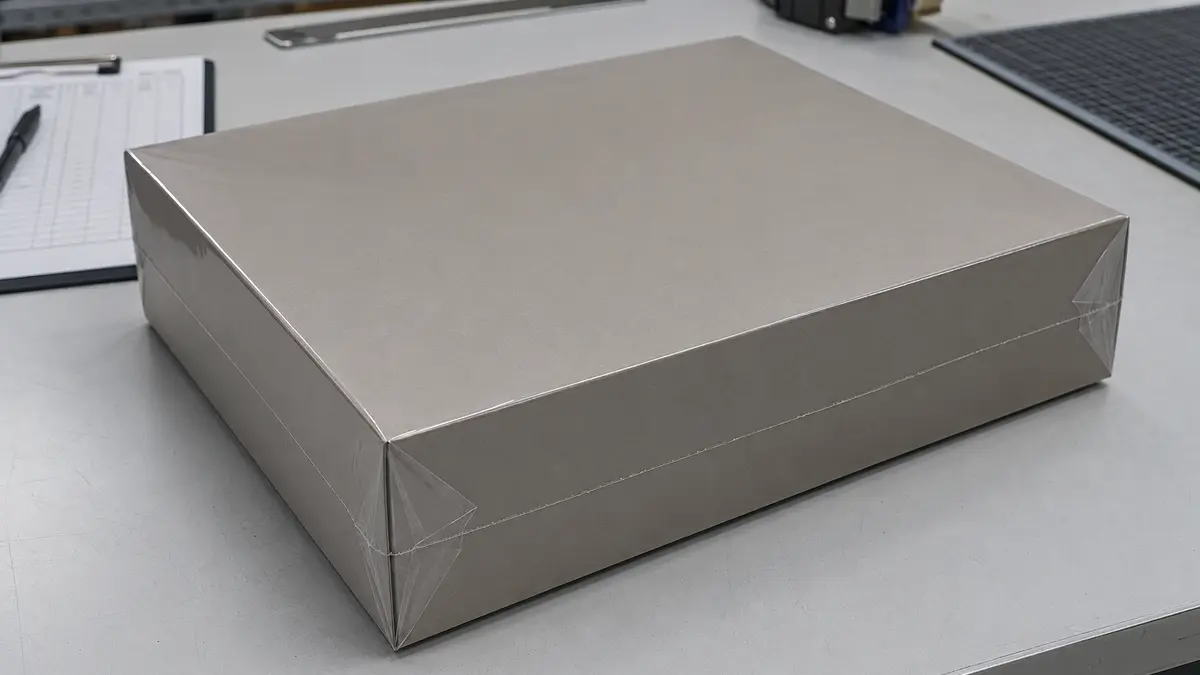
Per cartoni stampati e prodotti cartacei, testare l'esposizione al calore e la forza del film. I rivestimenti possono sbiadire, gli inchiostri possono ostruirsi o modificare la lucentezza, e i cartoni leggeri possono incurvarsi. Verificare che il posizionamento della sigillatura non copra informazioni richieste o crei un bordo tagliente contro il prodotto.
Prodotti alimentari e sensibili alla temperatura
Il POF è utilizzato in alcune applicazioni di imballaggio per prodotti da forno, ortofrutta, surgelati e alimenti preparati, ma il film esatto deve essere autorizzato per l'uso a contatto con alimenti previsto. Il dell'imballaggio completo conta inoltre. La miscela di resine, la reticolazione, la stampa, gli inchiostri, gli adesivi, le etichette, le caratteristiche metallizzate, i componenti di carta e la contaminazione del prodotto possono modificare una valutazione. La domanda corretta non è astrattamente "Il POF è riciclabile?", ma "Questo imballaggio finito è compatibile con il sistema di riciclo previsto nel mercato di vendita?" deve inoltre affrontare condensa, ventilazione, sigillatura, temperatura del prodotto, stoccaggio e prove di durata di conservazione. Il nome del materiale non è un'approvazione di sicurezza alimentare e non dimostra che un imballo preservi un alimento specifico.
I prodotti sensibili alla temperatura richiedono una revisione termica. Il film può ricevere calore controllato per un breve periodo, ma la superficie del prodotto, il vassoio, l'adesivo, l'etichetta e il contenuto possono rispondere in modo diverso. Utilizzare indicatori di temperatura o altre misurazioni adeguate durante le prove quando l'esposizione al calore rappresenta un rischio.
Multipack e forme irregolari
Il POF può raggruppare articoli di consumo leggeri o adattarsi a forme difficili da imballare in un formato esterno rigido. Un film correttamente dimensionato può ridurre il materiale allentato e migliorare l'aspetto. Tuttavia, sporgenze, incavi profondi, altezze miste e bordi taglienti possono creare punti sottili o forza locale elevata.
Per prodotti irregolari, valutare insieme orientamento, larghezza del film, lunghezza del sacco, posizione di sfogo dell'aria, posizione della sigillatura, flusso d'aria del tunnel e attrezzature di supporto. Se l'imballo deve sostenere un peso considerevole durante la distribuzione, testare l'intero fardello o selezionare una famiglia di film progettata per tale impiego.
Film termoretraibile in poliolefina vs. PVC e PE
POF, PVC e PE shrink films possono tutti contrarsi con il calore, ma non sono nomi di materiali intercambiabili. Il confronto seguente descrive tendenze comuni di acquisto, non proprietà garantite. I gradi esatti possono discostarsi dal modello.
| Asse decisionale | Poliolefina (POF) | PVC Film Termoretraibile | Film termoretraibile in PE |
|---|---|---|---|
| Ruolo tipico | Sovraimballo trasparente al dettaglio e raggruppamento leggero | Sovraimballo trasparente di presentazione in usi selezionati non alimentari e altri usi autorizzati | Raggruppamento più pesante, imballi da trasporto e applicazioni industriali di restringimento |
| Costruzione | Spesso poliolefina orientata multistrato; esistono gradi reticolati e non reticolati | Strutture in PVC plastificato o altrimenti formulate variano in base al grado | Solitamente strutture a base di PE selezionate per carico e prestazioni di restringimento |
| Focus di lavorazione | Bilanciare finestra di sigillatura, risposta al tunnel, ottica e forza | Controllare temperatura, ventilazione, considerazioni su depositi/odori e compatibilità del prodotto | Gestire massa del film superiore, energia di restringimento, sigillature e resistenza del fardello |
| Questione di conformità | Verificare formulazione esatta, mercato e uso previsto | Verificare formulazione esatta, additivi, mercato e uso previsto | Verificare formulazione esatta, mercato e uso previsto |
| Rischio di selezione | Trattare “POF” come un'unica specifica universale | Trattare le preoccupazioni a livello di famiglia come prova riguardo a un particolare grado conforme | Presumere che ogni film termoretraibile in PE abbia la stessa trasparenza, forza o capacità di carico |
Poliolefina vs. film termoretraibile in PVC
Il POF è spesso inserito nella rosa finale quando gli acquirenti desiderano un sovraimballo trasparente con un'ampia finestra di lavorazione e vogliono evitare una struttura in PVC. I film in PVC possono offrire trasparenza e comportamento di restringimento utili in applicazioni appropriate, ma formulazione, riscaldamento, controlli sul posto di lavoro, restrizioni di mercato e considerazioni sul fine vita devono essere esaminati per il prodotto esatto. Non è accurato dichiarare ogni Il film in PVC PVC vietato o ogni film POF automaticamente più sicuro e conforme.
Confrontare campioni reali per aspetto della sigillatura, il bilanciamento del restringimento, forza sul prodotto, ottica, comportamento di stoccaggio, depositi sui componenti di sigillatura, odore in condizioni di lavorazione definite, documentazione e costo operativo totale. Un confronto a livello di famiglia di materiali non può sostituire questi controlli.
Poliolefina vs. film termoretraibile in PE
Il POF è generalmente associato a film di presentazione al dettaglio più sottili e trasparenti, mentre il film termoretraibile in PE è ampiamente utilizzato per fardelli più pesanti e imballi di distribuzione. Le categorie si sovrappongono: entrambe appartengono alla più ampia famiglia delle poliolefine e le strutture commerciali variano. Il termine “film termoretraibile in poliolefina” nell'imballaggio al dettaglio indica comunemente il POF come categoria di mercato distinta, mentre “film termoretraibile in PE” identifica una famiglia di film prevalentemente polietilene a base di PE.
Selezionare in base al carico operativo. Un sovraimballo per cartone leggero e un fardello da trasporto con più bottiglie impongono requisiti diversi di sigillatura, forza, perforazione, portata e distribuzione. Confrontare le prestazioni dell'imballo finito piuttosto che presumere che lo spessore nominale più basso o il prezzo a rotolo più basso offrano il costo più basso per imballo accettato.
Cosa includere in una specifica per film POF
Una specifica utile identifica l'articolo esatto da fornire, i metodi utilizzati per caratterizzarlo, il sistema di imballaggio su cui deve funzionare e le evidenze richieste per l'approvazione. Evitare una richiesta di una sola riga come “POF per uso alimentare da 60 gauge”, che lascia irrisolti costruzione, tolleranza, condizioni di prova, configurazione del rotolo e ambito normativo.
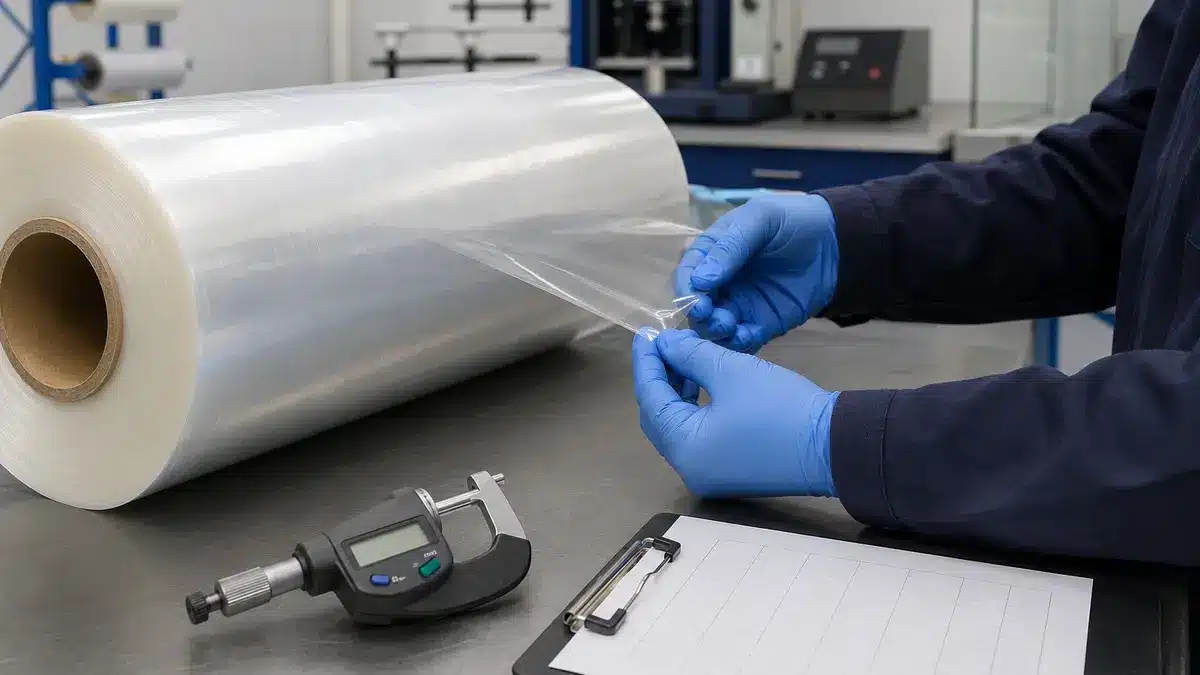
Dettagli del rotolo e della conversione
Registrare almeno:
- Fornitore, grado o SKU, revisione e luogo di produzione quando la rintracciabilità lo richiede.
- Tipo di film, stato di reticolazione, informazioni sugli strati disponibili all'acquirente e lato trattato.
- Spessore nominale con unità, tolleranza, metodo di misurazione e piano di campionamento.
- Formato a centro piegato, piatto, tubolare o a sacco; larghezza nominale e tolleranza; dimensioni del sacco se applicabile.
- Lunghezza del rotolo, diametro interno del nucleo, diametro esterno massimo del rotolo, direzione di avvolgimento e giunzioni consentite.
- Schema di perforazione, lato antiappannamento, trattamento di stampa, requisito di scivolamento o altre caratteristiche speciali.
- Istruzioni di imballaggio, stoccaggio, durata di conservazione e condizionamento per i rotoli in ingresso.
La terminologia relativa allo spessore può variare a seconda del mercato. Indicare micrometri o un'altra unità concordata accanto a qualsiasi descrizione dello spessore e specificare come viene verificato.
Dati di ritiro, saldatura, proprietà meccaniche e ottiche
Richiedere metodi di prova, condizioni, direzioni, unità di misura e stato tipico rispetto a limite. I campi pertinenti possono includere:
- Ritiro libero in MD e TD a temperature e tempi di esposizione dichiarati.
- Forza di ritiro o tensione di ritiro utilizzando una procedura di vincolo definita.
- Comportamento di inizio saldatura e una finestra di saldatura pratica con temperatura, pressione, tempo di permanenza, raffreddamento, abbinamento degli strati di saldatura e metodo di pelatura.
- Resistenza alla trazione Allungamento in MD e TD secondo ASTM D882 o altro metodo concordato.
- Dati di lacerazione, impatto o perforazione utilizzando metodi appropriati al rischio di rottura.
- Velatura, trasmittanza luminosa, lucidità e **coefficient of friction** secondo metodi dichiarati.
Non confrontare valori provenienti da spessori, metodi, orientamenti dei campioni o condizioni di condizionamento diversi come se fossero equivalenti.
Documenti di applicazione e conformità
Fornire le dimensioni del prodotto, il peso, la superficie, le caratteristiche taglienti, la temperatura, l'orientamento attraverso la macchina, il previsto la velocità di linea, tipo di saldatrice, dimensioni del tunnel, fonte di calore, trasportatore, configurazione del flusso d'aria e movimentazione a valle. Dichiarare i difetti non accettabili: saldature aperte, bruciature, grinze, orecchie di cane, distorsioni, fori di ventilazione ostruiti, stampa illeggibile o fardelli instabili.
Per usi regolamentati o dichiarati, richiedere la dichiarazione vigente, la base di autorizzazione, il supporto alla migrazione ove applicabile, le restrizioni, il mercato, il tipo di alimento, il tempo di contatto, la temperatura e la copertura completa della struttura. Richiedere inoltre i termini di notifica delle modifiche, la rintracciabilità dei lotti e un campione controllato per l'approvazione. Un certificato di sistema di gestione non sostituisce la conformità del prodotto o le evidenze di prestazione.
Come validare il film termoretraibile poliolefinico sulla propria linea
Eseguire una prova controllata con il prodotto previsto, il grado esatto di film, la saldatrice di produzione e l'attrezzatura di ritiro. Definire del riciclatore o del programma prima di modificare le impostazioni. L'obiettivo non è trovare una confezione attraente; è identificare una finestra operativa ripetibile che tolleri la variazione normale.
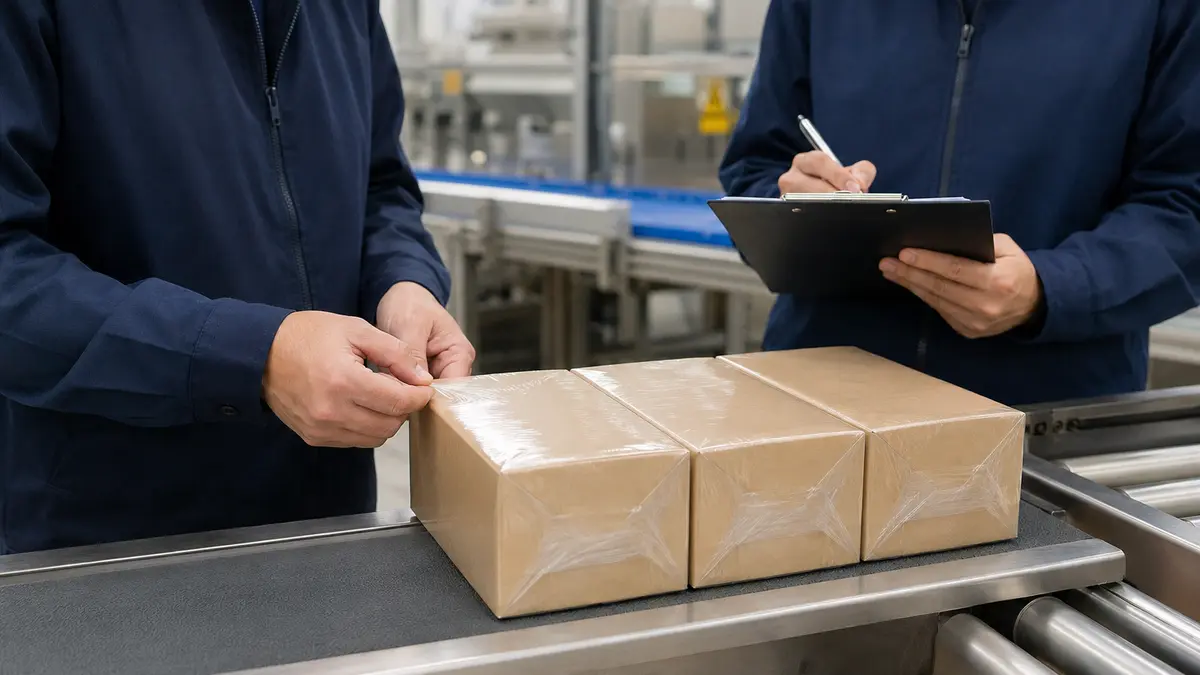
Confermare il campione e la condizione di base
Verificare l'etichetta del rotolo, il grado, lo spessore, la larghezza, il formato, il lotto, la storia di stoccaggio e i documenti tecnici. Condizionare il film e il prodotto come concordato. Registrare il materiale e le impostazioni esistenti se la prova è un progetto di sostituzione. Ispezionare i prodotti per variazioni dimensionali e superficiali che potrebbero essere scambiate per variazioni del film.
Stabilire una finestra di saldatura
Creare saldature su un intervallo controllato mantenendo le altre variabili quanto più costanti possibile. Registrare la configurazione delle ganasce o del filo, la temperatura impostata o il livello di potenza, la temperatura misurata se disponibile, la pressione, il tempo di permanenza, il raffreddamento, la velocità di linea e l'orientamento del film. Ispezionare per saldature aperte, assottigliamenti, qualità del taglio, sensibilità alla contaminazione e distorsione della saldatura.
Se della saldatura a freddo viene misurato, definire la larghezza del campione, il condizionamento, l'angolo di pelatura o il dispositivo, la velocità e la modalità di rottura. Un singolo valore di picco non descrive l'intera finestra utilizzabile.
Valutare il ritiro e le prestazioni della confezione finita
Una volta identificata una condizione di saldatura stabile, valutare il ritiro in una sequenza deliberata:
- Partire da una condizione documentata e conservativa appropriata all'attrezzatura e alle indicazioni del fornitore.
- Modificare una variabile principale alla volta, come velocità del trasportatore, flusso d'aria o temperatura di zona.
- Misurare le temperature del prodotto o della confezione quando la sensibilità al calore è rilevante.
- Ispezionare tutti i lati per film allentato, grinze, orecchie di cane, bruciature, fori, strappo della saldatura, incurvamento del cartone, distorsione del vassoio, aperture bloccate e modifiche alla stampa.
- Testare la confezione completa per il suo effettivo utilizzo in movimentazione, stoccaggio e distribuzione.
Importante: La temperatura visualizzata del tunnel non è prova della temperatura del film. La massa del prodotto, il flusso d'aria, il tempo di permanenza, la spaziatura del film e il modello di carico possono modificare il calore ricevuto dal film.
Registrare la prova per il passaggio di scala
Documentare le impostazioni accettate come intervallo, non solo come punto preferito. Registrare la dimensione del campione, i conteggi dei difetti, i lotti di prodotto e film, gli operatori, le condizioni ambientali, il comportamento all'avvio, le fermate di linea, i cambi formato e le osservazioni di pulizia. Conservare esempi accettati e rifiutati ove pratico.
Il passaggio di scala dovrebbe confermare la coerenza rotolo-rotolo, la variazione normale del prodotto, la velocità sostenuta e la movimentazione a valle. Se un film, un prodotto, un componente della macchina o un documento normativo cambia, definire quando è richiesta la ri-validazione.
Dichiarazioni di contatto alimentare e sostenibilità
Le dichiarazioni di contatto alimentare e ambientali sono separate dalle prestazioni ordinarie di linea. Un film può funzionare bene e mancare comunque dei documenti per un uso regolamentato previsto. Può anche essere realizzato con una famiglia di resine comunemente riciclate mentre la confezione completa stampata, saldata o etichettata non ha un percorso pratico di raccolta.
Il contatto alimentare deve corrispondere all'uso previsto
Negli Stati Uniti, le autorizzazioni FDA per il contatto alimentare includono specifiche e limitazioni. Contatto alimentare Le notifiche sono specifiche per l'azienda presentante e l'uso specificato, mentre altre vie di autorizzazione hanno il proprio ambito. Nell'Unione Europea, il Regolamento (UE) n. 10/2011 stabilisce i requisiti per i materiali e gli oggetti plastici coperti, incluse le categorie multilayer pertinenti, con controlli compositivi e di migrazione.
Chiedere se il film esatto fornito, inclusi additivi e strati, è coperto per il mercato di destinazione, il tipo di alimento, il tempo di contatto e la temperatura. Confermare se il film contatta direttamente l'alimento o si trova all'esterno di un'altra confezione. Non utilizzare “food grade”, “approvato FDA” o “conforme UE” come dichiarazione generica di famiglia di materiali.
La riciclabilità dipende dalla confezione completa e dal sistema locale
PE e PP sono poliolefine, ma questo fatto da solo non dimostra che una confezione in POF sia riciclabile in un particolare mercato. La reticolazione, gli strati incompatibili, i pigmenti, gli inchiostri, gli adesivi, le etichette, i residui, le dimensioni, la tecnologia di selezione, le regole di progettazione per il riciclo, i programmi di raccolta e la domanda del mercato finale possono tutti influenzare il risultato.
Separare quattro domande: La confezione è stata progettata secondo un protocollo riconosciuto? L'intera struttura è stata valutata? Quale dichiarazione ed etichetta sono consentite nel mercato di destinazione? Il formato è effettivamente raccolto e processato dove sarà venduto? Utilizzare un linguaggio qualificato come “progettato per un percorso di riciclo specificato” solo quando la valutazione di supporto e le limitazioni locali sono chiare.
Avvertenza: Evitare termini incondizionati come “100% riciclabile”, “eco-friendly”, “zero rifiuti” o “biodegradabile” a meno che la confezione esatta, le regole di dichiarazione, le evidenze e le condizioni di smaltimento non li supportino.
Domande Frequenti
Tutto il film termoretraibile poliolefinico è reticolato?
No. I film POF reticolati e non reticolati sono entrambi disponibili commercialmente. La reticolazione può modificare il comportamento di lavorazione e meccanico, ma l'effetto dipende dalla costruzione completa. Chiedere al fornitore di identificare il grado esatto e fornire dati pertinenti di saldatura, ritiro, proprietà meccaniche e uso di linea piuttosto che dedurre le prestazioni dalla parola “reticolato”.”
Il film POF può funzionare su qualsiasi macchina termoretraibile?
No. Un film può funzionare su diversi tipi di attrezzature, ma la compatibilità dipende da formato, larghezza, spessore, svolgimento, controllo statico, sistema di saldatura, evacuazione dell'aria, dimensione del tunnel, flusso d'aria, fonte di calore, trasportatore, prodotto e velocità. Verificare i limiti della macchina e le indicazioni del film, quindi eseguire una prova controllata. Non presumere che un rotolo che si adatta allo svolgimento significhi che possa saldare e ritirare in modo affidabile.
Un film più spesso funziona sempre meglio?
No. Lo spessore può influenzare tenacità, rigidità, richiesta di calore, comportamento di saldatura, utilizzo di materiale e costo, ma è solo una variabile. Un film più spesso può aumentare la richiesta del tunnel o la forza di ritiro senza risolvere un problema geometrico o di saldatura. Confrontare gradi esatti a condizioni controllate e valutare la confezione finita. Specificare una finestra di prestazione minima e una tolleranza di spessore piuttosto che selezionare solo in base allo spessore.
Checklist finale di qualifica
Il POF è meglio trattato come una famiglia di film candidati, non come una specifica finita. Prima dell'approvazione:
- Identificare il grado esatto, la costruzione, lo spessore, il formato, la configurazione del rotolo e la revisione.
- Abbinare i dati di ritiro, forza, saldatura, proprietà meccaniche e ottiche ai metodi e alle condizioni dichiarati.
- Confermare che il film e il prodotto si adattino a saldatrice, tunnel, velocità e variazione normale del processo.
- Definire i criteri di accettazione della confezione finita e validare l'effettiva movimentazione e distribuzione.
- Verificare le dichiarazioni di contatto alimentare, ambientali o altre per l'intera struttura, il mercato e l'uso previsto.
- Bloccare la finestra operativa accettata, i documenti, la rintracciabilità e i requisiti di controllo delle modifiche.
Approvare solo la combinazione testata di film, prodotto, attrezzatura, impostazioni ed evidenze. Qualsiasi modifica materiale dovrebbe attivare una revisione documentata e, quando necessario, una nuova prova.
Risorse Correlate di Bestypack
- Shrink Wrap vs. Stretch Wrap: Qual è la differenza?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German