
“ Polyoléfine ”, “polyéthylène,” et “ PVC ” sont souvent présentés comme trois choix de films équivalents. Chimiquement, ce cadrage est erroné : le polyéthylène est un membre de la famille des polyoléfines, tandis que le PVC est un polymère distinct. Le langage commercial de l’emballage ajoute une autre complication car “ POF ” désigne couramment une classe de les films agricoles et les emballages flexibles multicouches., et non une formulation complète. Une comparaison utile doit donc passer de la taxonomie au film fini, au processus d’emballage, aux conditions d’essai et au marché cible.
Commencez par la taxonomie : le PE est une polyoléfine, le PVC n’en est pas une
Pour le contexte de contact alimentaire aux États-Unis, consultez l'eCFR. de l'eCFR avant d'approuver une déclaration concernant un film fini.
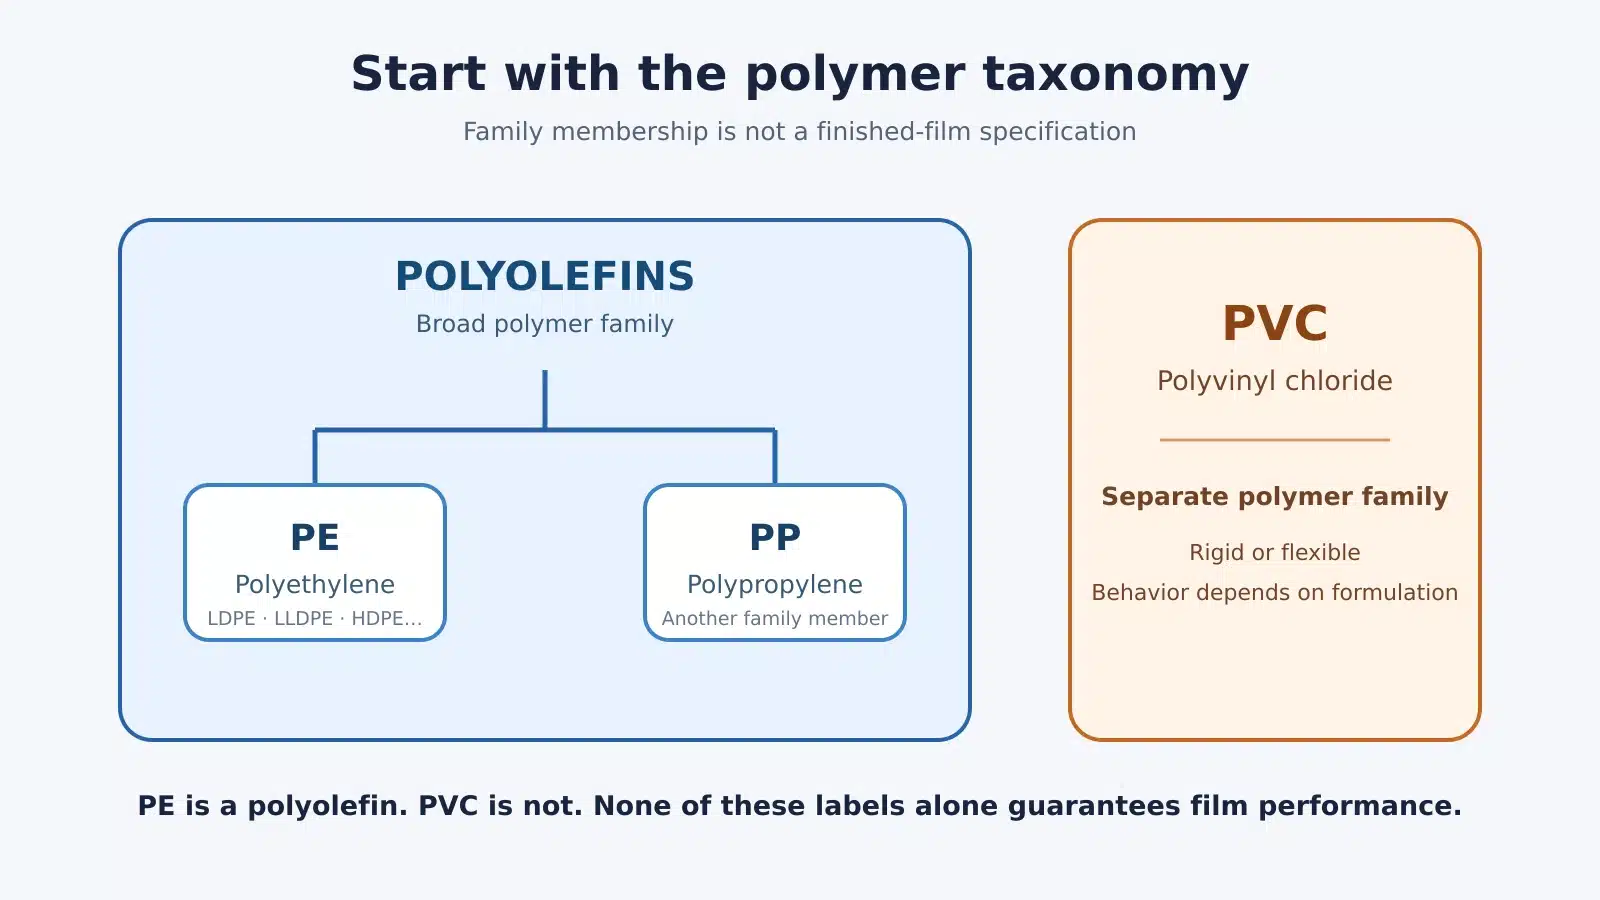
Le premier risque d’achat est une erreur de catégorie. “ Polyoléfine ” est un nom de famille ; “ polyéthylène ” identifie une partie de cette famille ; et “ PVC ” identifie un polymère différent. Si un appel d’offres liste les trois comme résines parallèles, deux fournisseurs peuvent interpréter la demande de manières différentes et croire néanmoins avoir répondu correctement.
Les polyoléfines sont une famille de polymères
Les polyoléfines sont des polymères thermoplastiques produits à partir de monomères oléfiniques. Dans les discussions sur l’emballage, le polyéthylène et le polypropylene sont les deux membres les plus connus. La famille couvre également de nombreux grades et copolymères, de sorte que le mot polyoléfine seul ne précise ni la densité, ni le comonomère, ni l’orientation, ni le package d’additifs, ni la structure des couches, ni les performances du film fini.
Cette distinction est pratique, et non simplement académique. Un film orienté riche en polypropylène, un LLDPE Film étirable, et un film film rétractable multicouche peuvent tous relever du vaste parapluie des polyoléfines tout en remplissant des fonctions d’emballage très différentes.
Le polyéthylène est un membre de cette famille
Le polyéthylène, ou PE, est fabriqué à partir d’unités répétitives dérivées de l’éthylène et est vendu en plusieurs familles de grades. Le LDPE, le LLDPE, le MDPE et le HDPE diffèrent par leur architecture de chaîne et leurs plages de densité. Ces différences influencent le degré de compaction des chaînes et affectent des propriétés telles que la rigidité, la ténacité, le comportement à la fusion et la réponse au scellage. La désignation du grade est utile, mais elle ne constitue toujours pas une spécification complète du film.
Un film PE fini peut être soufflé ou coulé, monocouche ou multicouche, non orienté ou orienté dans une direction, et formulé avec des agents glissants, antiblocage, des auxiliaires de transformation, des pigments ou d’autres additifs. L’épaisseur du film et l’historique de conversion comptent également. Par conséquent, l’affirmation sûre est “ le PE est une polyoléfine ” ; le raccourci risqué est “ tous les films polyoléfines sont des films PE ayant le même comportement ”.”
Le PVC appartient à une famille distincte de polymères contenant du chlore
Polychlorure de vinyle, ou PVC, n’est pas une polyoléfine. Sa structure répétitive contient du chlore, et le PVC commercial peut être formulé en produits rigides ou flexibles. Le film d’emballage est généralement abordé du côté flexible de cette gamme, où le compound et ses additifs influencent fortement la manipulation et les performances.
L’arbre taxonomique est donc simple :
- Polyoléfines : une vaste famille qui comprend le PE et le PP.
- Polyéthylène : un membre polyoléfine avec plusieurs familles de grades.
- PVC : un polymère distinct dont le comportement du film dépend fortement de la formulation.
Cet arbre évite les erreurs de dénomination, mais il ne classe pas les films. Les décisions de performance relèvent de la construction finie et de ses données vérifiées.
Ce que “ POF ” signifie généralement dans les discussions sur les films d’emballage
Dans les ventes et opérations d’emballage, POF signifie généralement polyoléfine un film rétractable. C’est un raccourci utile pour une catégorie commerciale de films, en particulier dans le rétractable au détail, mais il ne doit pas être confondu avec une identité de résine unique. La documentation des fournisseurs montre que les produits POF commerciaux peuvent être multicouches et coextrudés ; certains grades sont réticulés ou bi-orientés. La combinaison précise varie selon le produit.
C’est pourquoi une spécification indiquant uniquement un POF de 60 gauges est incomplète. Elle donne une famille de films et une indication d’épaisseur, mais peut ne pas identifier les polymères dominants, les fonctions des couches, l’orientation, l’état de réticulation, l’équilibre de rétraction la fenêtre de scellage, l’utilisation approuvée ou la conception pour le recyclage. Même deux.
Pour l’approvisionnement, traitez le POF comme le début d’une conversation avec le fournisseur. Demandez la fiche technique et renseignez-vous sur la construction du film fini au niveau que le fournisseur peut divulguer, l’épaisseur nominale et sa tolérance, les données de retrait MD/TD avec les conditions d’essai, les recommandations de scellage, la documentation sur le contact alimentaire le cas échéant, et toute base de revendication de recyclabilité. Cela évite qu’un raccourci commercial ne devienne une fausse spécification technique.
Comment la structure du polymère et la formulation modifient le comportement du film
Le comportement du film se construit à plusieurs niveaux : chimie du polymère, architecture du grade, package d’additifs, conception des couches, orientation, épaisseur et conditions de conversion. Comparer uniquement le nom de la résine ignore la plupart des variables que la ligne d’emballage rencontre réellement.
La densité et la ramification du PE créent différents grades de film
Les chaînes de PE peuvent présenter différentes quantités et types de ramification. Moins de ramifications permettent généralement un compactage plus étroit des chaînes et une densité plus élevée ; la ramification et les choix de comonomères modifient la cristallinité et l’organisation moléculaire. Les fabricants utilisent ces leviers, ainsi que la distribution des masses moléculaires et l’indice de fluidité, pour créer des grades avec différents équilibres de rigidité, ténacité, étirabilité, optique, scellabilité et transformabilité.
Le LDPE contribue souvent à la résistance à l’état fondu et à la stabilité de transformation. Les familles de LLDPE peuvent offrir ténacité et flexibilité dans les applications de films soufflés et coulés. Les grades de HDPE peuvent offrir un profil différent de rigidité et de densité. Ce sont des orientations utiles, et non des classements garantis de films. Un film mince, orienté, multicouche contenant du HDPE ne peut pas être équitablement comparé à un film monocouche plus épais en LDPE sur la seule base de l’acronyme de la résine.
Les propriétés du film PVC dépendent fortement de la formulation et des additifs
La résine PVC peut être transformée par compoundage. Des plastifiants sont utilisés lorsque la flexibilité est requise, tandis que des stabilisants, lubrifiants, pigments, auxiliaires de transformation et autres additifs peuvent être sélectionnés pour la fabrication et les exigences d’utilisation finale. L’identité et la quantité de ces composants sont spécifiques à la formulation.
Cela rend peu fiables les affirmations générales telles que “ le PVC est toujours souple ”, “ le PVC scelle toujours à une température ” ou “ tout Le film PVC a le même statut de contact alimentaire ”. Le compound fini, l’épaisseur, la voie de fabrication et les conditions d’utilisation prévues doivent être connus. La même discipline s’applique au PE et au POF : les additifs, les couches et l’orientation peuvent modifier le frottement de surface, le comportement de scellage, l’optique, la réponse au retrait et la compatibilité avec le recyclage sans changer le nom générique de la famille.
Polyoléfine, PVC et films PE comparés sur les mêmes axes
Le tableau ci-dessous compare des catégories de décision, et non des valeurs garanties. “Le film polyoléfine” est intentionnellement séparé en Rétraction du film POF film commercial et Film PE afin qu’un nom de famille ne soit pas traité comme une spécification de résine unique.
| Axe de décision | Film rétractable POF commercial | Film en PVC souple | Film PE |
|---|---|---|---|
| Identité | Une construction de film rétractable polyoléfine définie par le fournisseur, souvent multicouche et éventuellement réticulée… | Un compound flexible à base de résine PVC plus une formulation… | Un film basé principalement sur un ou plusieurs grades de PE… |
| Orientation typique en emballage | Rétractable au détail haute clarté et autres formats rétractables qualifiés par le fournisseur | Certains formats de suremballage rétractable, manchons et formats spécialisés où la formulation… | Sacs, films de fond, étirage, rétractable en vrac, scellage et de nombreux… |
| Variables de processus | Système de scellage, équilibre de retrait, épaisseur du film, flux d’air du tunnel et… | Formulation, système de scellage, historique thermique, épaisseur et conditions de ligne | Mélange de grades, voie d’extrusion, épaisseur, agents glissants, antiblocage, conditions de scellage et… |
| Preuves mécaniques | Demander les données de déchirure, de choc, de thermorétraction et de retrait sous contrainte pour le… | Demander les données mécaniques et de thermorétraction du film fini pour la formulation exacte | Demander les données du film fini dans le sens machine (MD) et le sens travers (TD) lorsque l’orientation est déterminante |
| Preuves optiques | Le voile, la brillance et l’aspect doivent être mesurés sur le… fourni | La clarté et l’aspect dépendent de la formulation et de l’état de surface | Les propriétés optiques varient considérablement selon le degré de cristallinité, les additifs de transformation et l’épaisseur nominale |
Aucune ligne ne désigne un gagnant universel. Un film peut être parfaitement adapté à un format et mal adapté à un autre. Il peut également satisfaire à une propriété de laboratoire tout en échouant en production, car le frottement, la géométrie des soudures, l’équilibre de rétraction, la perforation, l’exposition thermique ou la forme du produit n’étaient pas représentés dans la comparaison.
Adapter le film au format d’emballage et au procédé
Commencer par la fonction de l’emballage. Une rétraction de présentation en magasin autour d’un livre ou d’un multipack diffère d’une rétraction de groupage lourd, d’un maintien par film étirable sur palette, d’une operculure ou d’un emballage alimentaire à haute barrière. Un candidat approprié pour un format peut ne même pas être traité par le même équipement dans un autre.
| Situation d’emballage | Besoin ou risque principal | Direction d’investigation du candidat | Limite d’essai |
|---|---|---|---|
| Rétraction claire pour la vente au détail | Présentation, rétraction équilibrée, soudures propres, distorsion limitée du produit | Qualité de POF ou PVC thermorétractable qualifiée par le fournisseur ; PE rétractable uniquement si la structure et la ligne correspondent à l’application | Confirmer les propriétés optiques, l’aspect des soudures, force de rétraction, les coins et l’exposition thermique sur le produit |
| Rétraction en vrac ou groupage | Maintien de la charge, la résistance à la perforation, rendement du film, manipulation robuste | Les structures en PE rétractable sont des candidats courants | Confirmer les performances de maintien, la capacité du tunnel, le refroidissement et les contraintes de distribution |
| Maintien par film étirable | Récupération élastique et la stabilité de la charge sans tunnel de rétraction | Structure de film étirable, généralement à base de PE | Ne pas substituer une étiquette de film rétractable aux données de performance d’un film étirable |
| Suremballage alimentaire ou operculure | Intégrité des soudures, buée/propriétés optiques, barrière, compatibilité produit, documents réglementaires | Une structure finie qualifiée, pouvant être multicouche | Valider l’ensemble de l’emballage, l’aliment, le stockage, le temps et les conditions de température |
Ensuite, cartographier la ligne. Le type de soudeuse, la conception des barres de soudure, le contrôle de température disponible, la pression des mâchoires, le temps de maintien, la longueur du tunnel, le flux d’air, la vitesse du convoyeur, les dimensions du produit et la sensibilité thermique définissent la fenêtre opératoire. Certaines machines peuvent traiter plusieurs familles de films, mais la compatibilité ne signifie pas des réglages identiques.
Enfin, inclure la distribution et la présentation. Les bords tranchants, les produits lourds, la condensation en réfrigération, le stockage prolongé, les exigences d’impression, la preuve d’inviolabilité et le comportement à l’ouverture peuvent modifier la meilleure direction. Le résultat de cette étape doit être une liste restreinte pour les tests—et non une décision d’achat fondée uniquement sur un nom de polymère.
Tester le film fini, pas seulement le nom du polymère
Un dossier de données fiable relie chaque décision à une méthode, un échantillon, des conditions et une unité de rapport. L’édition exacte de la méthode en vigueur doit être confirmée lors de l’émission de la demande de devis ou du plan d’essai ; le tableau ci-dessous identifie les familles de méthodes ASTM courantes sans reproduire les procédures propriétaires.
| Question de l’acheteur | Exemple de famille de méthodes | Conditions ou détails de rapport à conserver | Ce que le résultat peut soutenir |
|---|---|---|---|
| Comment le film réagit-il en traction ? | ASTM D882 pour les films minces en plastique | Épaisseur nominale, dimensions de l’échantillon, MD/TD, conditionnement, vitesse de déformation, unités | Comportement en traction relatif selon la méthode indiquée, et non résistance à l’abus d’emballage en soi |
| Les surfaces glissent-elles de manière constante ? | ASTM D1894 | Film contre film ou film contre autre surface, face testée, température, détails de maintien/chargement | Frottement statique et cinétique dans les conditions de surface indiquées |
| Quelle est la clarté du film ? | ASTM D1003 pour le voile et la transmittance lumineuse | Épaisseur nominale, état de l’échantillon, identification de l’instrument/procédure | Transmission optique et diffusion à grand angle, et non aspect en rayonnage seul |
| Quelle est la résistance de la soudure ? | ASTM F88/F88M | Matériaux soudés, conditions de soudure, largeur de l’échantillon, technique, vitesse, mode de rupture | Force de séparation de la soudure et mode de rupture ; l’intégrité de l’emballage nécessite une validation supplémentaire |
| Comment le film résiste-t-il aux chocs ou à la déchirure ? | Familles ASTM D1709 et D1922 | Épaisseur nominale, variante de méthode, orientation, conditionnement, unités | Réponse au choc ou à la déchirure spécifique à la méthode ; les méthodes ne sont pas numériquement interchangeables |
| Quelles sont les barrières aux gaz et à l’humidité ? | ASTM D3985 pour l’OTR ; ASTM F1249 pour le WVTR | Température, HR, épaisseur de l’échantillon, face testée, base surfacique, gaz, unités, critères d’équilibre | Transmission à travers le film ou la structure testé(e) dans ces conditions |
Les films rétractables nécessitent également des données de pourcentage de rétraction ou de variation dimensionnelle, de force de rétraction le cas échéant, et d’informations sur la fenêtre de soudure dans des conditions indiquées. La qualification en production doit ajouter la machinabilité, les défauts visuels, l’intégrité des soudures, la géométrie de l’emballage, le débit, la simulation de distribution et les travaux de durée de vie appropriés.
Qualifier les allégations de contact alimentaire et réglementaires par marché et par usage
Le statut de contact alimentaire n’est pas une propriété universelle du “ PE ”, du “ POF ” ou du “ PVC ”. Il s’agit d’une conclusion juridique et technique concernant des substances ou articles spécifiés dans des conditions spécifiées sur un marché défini.
Pour les États-Unis, le 21 CFR 177.1520 traite de certains polymères oléfiniques soumis à des identités, spécifications, limites d'extraction, types d'aliments et conditions d'utilisation. La FDA précise également que les autorisations peuvent être liées à l'utilisation prévue et à des limitations. La bonne question n'est pas “ Le PE est-il approuvé par la FDA ? ” mais “ Chaque composant pertinent de cette structure finie est-il conforme à une autorisation applicable pour l'aliment visé et les conditions de temps/température ? ”
Pour l'Union européenne, le règlement (UE) n° 10/2011, tel que modifié, établit des règles pour les matériaux et objets en plastique destinés à entrer en contact avec les denrées alimentaires. La composition, les restrictions de la liste de l'Union, la migration globale ou spécifique, les déclarations de conformité, les documents justificatifs et les conditions d'essai peuvent tous être pertinents. Le règlement (UE) 2025/351 a modifié le cadre, de sorte qu'une ancienne déclaration ne doit pas être considérée comme actuelle sans examen.
Pourquoi une inscription de matériau n'est pas une approbation générale
Une inscription de polymère de base ne couvre pas automatiquement chaque additif, colorant, adhésif, encre, revêtement, source de contenu recyclé ou couche dans un emballage fini. Elle ne prouve pas non plus l'adéquation à chaque catégorie d'aliments, période de stockage, condition de remplissage à chaud, processus de retort ou utilisation répétée.
Demandez au fournisseur une déclaration ou une lettre liée au grade exact ou à la construction du film et au marché de destination. Elle doit identifier la base réglementaire, le côté contact alimentaire prévu, les types d'aliments applicables, les limites de temps et de température, ainsi que toute hypothèse de barrière fonctionnelle ou de migration. Lorsque l'emballage est multicouche, la responsabilité doit s'étendre au-delà de la résine de scellage. Les allégations spécifiques à un produit exigent des preuves spécifiques au produit ; cet article ne fait aucune allégation de conformité pour un grade BestY Pack.
Évaluer le recyclage et la durabilité dans le flux d'emballage réel
“La mention ” polyoléfine “ ou ” PE » sur une fiche technique ne rend pas en soi un emballage recyclable. Les systèmes actuels de conception pour le recyclage évaluent l'emballage complet. Les couches, revêtements, étiquettes, encres, adhésifs, fermetures, attaches, pigments, charges, dimensions, résidus et comportement de tri optique peuvent modifier le résultat.
Le guide de conception de l'APR traite la recyclabilité comme une évaluation de l'ensemble de l'emballage. RecyClass fournit également des lignes directrices spécifiques aux flux et des protocoles d'évaluation pour le PE emballages souples mixtes, y compris des voies de test pour les innovations et les composants non-PE. Ces cadres répondent à une question de compatibilité technique. Ils ne prouvent pas qu'une municipalité ou un programme de magasin collectera l'article.
Cette distinction d'accès est particulièrement importante pour les films souples. L'EPA américaine conseille que les sacs, emballages et films ne soient généralement pas placés dans les bacs de collecte sélective domestiques et puissent plutôt être acceptés dans les points de vente participants ; les instructions locales prévalent. Un film PE techniquement compatible peut donc manquer de collecte pratique sur un marché particulier.
Le PVC exige un langage tout aussi précis. Il ne doit pas être qualifié de “ jamais recyclable ”, car une activité de recyclage dédiée au PVC existe. Dans le même temps, la preuve d'une filière PVC dédiée n'établit pas la compatibilité avec un flux de films souples PE. Gardez ces questions séparées :
- Pour quel flux l'emballage est-il conçu ?
- L' ensemble de l' emballage répond-il au guide technique actuel pour ce flux ?
- L'emballage est-il collecté et trié à une échelle significative sur le marché cible ?
- Quelles instructions au consommateur et quels libellés d'allégation sont juridiquement défendables sur ce marché ?
Utilisez des lignes directrices nommées, des dates de version, des résultats d'essai lorsque requis, et des preuves d'accès local. Évitez les allégations vagues telles que “ écologique ”, “ vert ” ou “ 100% recyclable ” sans une base complète et spécifique au marché.
Construire un appel d'offres et un plan d'essai machine défendables
Un appel d'offres solide transforme “ Quel matériau est le meilleur ? ” en intrants définis et en preuves d'acceptation.
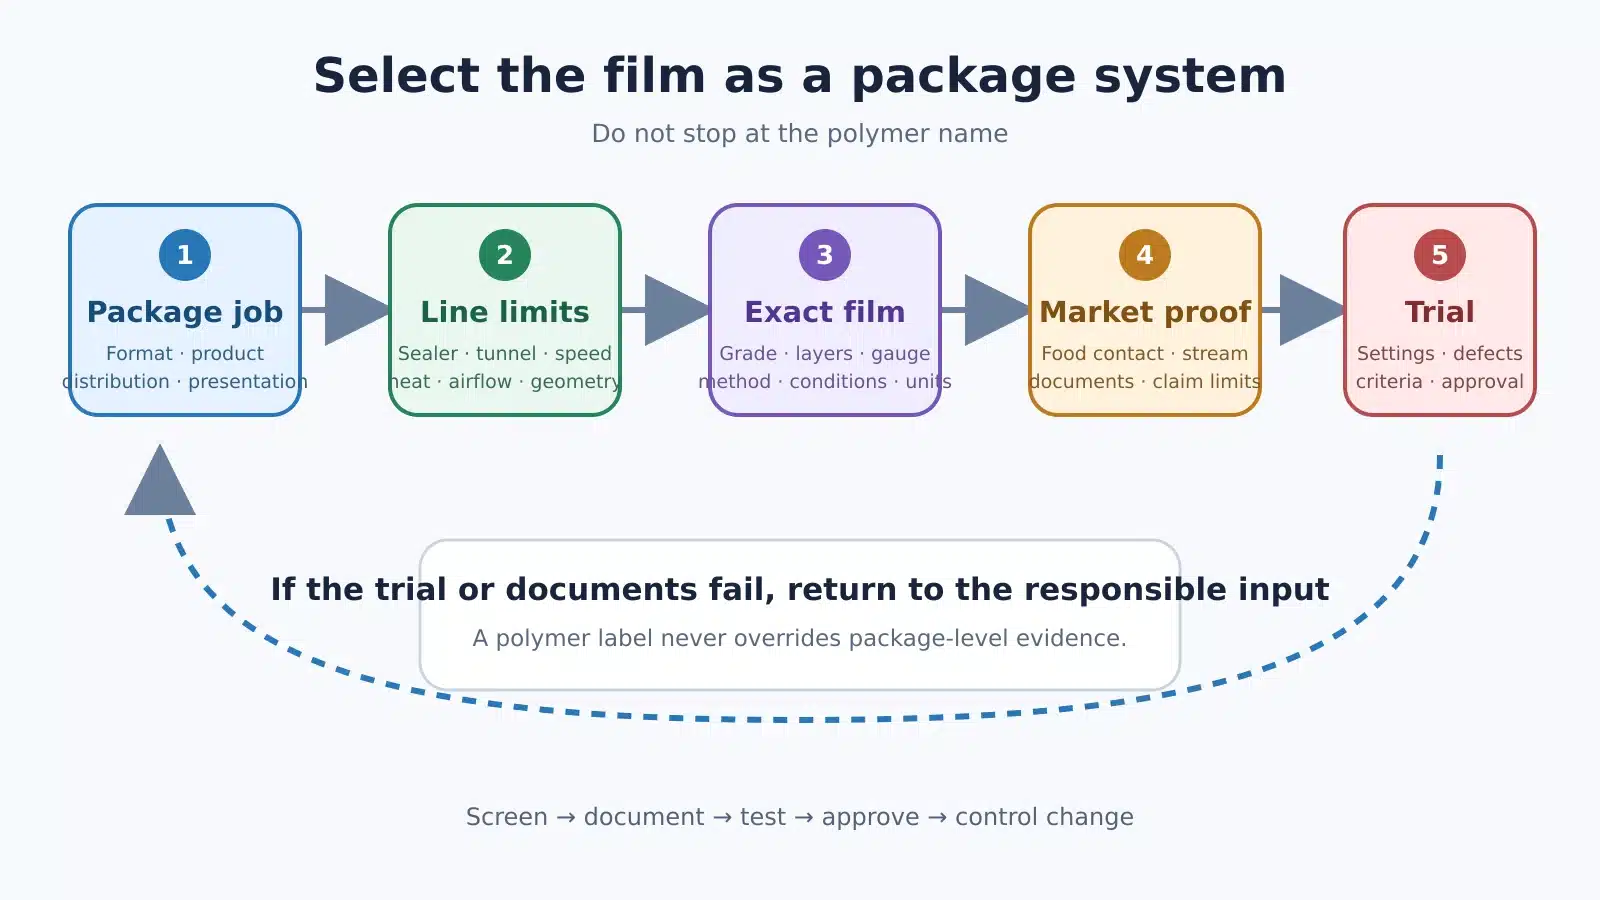
- Définissez l'emballage et le produit. Indiquez le format, les dimensions et le poids du produit, les bords tranchants, la sensibilité à la chaleur, l'usage alimentaire ou non alimentaire, le stockage, la distribution, la présentation, l'ouverture et les exigences d'inviolabilité.
- Définissez la demande de film. Indiquez si le besoin est un film rétractable, étirable, operculage, ensachage ou un autre format. Demandez la famille de polymères et la construction divulguée, l'épaisseur nominale et la tolérance, la largeur, traitement de surface,, les additifs pertinents pour le fonctionnement, l'état d'orientation ou de réticulation, l'équilibre de rétraction et les exigences de rouleau.
- Définissez l'équipement et le processus. Identifiez le modèle d'encercleuse/scelleuse, le système de scellage, les dimensions du tunnel, les contrôles disponibles de température et de flux d'air, la plage du convoyeur, le débit cible, l'espacement des produits et les contraintes opérationnelles connues.
- Définissez le dossier de preuves. Demandez une fiche technique actuelle ; les méthodes d'essai, éditions, unités, conditionnement et données MD/TD ; les documents de contact alimentaire pour chaque marché cible lorsque applicable ; la base d'évaluation de la recyclabilité ; les informations de sécurité et de manipulation ; la traçabilité ; et les conditions de contrôle des modifications.
- Définissez le protocole d'essai. Enregistrez le lot de film, l'épaisseur, la largeur, le temps/température/pression de scellage, la température du tunnel, le flux d'air et la vitesse du convoyeur, la vitesse de ligne, les conditions ambiantes, la configuration du produit, la perforation, les défauts observés, les rebuts, les temps d'arrêt et la répétabilité.
- Définissez les critères d'approbation avant l'essai. Incluez l'intégrité du scellage, l'apparence, l'ajustement par rétraction, la distorsion du produit, le débit, la manipulation des rouleaux, la distribution en aval, les résultats de durée de conservation ou de barrière lorsque pertinents, et documentez l'acceptation.
Modifiez une variable contrôlée à la fois lorsque c'est pratique. Si un changement de film modifie également l'épaisseur, la largeur, la perforation et les réglages du tunnel, un emballage réussi ne révèle pas quel facteur a produit le résultat. Conservez l'échantillon approuvé, les réglages, le rapport d'essai, la révision du fournisseur et le registre des écarts. Une modification ultérieure de formulation ou de fabrication peut ensuite être examinée par rapport à une référence connue.
Foire aux questions
Le polyéthylène est-il la même chose que la polyoléfine ?
Pas exactement. Le polyéthylène est une polyoléfine, mais la famille des polyoléfines est plus large et comprend également le polypropylène et d'autres polymères et copolymères à base d'oléfines. Dans un appel d'offres, utilisez PE lorsque vous voulez dire polyéthylène. Utilisez polyoléfine uniquement lorsqu'une famille plus large est intentionnelle, puis ajoutez le grade, la construction et les exigences de performance.
Le POF signifie-t-il toujours un film de polyéthylène ?
Non. Dans l'emballage, le POF désigne couramment une catégorie commerciale de films rétractables en polyoléfine. Un produit peut contenir plusieurs couches ou composants de polyoléfines et peut être réticulé ou orienté. Le libellé ne prouve pas une composition exclusivement en PE. Demandez la divulgation de la construction et les données techniques du fournisseur pour le grade exact.
Un film en PVC est-il toujours inadapté à l'emballage alimentaire ?
Aucune réponse générale n'est défendable. L'adéquation dépend de la formulation finie, de chaque composant pertinent, du marché cible, de l'aliment visé, du temps et de la température de contact, et des documents de conformité justificatifs. Un nom générique de PVC ne prouve ni l'adéquation ni l'interdiction.
Quel film est le meilleur pour l'emballage rétractable ?
Le meilleur film est celui qualifié pour l'emballage et la ligne. La vente au détail claire sous film rétractable, les produits irréguliers, le regroupement en vrac, les marchandises sensibles à la chaleur et les applications alimentaires créent des exigences différentes. Criblez les constructions POF, PVC et PE par rapport à ces exigences, puis comparez les grades exacts à l'aide de données d'essai conditionnées et d'un essai machine contrôlé.
Un film PE peut-il remplacer le PVC sans modifier les réglages de la machine ?
Ne supposez pas que c'est possible. La réponse de scellage, la courbe de rétraction, l'épaisseur, la rigidité, le frottement, la perforation et la demande de chaleur peuvent différer. Certains équipements peuvent traiter plusieurs familles de films, mais la température, le temps de maintien, le flux d'air, la vitesse du convoyeur ou la manipulation du film peuvent nécessiter un ajustement. Traitez le changement comme une qualification contrôlée, et non comme une substitution directe.
Quels documents et données d'essai un acheteur doit-il demander ?
Demandez la fiche technique et la construction du film fini ; l'épaisseur nominale et la tolérance ; les données mécaniques, optiques, de rétraction, de scellage, de frottement et de barrière MD/TD pertinentes avec les versions de méthodes et conditions ; les documents de contact alimentaire spécifiques au marché et à l'utilisation lorsque applicables ; l'évaluation du recyclage et la base d'allégation locale ; les spécifications de rouleau et de traçabilité ; les informations de sécurité ; les échantillons approuvés ; les registres d'essais machine ; et les engagements de contrôle des modifications du fournisseur.
La sélection finale doit être documentée comme une décision de système d'emballage. La taxonomie des polymères évite une erreur de dénomination précoce, mais le film fini, la machine réelle, le marché visé et les preuves enregistrées déterminent si l'emballage est apte à l'usage.
Sources de référence
- Plastics Europe : Polyoléfines
- Plastics Europe : Polychlorure de vinyle (PVC)
- LyondellBasell : Guide de l'extrusion de films en polyoléfine
- ASTM International : Normes sur les plastiques
- eCFR : 21 CFR 177.1520 Polymères oléfiniques
- EUR-Lex : Règlement (UE) n° 10/2011, texte consolidé
- Aperçu du guide de conception de l'APR
- RecyClass : Lignes directrices pour la conception en vue du recyclage
- EPA américaine : Comment recycler les recyclables courants ?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German