
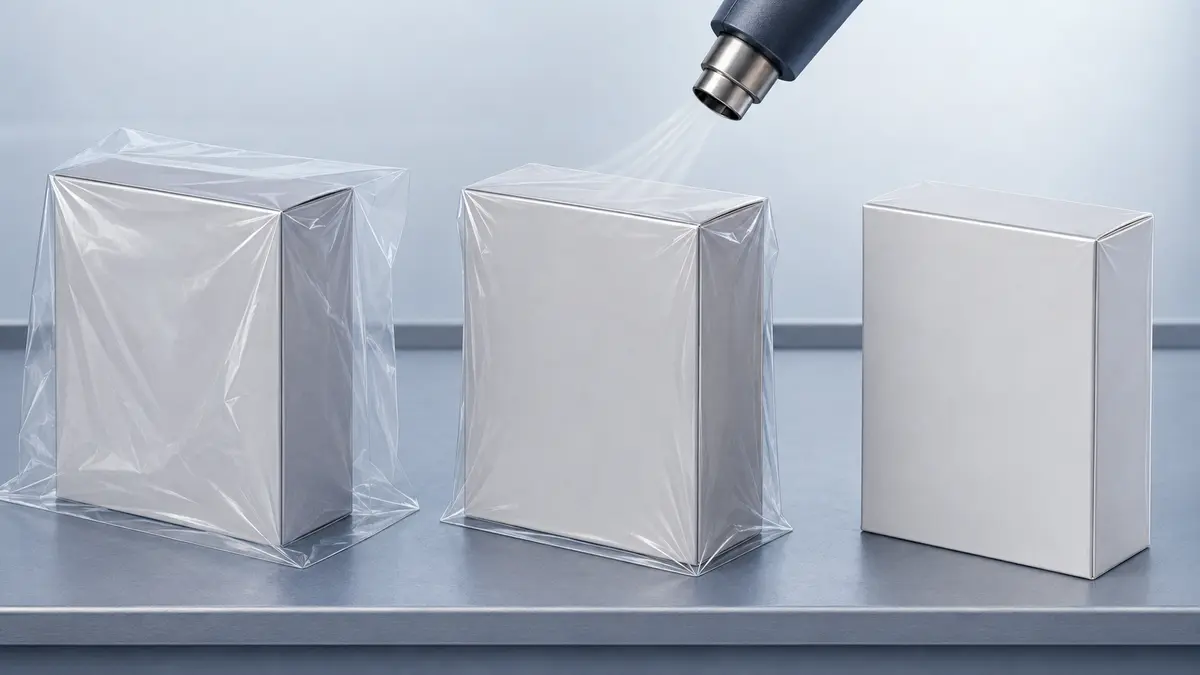
Shrink wrap et le stretch wrap se resserrent selon des mécanismes fondamentalement différents. Le shrink wrap est placé autour d’un produit ou d’un lot, puis exposé à une chaleur contrôlée, ce qui fait contracter le film et l’épouser. Le stretch wrap est étiré lors de son application — le plus souvent autour d’une charge palettisée — et sa tension appliquée ainsi que sa reprise aident à maintenir la charge ensemble. La frontière pratique n’est donc pas “ quel film plastique est le plus résistant ? ” mais “ quelle fonction d’emballage le système doit-il remplir ? ”
Choisissez en fonction du niveau d’emballage, de la géométrie du produit, de la sensibilité à la chaleur, des risques de distribution, des besoins de présentation, de l’équipement et de la méthode de validation. Un multipack de détail et une palette d’entrepôt peuvent tous deux nécessiter un film transparent, mais ils exigent des contrôles d’application et des preuves de réussite différents. Avant de demander un devis, définissez le produit ou la charge, la méthode d’application, les modes de défaillance pertinents et la manière dont l’emballage fini ou l’unité de charge sera accepté.
Réponse courte : retrait thermique vs tension élastique
Pour les connaissances sur les polymères, consultez le NIH PubChem Aperçu du polyéthylène avant de comparer les revendications relatives aux films finis.
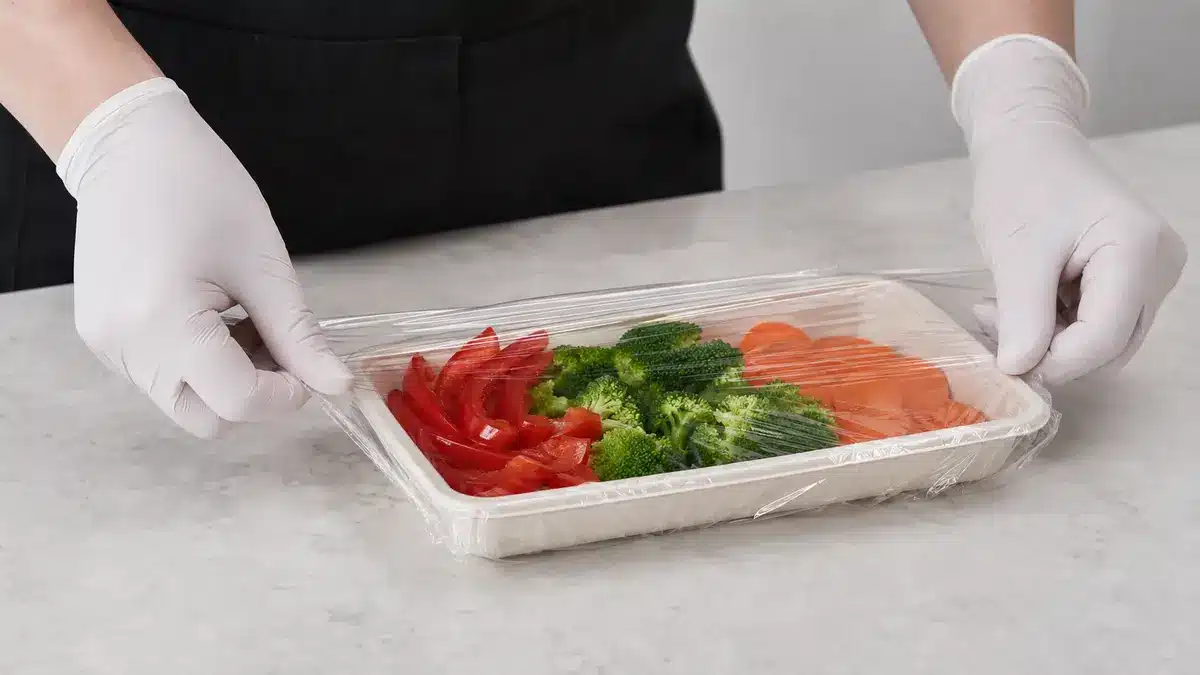
Le vocabulaire ISO de l’emballage capture la distinction essentielle : un film rétractable le film réduit de taille lorsqu’il est chauffé afin d’épouser les articles emballés, tandis que le stretch wrap s’allonge lors de l’application. Cette différence détermine l’équipement, les contrôles de procédé et le niveau d’emballage le plus courant pour chaque système.
Le shrink wrap est généralement choisi lorsque le film doit devenir une enveloppe ajustée autour d’un produit individuel, d’un plateau, d’un lot ou d’un multipack. L’opération comprend généralement la mise en place du film, une étape de scellage ou de fermeture, puis une étape de chauffage contrôlé. Le stretch wrap est généralement choisi lorsqu’une charge palettisée ou autrement unitarisée nécessite un maintien pendant la manutention, le stockage et la distribution. Il est appliqué sous allongement et tension contrôlés, sans tunnel de rétraction.
Ce sont des rôles typiques, et non des interdictions absolues. Les grandes charges industrielles peuvent utiliser des housses thermorétractables, et les films étirables étroits peuvent regrouper des objets plus petits. Identifiez d’abord la fonction requise :
- Si la priorité est un emballage de produit ou de lot conforme, évaluez un système de rétraction.
- Si la priorité est la stabilisation d’une unité de charge par tension appliquée, évaluez un système d’étirage.
- Si les deux fonctions sont nécessaires, spécifiez-les et validez-les séparément.
Aucun des deux noms ne prouve la performance de l’emballage fini. Le film, l’équipement d’application, le produit ou la charge, et la recette opératoire doivent être spécifiés ensemble.
Ce qu’est le shrink wrap et comment il fonctionne
Le film thermorétractable est fabriqué de manière à ce que l’orientation moléculaire soit stockée dans la structure du film. Lorsque le film est exposé à une température appropriée, une partie de cette orientation est libérée et le film se contracte. La quantité et la force de contraction dépendent du matériau, de la construction, de l’historique de fabrication, de la direction, de la température et du temps. C’est pourquoi le “ pourcentage de rétraction ” seul constitue une spécification d’achat incomplète.
L’ASTM D2732 traite du retrait thermique linéaire sans contrainte, tandis que l’ASTM D2838 traite de la tension de rétraction et du comportement de libération d’orientation associé. Ces méthodes répondent à des questions différentes : de combien un échantillon sans contrainte change de dimension, et quelle force il peut exercer sous une contrainte définie. Aucun de ces résultats, pris isolément, ne prédit si un emballage fini aura des coins nets, des scellages solides ou une distorsion acceptable du produit.
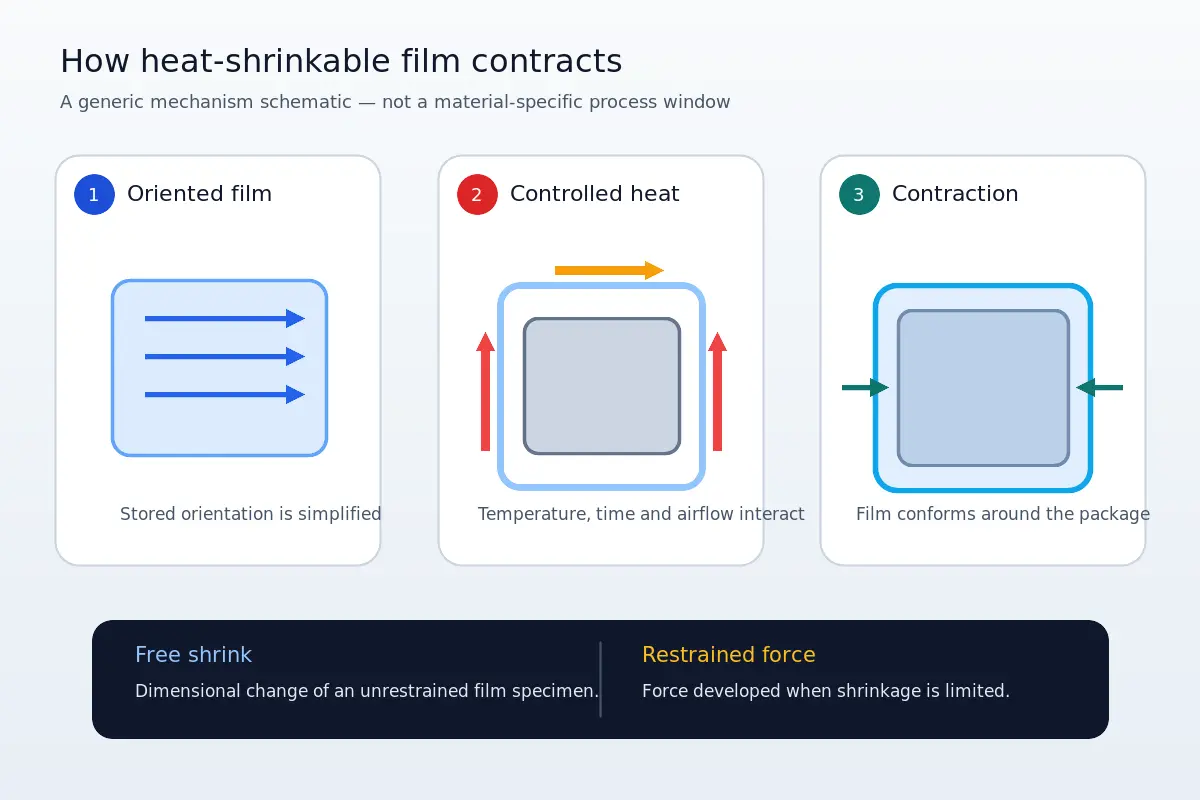
Comment la chaleur fait contracter un film orienté
Un cycle de conditionnement par rétraction comprend normalement trois étapes liées : créer une enveloppe en film de taille appropriée, la sceller là où le l'emballage complet l’exige, et l’exposer à une chaleur contrôlée. Dans un tunnel, la température, la vitesse du convoyeur, le temps de séjour, le flux d’air et l’espacement des produits agissent ensemble. Les recommandations des fabricants d’équipement, telles que celles de Heat Seal et Kallfass, insistent sur un réglage basé sur des essais, car les films et les produits ne fonctionnent pas selon un réglage universel.
Un excès de film, une évacuation insuffisante, un contact prématuré film-produit, une chaleur inégale ou une force de rétraction inadaptée peuvent produire des plis, des oreilles de chien, des yeux de poisson, des brûlures ou des distorsions. Un processus stable Fenêtre de processus appartient à un film, un produit, une taille de sachet, un système de scellage, un tunnel, un flux d’air et une vitesse de ligne définis.
Familles de matériaux courantes pour films rétractables
Les familles commerciales de films rétractables comprennent le polyoléfine et les polyéthylène constructions, avec PVC également présent dans certains marchés et applications. Ces étiquettes ne sont qu’un point de départ. La construction du film, l’épaisseur, la, l’équilibre de rétraction par direction, la force de rétraction, le comportement de scellage, la ténacité, l’optique, le glissement, la perforation et la compatibilité avec l’équipement peuvent varier au sein d’une même grande famille de polymères.
Un acheteur doit éviter de supposer que chaque film décrit comme “ POF ”, “ PE ” ou “ PVC ” possède la même plage de température, la même force, la même clarté, le même statut de contact alimentaire ou le même circuit de recyclage. Demandez les données produit exactes, identifiez les méthodes et conditions applicables, et testez le film sur l’emballage et l’équipement prévus.
Ce qu’est le stretch wrap et comment il fonctionne
Le stretch wrap est appliqué en allongeant le film lorsqu’il circule autour d’un groupe de produits ou d’une unité de charge. Le film appliqué tente de reprendre sa forme, ce qui contribue à une force vers l’intérieur sur la charge. L’adhérence aide les couches adjacentes à rester ensemble, tandis que le motif d’enroulement détermine où les couches s’accumulent et comment le film relie la charge à la palette.
Le pré-étirage est importante, mais ce n’est pas une mesure complète de la performance. Le film peut être allongé dans le chariot, puis subir un étirage supplémentaire lors de l’application. Le résultat final dépend du film, du système de pré-étirage, de l’étirage secondaire, de la force d’enroulement, du nombre de couches, du chevauchement, du traitement haut et bas, du profil de charge et de l’exposition environnementale. Un pourcentage de pré-étirage élevé ne signifie pas automatiquement un confinement adéquat.
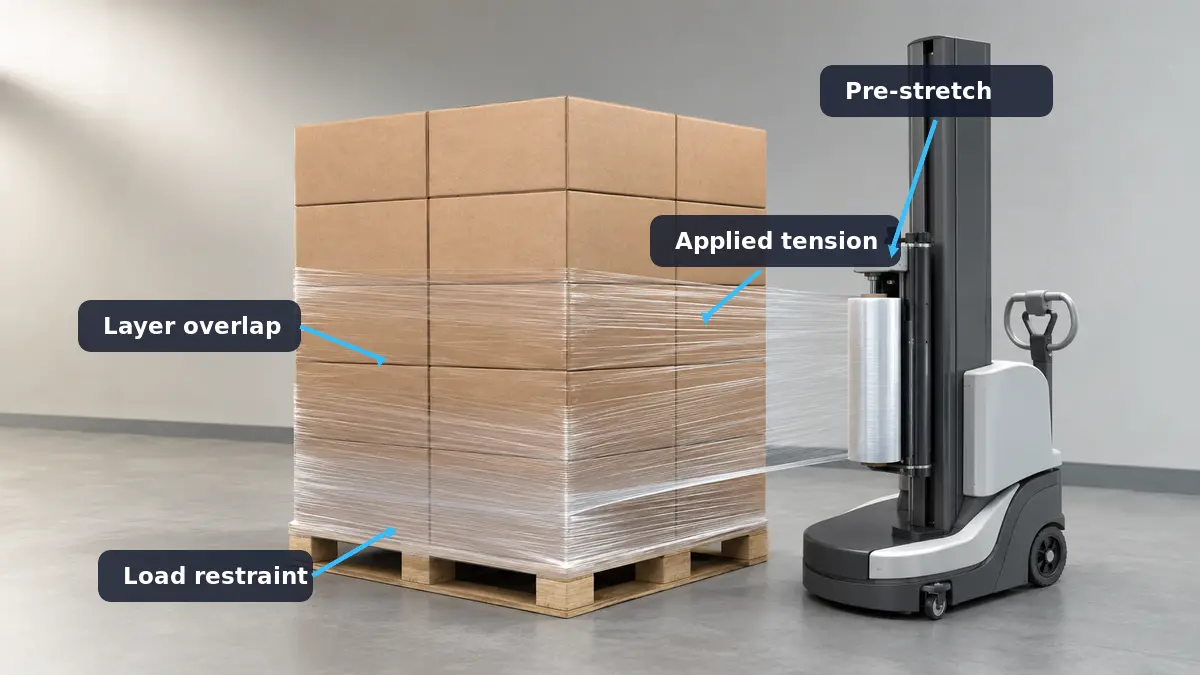
Comment le pré-étirage et la reprise élastique créent une force de maintien
Un concept opératoire utile est une force de maintien à une hauteur spécifique de la charge. Dans une relation simplifiée, il reflète la force d’enroulement appliquée multipliée par le nombre effectif de couches de film à cet endroit. Étant donné qu’un motif d’enroulement place différents nombres de couches à différentes hauteurs, le confinement doit être vérifié là où la charge a besoin de soutien, et non supposé à partir d’un seul réglage machine.
Cette relation a des limites. Le transport ajoute vibrations, chocs, manutention et changements dans le temps ; la rigidité de la charge, la résistance des cartons, le frottement, les vides, le surplomb et les protubérances affectent également la stabilité. L’ASTM D8314 traite donc de la Film étirable appliquée et de l’équipement d’enroulement, et non seulement d’une propriété isolée du rouleau.
Familles de matériaux courantes pour films étirables
Le LLDPE et les résines de polyéthylène apparentées sont des composants courants des structures de films étirables, car les convertisseurs peuvent concevoir des combinaisons d’allongement, de ténacité, la résistance à la perforation, d’adhérence et de comportement de traitement. Les films coulés et soufflés peuvent également différer en termes de ressenti opératoire et d’équilibre des propriétés. Ce sont des choix de formulation et de conversion, et non des classements universels.
Une page de fournisseur de résine peut expliquer pourquoi une famille de résine est utilisée, mais elle ne peut pas prouver la performance d’un rouleau fini sur une palette particulière. Les acheteurs ont besoin de la spécification du film fini, du format du rouleau, de la compatibilité avec l’équipement, des conditions d’application et d’une validation au niveau de la charge.
Shrink wrap vs stretch wrap : différences côte à côte
La comparaison la plus utile maintient les axes identiques et sépare l’adéquation typique de la preuve de performance.
| Axe de décision | Shrink wrap | Le film étirable | Éléments à vérifier |
|---|---|---|---|
| Mécanisme de serrage | Le film se contracte après exposition à une chaleur contrôlée | Le film est allongé lors de l’application et maintient par tension appliquée et reprise | Film exact, recette d’application et résultat fini |
| Niveau d’emballage typique | Produit individuel, plateau, lot ou multipack | Charge palettisée ou unitarisée | La fonction d'emballage réelle, y compris les cas limites |
| Équipement principal | Alimentation du film ou mise en sac, soudeuse si nécessaire, tunnel thermique ou source de chaleur contrôlée | Distributeur manuel, enveloppeuse semi-automatique ou système d'emballage automatique | Capacité de l'équipement, format du film, commandes, protections et intégration à la ligne |
| Exposition du produit | Le produit et l'emballage subissent le processus de chauffage par rétraction | Aucune chaleur de rétraction n'est nécessaire pour l'emballage par étirement conventionnel | Sensibilité à la chaleur, risque de déformation, condensation et environnement |
| Présentation | Peut créer un emballage de détail ou un lot ajusté | Un film transparent peut maintenir la visibilité de la charge, mais le chevauchement et le motif d'enroulement restent visibles | Optique du film ainsi que soudures, plis, chevauchement, contamination et processus |
| Voie de validation | Propriétés de rétraction du film ainsi qu'essais de soudure et d'emballage fini | Propriétés du film ainsi qu'évaluation du film appliqué, de la charge, de la manutention et du transport | Méthodes, conditions, dangers et écrits du recycleur ou du programme |
Ce tableau ne produit pas de solution universellement gagnante. Une comparaison commerciale nécessite des données spécifiques au site concernant les matériaux, la main-d'œuvre, l'énergie, la disponibilité, les rebuts, les dommages, la maintenance et le capital, selon des critères d'acceptation équivalents.
Quelles tâches d'emballage conviennent à chaque système ?
Commencez par l'objet à emballer et le risque qu'il doit supporter. Le même produit peut utiliser un film rétractable au niveau de l'unité de vente et un film étirable au niveau de la palette de distribution. Ces couches ne sont pas redondantes lorsqu'elles remplissent des fonctions différentes.
Produits de détail, multipacks et lots
Le film rétractable est souvent un choix pratique lorsque a.
Le regroupement par étirement peut être envisagé pour certains petits groupes ou articles longs lorsque la chaleur n'est pas souhaitable et qu'un film appliqué sous tension est suffisant. Il doit être traité comme une application distincte, et non comme une preuve que le film étirable pour palette et le film rétractable sont interchangeables.
Charges palettisées, entreposage et distribution
Le film étirable est le point de départ conventionnel pour de nombreuses charges palettisées car il peut relier les cartons ou sacs en une unité et, lorsqu'il est correctement appliqué, fixer la charge à la palette. La charge nécessite toujours un motif de palettisation solide, un emballage primaire et secondaire adéquat, un débordement maîtrisé et des contrôles pour les bords tranchants ou les protubérances.
| Tâche d'emballage | Adéquation typique du système | Intrant clé | Vérification | Limitation importante |
|---|---|---|---|---|
| Multipack de détail serré | Rétractable | Géométrie du produit, sensibilité à la chaleur, présentation | Essai de soudure et d'emballage fini | La chaleur et force de rétraction peuvent affecter le produit |
| Plateau groupé pour la manutention | Souvent rétractable | Rigidité du plateau, force du film, ouvertures | Intégrité du lot et essai de manutention | Pas automatiquement une palette prête pour le transport |
| Palette de cartons stable | L'étirement | Profil de charge, liaison à la palette, dangers du parcours | Essai de confinement appliqué et test de distribution | Le film ne peut pas réparer une charge mal construite |
| Palette irrégulière ou à bords tranchants | Étirement avec accessoires du système, ou autre méthode de palettisation | Protubérances, protection des bords, mouvement de la charge | Essai d'enroulement contrôlé et simulation de transport | La perforation et les ruptures de film peuvent dominer |
| Groupe de produits sensible à la chaleur | Généralement étirement ou système sans chaleur | Limite de température du produit et fonction requise | Essai du produit et de l'emballage | L'étirement peut ne pas fournir l'enceinte de vente au détail souhaitée |
| Exposition extérieure ou prolongée | Spécifique à l'application | Conditions météorologiques, UV, durée, protection supérieure | Test environnemental et spécifique au parcours | Les recommandations d'étirement en intérieur ne peuvent pas être étendues automatiquement |
Le choix final peut inclure des plateaux, des plaques d'angle, des feuilles supérieures ou des sangles. Évaluez le système complet, pas uniquement le film.
Équipement, débit et implications opérationnelles
Une ligne de rétraction coordonne la formation de l'enceinte, la soudure, l'apport de chaleur, le flux d'air, le mouvement du convoyeur et le refroidissement. Une opération d'étirement va du distributeur manuel à l'enveloppeuse entièrement automatique avec pré-étirement motorisé, détection de charge, fixation automatique du film et commandes de ligne. La décision concernant l'équipement doit suivre la famille de produits ou de charges et le contrôle de processus requis.
Tunnels de rétraction, soudeuses et gestion de la chaleur
Pour l'emballage par rétraction, le débit dépend de l'espacement des produits, du cycle de soudure, de la récupération du tunnel, de la distribution de chaleur, du flux d'air, des changements de format, du refroidissement et de la manutention en aval. Augmenter la température pour compenser une vitesse excessive peut créer des défauts plutôt qu'une production utilisable.
Les acheteurs doivent examiner la sensibilité thermique du produit, les protections, la ventilation, l’accès de maintenance, la précision du contrôle et le manuel du fabricant d’équipement d’origine (OEM). Ils doivent demander quelle fenêtre stable produit un emballage accepté sur l’équipement prévu sans endommager le produit.
Systèmes de fardelage par film étirable manuel et automatique
Le fardelage manuel offre de la flexibilité et un faible investissement initial, mais le résultat dépend fortement de la technique de l’opérateur et de l’ergonomie du rouleau. Les fardeleuses automatiques peuvent améliorer la répétabilité et intégrer un pré-étirage motorisé ainsi que des recettes, tout en ajoutant des exigences d’espace, de maintenance, de formation et d’interface de ligne.
Ne supposez pas l’existence d’un débit ou d’un point de retour sur investissement universel. Documentez le mix de charges, le maintien, le cycle d’enveloppement, les changements de film, les ruptures, le travail de l’opérateur, la maintenance, la disponibilité et les contraintes de ligne. Le film machine doit correspondre au chariot et aux commandes.
Comment les acheteurs doivent spécifier et valider le système de film
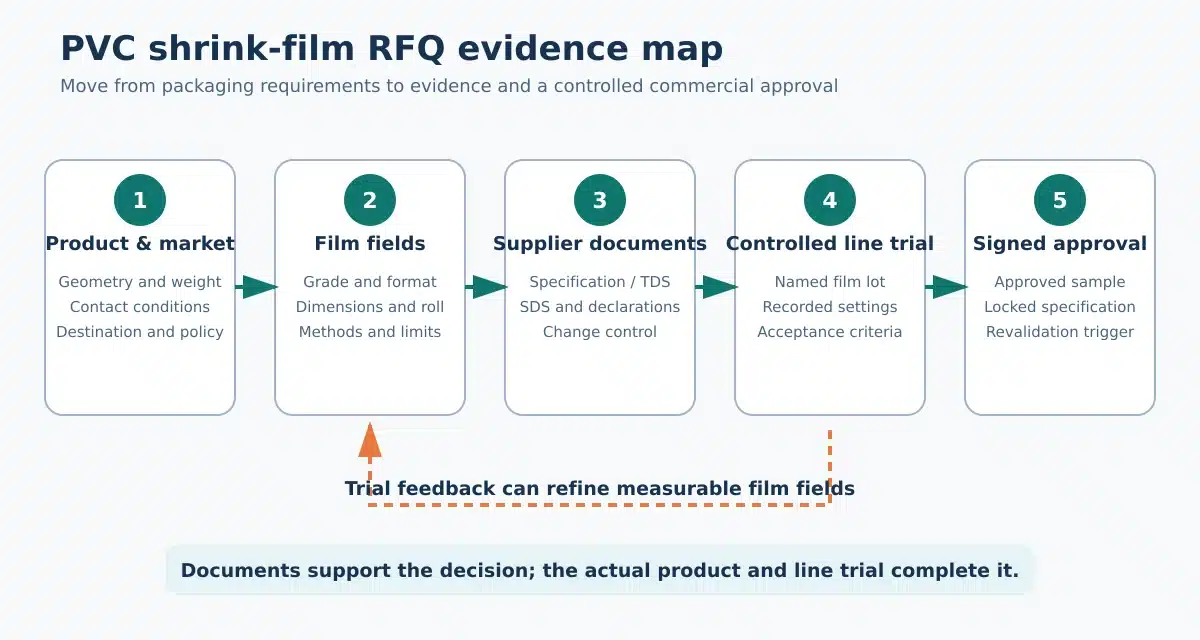
Une spécification utile sépare l’identité du film, les conditions d’application et l’acceptation du système fini. Elle nomme également la méthode d’essai et les conditions au lieu de demander des propriétés vagues telles que “ résistant ”, “ haute rétraction ” ou “ usage intensif ”.”
Élaborer un dossier complet pour le fournisseur
Avant la demande de devis, fournissez autant d’informations suivantes que disponibles :
- Description du produit, du lot ou de la charge unitaire : dimensions, masse, géométrie, photographies ou dessins.
- Niveau d’emballage et fonction requise : présentation, enveloppement, groupage, protection contre la poussière, stabilisation de palette ou toute autre fonction définie.
- Format du film, largeur, plage d’épaisseur, aux dimensions du rouleau,, mandrin, sens de déroulement et identification actuelle du film.
- Marque et modèle de l’équipement, système de scellage ou chariot de pré-étirage, plage de réglage, la vitesse de ligne, et contraintes de changement de format.
- Sensibilité thermique du produit pour les applications de rétraction ; profil de charge, schéma de palette, surplomb, protubérances et exigence de liaison à la palette pour les applications d’étirage.
- Itinéraire de stockage et de distribution, durée, température, humidité, manutention, vibrations, chocs et exposition extérieure.
- Défaillances actuelles, échantillons conservés, photographies de défauts, recettes, traçabilité des lots et consommation de matière par emballage ou charge accepté(e).
- Documents requis, méthodes d’essai applicables, plan d’échantillonnage, critères d’acceptation, volume de commande et quantité d’essai.
Ces champs aident un fournisseur à recommander une configuration testable. Ils ne permettent pas au fournisseur—ni à l’article—de garantir un résultat sans essais.
Valider l’emballage appliqué ou la charge unitaire
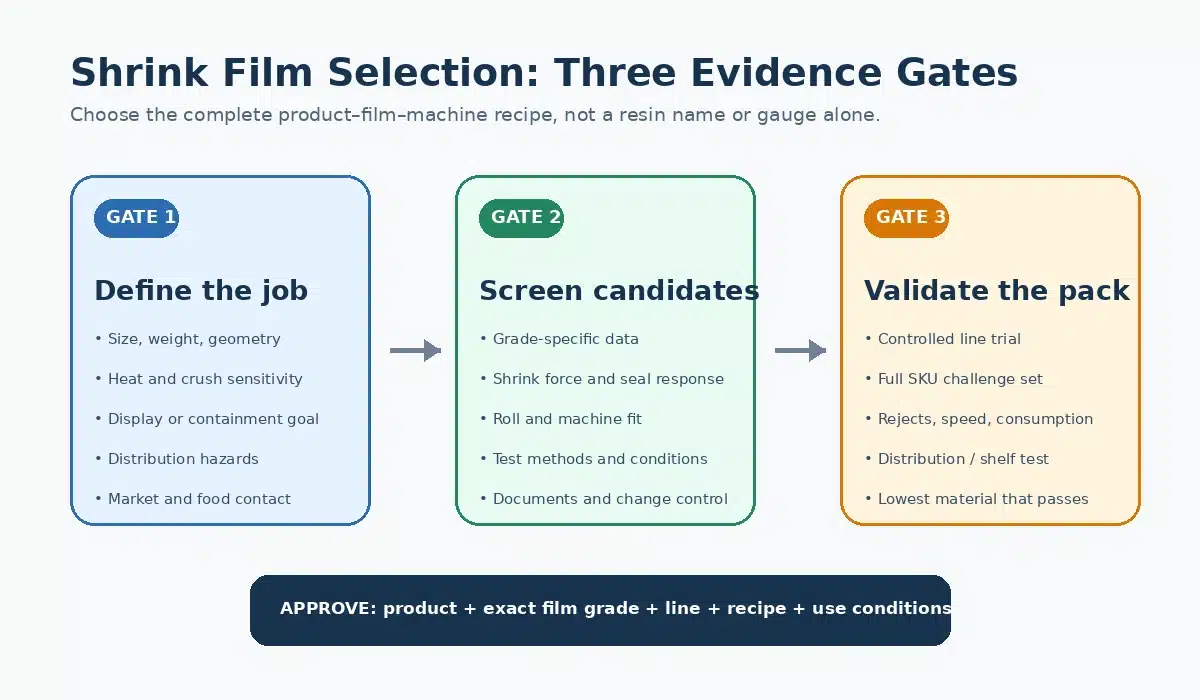
Utilisez un processus de validation par étapes :
- Confirmez l’identité du film, ses dimensions, sa structure, le format du rouleau et la documentation produit pertinente.
- Vérifiez les propriétés au niveau du film avec des méthodes et conditions nommées. Pour le film rétractable, distinguez la rétraction libre de la rétraction sous contrainte.
- Établissez une recette d’équipement sur des produits ou charges représentatifs. Enregistrez les réglages, la masse de film, les observations, les défauts et la traçabilité.
- Testez l’emballage fini ou le fardelage appliqué par rapport aux critères d’acceptation définis.
- Simulez les risques pertinents de manutention et de distribution, en utilisant un protocole approprié tel qu’une procédure de charge unitaire ISTA lorsque cela est pertinent.
- Menez un essai de production contrôlé et surveillez les changements de format, la disponibilité, les rebuts, les ruptures de film, les dommages et le travail de l’opérateur.
- Approuvez la spécification, la plage de recettes, la méthode d’inspection et le processus de gestion des modifications.
Les normes fournissent des méthodes, et non des seuils d’acceptation automatiques. L’acheteur doit définir les niveaux acceptables l’intégrité du scellage, la distorsion du produit, le mouvement de charge, les dommages et les résultats de manutention pour l’itinéraire réel.
Erreurs de sélection courantes et modes de défaillance
Diagnostiquer le système, pas seulement le film
L’erreur la plus coûteuse consiste souvent à diagnostiquer un “ mauvais film ” avant de vérifier le système d’emballage. Une revue disciplinée passe par le produit ou la charge, l’identité du film, l’état de l’équipement, la recette d’application, l’environnement et les tests du résultat final.
Les défauts de rétraction peuvent avoir des causes qui se chevauchent. Les oreilles de chien, les plis, les yeux de poisson, les soudures faibles, les brûlures ou la distorsion peuvent être liés à la taille du film, à la perforation, au scellage, à la chaleur, au temps de maintien, au flux d’air, au contact avec le produit, ou le comportement de rétraction.ou à l’équilibre des forces. Un symptôme ouvre une investigation ; il ne prouve pas une cause unique.
Les ruptures de film étirable peuvent impliquer des protubérances, un surplomb, des rouleaux endommagés, des défauts de film, le passage du film, l’état du chariot, des défauts de pinces, des réglages ou une inadéquation film-équipement. L’instabilité peut refléter le schéma de palette, la compression des cartons, un support insuffisant, une mauvaise liaison à la palette ou un risque de distribution non testé.
Pour chaque système :
- Vérifiez le film exact et le lot avant de modifier les réglages.
- Inspectez la géométrie du produit ou de la charge et l’état de l’équipement en toute sécurité.
- Comparez la recette actuelle avec une référence approuvée.
- Modifiez une variable définie à la fois lorsque cela est pratique.
- Conservez des échantillons et documentez les défauts, les réglages, l’environnement et le résultat.
- Faites remonter les questions relatives à la machine, à la sécurité ou à la compatibilité produit au fabricant d’équipement d’origine (OEM), au fournisseur de film ou au spécialiste des essais d’emballage approprié.
Évitez de copier des réglages numériques génériques ; une correction pour une combinaison film-produit-machine donnée peut nuire à une autre.
Foire aux questions
Le film étirable peut-il être thermorétracté ?
Non. Le film étirable conventionnel est conçu pour s’allonger lors de l’application ; le film rétractable est conçu pour se contracter sous chaleur contrôlée. Chauffer un film étirable non spécifié ne crée pas un emballage rétractable validé et peut causer des dommages. Utilisez un film thermorétractable spécifié et un équipement compatible.
Le film rétractable peut-il être utilisé sur des palettes ?
Oui, certains systèmes industriels utilisent des housses thermorétractables sur de grandes charges. Le fardelage par film étirable sur palette reste la principale méthode de charge unitaire dans les recommandations relatives au film étirable. Choisissez en fonction de la géométrie de la charge, de la protection, du processus thermique, de l’équipement, de l’itinéraire et de la validation ; l’utilisation sur palette ne rend pas les systèmes interchangeables.
Quel film offre une meilleure visibilité du produit ?
Les deux peuvent utiliser un film transparent. La visibilité dépend de la structure, de l’épaisseur, du voile, de la brillance, des soudures, des plis, du chevauchement, de la contamination et de la qualité d’application. Comparez les données optiques spécifiques au produit et les échantillons d’emballages acceptés, et non les noms de catégories.
Quelle option utilise moins de film ?
Aucune des deux n’utilise systématiquement moins de film. Comparez la masse de film par emballage ou charge accepté(e) selon des critères équivalents. L’utilisation du film étirable dépend du film, du pré-étirage, du motif, des couches et de la charge ; l’utilisation du film rétractable dépend des dimensions, de l’épaisseur, des rebuts, de la géométrie et du rendement. La réduction d’épaisseur ne compte que si le système passe toujours la validation.
Les films rétractable et étirable sont-ils recyclables ?
Certains films de polyéthylène propres peuvent être compatibles avec un flux de recyclage des films, mais la recyclabilité n’est pas prouvée en qualifiant un emballage de “ PE ”. La conception complète—y compris les couches, les étiquettes, les encres, les adhésifs, le métal, la couleur, la contamination et les attaches—importe, comme expliqué dans les recommandations APR PE Flexible. La collecte est également locale. Par exemple, les recommandations de l’État de New York incluent certains films étirables propres et les films agricoles et les emballages flexibles multicouches. dans leur contexte de collecte des films, mais cela n’établit pas une acceptation ailleurs. Confirmez le programme local et la conception exacte de l’emballage.
Quelles informations dois-je envoyer à un fournisseur de film ?
Envoyez l’application, les dimensions, la masse, les images, la fonction requise, le film actuel et les défaillances, l’équipement, les limites de processus, l’itinéraire, le volume, les documents, les méthodes, les critères et le plan d’essai. Ajoutez la sensibilité thermique et les détails du tunnel pour le film rétractable ; ajoutez le schéma de palette, le profil de charge, le système de pré-étirage, le motif d’enveloppement et la liaison à la palette pour le film étirable.
Choisir le système en fonction de la tâche d’emballage
Choisissez le film rétractable lorsque la tâche validée exige une conformité activée par la chaleur autour d’un produit, d’un plateau ou d’un lot. Choisissez le film étirable lorsque la tâche validée exige une unitisation par tension autour d’une charge. Lorsque les deux fonctions sont nécessaires, spécifiez-les comme des couches séparées du système d’emballage plutôt que de forcer un seul film à remplir toutes les fonctions.
Le nom de la catégorie n’est que le début de la spécification. Définissez l’objet, la fonction, l’équipement, le processus, les risques, les critères d’acceptation et les preuves requises. Ensuite, testez le film exact sur des produits ou charges représentatifs et validez le résultat final. Un fournisseur peut répondre plus efficacement lorsque la demande contient des données opérationnelles réelles, et l’acheteur peut comparer les propositions sur une base équivalente et testable.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German