
Die geeignete Stretchfolie wird nicht allein anhand des Palettengewichts oder der Folienstärke ausgewählt. Beginnen Sie mit der Ladung, der Wickelmethode und den Risiken, denen die Einheit ausgesetzt ist. Wählen Sie dann eine Breite, die der Bediener oder die Maschine gleichmäßig auftragen kann, geben Sie die Dicke in einer eindeutigen Einheit an und testen Sie den kombinierten Folien- und Wickelaufbau an der tatsächlichen Ladung. Dieser Ansatz liefert den Einkaufs-, Technik- und Qualitätsteams eine Spezifikation, die sie vergleichen und überprüfen können, anstatt sich auf eine allgemeine Größentabelle zu verlassen. Breite und Dicke sind.
Definieren Sie die Ladung, bevor Sie die Folie auswählen
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
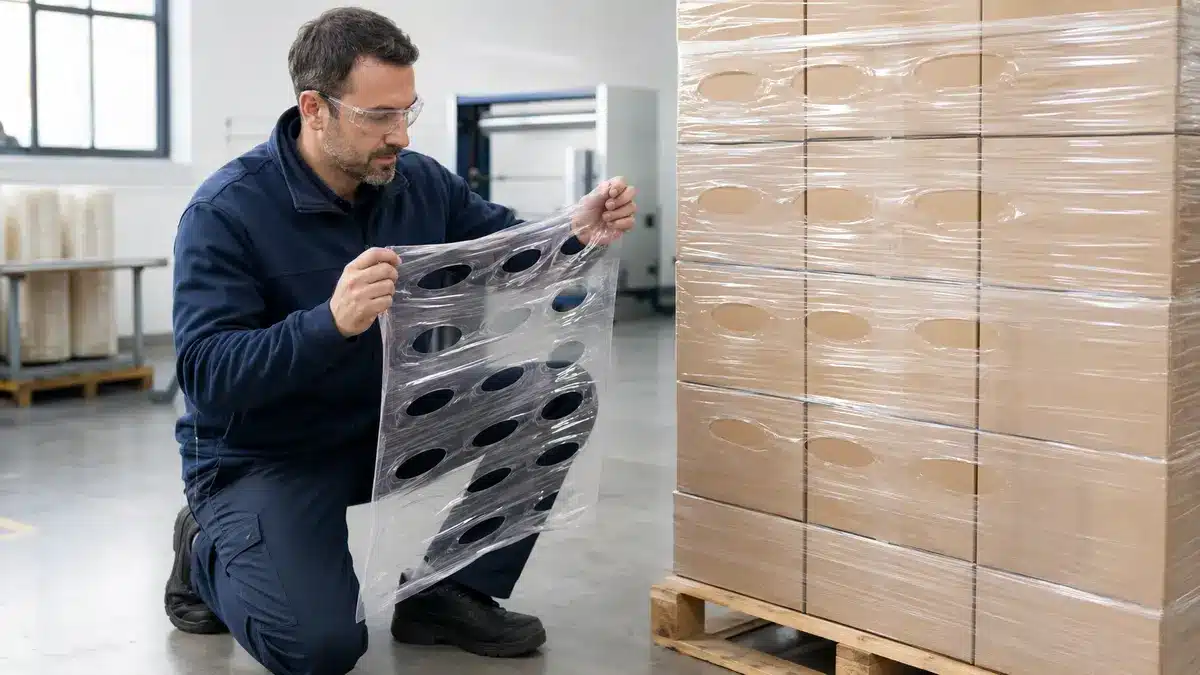
For polymer background, consult Bevor die Behauptungen über den fertigen Film verglichen werden, ist die NIH-PubChem-Übersicht zu Polyethylen zu berücksichtigen.
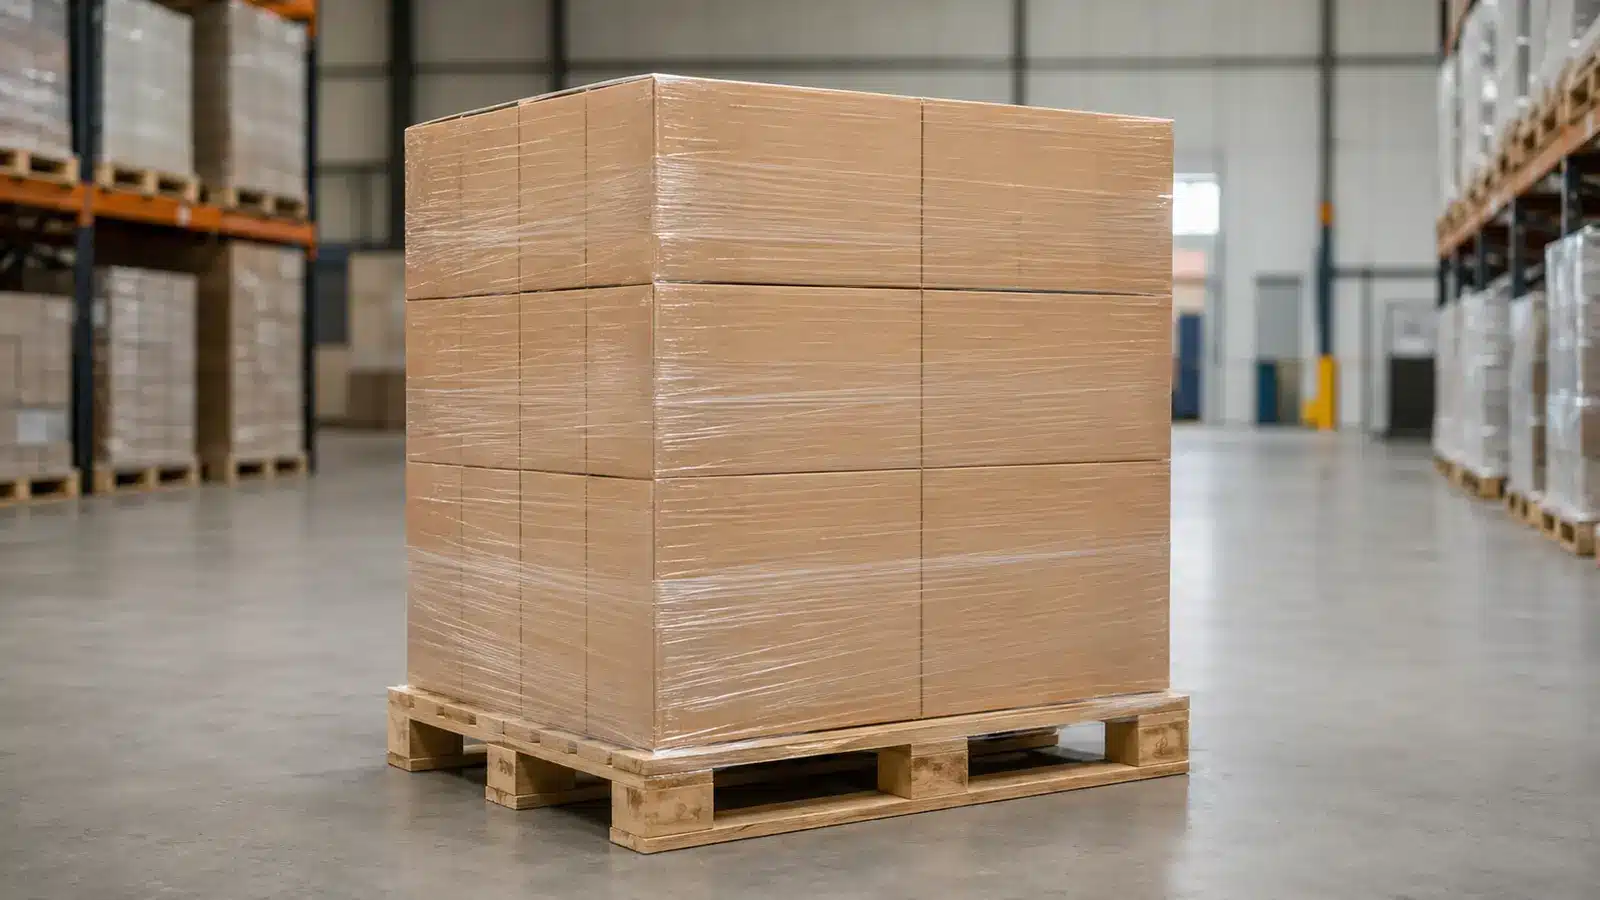
Ergebnisse des Anwendungsprofils, nicht die ersten Eingabewerte. Ein nützliches Profil beschreibt die Ladung, die Palette, den Wickelprozess und die Handhabungsroute ausreichend detailliert, damit ein Lieferant oder ein internes Testteam die Anwendung nachvollziehen kann. Halten Sie die Variablen fest, die beeinflussen,.
Erfassen Sie das Ladungsprofil
wie die Folie die Ladung kontaktiert und sichert: Palettenlänge und -breite
- , gesamte beladene Höhe und Bruttomasse, Ladungsgeometrie: quadratisch, rund, unregelmäßig
- , zurückgesetzt oder überhängend, Einheitsmuster: ineinandergreifend, säulengestapelt, gesackt
- , gebündelt oder gemischt, Produktsteifigkeit und Druckempfindlichkeit
- Scharfe Kanten, Vorsprünge, Hohlräume , Gurte oder freiliegende Palettenkanten
- Oberflächenreibung und ob, die äußeren Verpackungen verrutschen können
- Ob sich die Ladung während der Produktion verändert oder konstant bleibt
- Die Masse ist wichtig, aber sie beschreibt nicht die gesamte Herausforderung. Eine kompakte, starre Ladung und eine hohe, flexible Ladung können die gleiche Masse haben, aber sehr unterschiedliche Risiken in Bezug auf Durchstoß, Bewegung und Druck mit sich bringen.
Kartieren Sie die Route von der Wickelmaschine bis zum Zielort. Berücksichtigen Sie Förderbandübergänge, Gabelstaplerhandhabung, Lagerverweildauer, Fahrzeugvibrationen, Brems- und Kurvenfahrten, Temperatureinwirkung sowie wiederholtes Be- und Entladen. Vermerken Sie auch, ob die Folie nur zur Ladungssicherung erwartet wird oder ob das Verpackungssystem zusätzlichen Schutz vor Staub, Feuchtigkeit, Manipulation oder eine Abdeckung bieten muss.
Identifizieren Sie Handhabungs- und Transportrisiken
ASTM D4649 behandelt die Auswahl und Anwendung von Stretchfolie für Innenräume und geschlossene Transporte. Außenanwendungen oder extreme Temperaturen erfordern separate, produktspezifische Nachweise und Validierungen.
Wichtig: Die Breite beeinflusst, wie viel Höhe jede Umdrehung abdeckt, die Überlappung zwischen den Lagen, die Anzahl der Umdrehungen, das Kantenverhalten und die Fähigkeit des Bedieners oder der Maschine, die Folienbahn zu kontrollieren. Eine Breite ist nur dann geeignet, wenn sie sowohl zur Ladungsgeometrie als auch zur Anwendungsausrüstung passt.
Wählen Sie eine Breite, die zur Wickelmethode passt
Beim Handwickeln beginnen Sie mit dem Spender und der Arbeitsweise des Bedieners. Eine breitere Rolle kann pro Durchgang mehr Höhe abdecken, kann aber auch schwerer und schwieriger zu kontrollieren sein bei kurzen, unregelmäßigen oder niedrigen Ladungen. Eine schmalere Rolle kann den Zugang und die lokale Verstärkung verbessern, erfordert jedoch möglicherweise mehr Umdrehungen und birgt mehr Risiken für uneinheitliche Überlappungen.
Breite für die manuelle Anwendung
Beobachten Sie während eines Handwickelversuchs, ob der Bediener in der Lage ist:.
Die vorgesehene Überlappung vom Palettenboden bis zur Spitze einzuhalten
- Die Folie ausgerichtet zu halten ohne übermäßige Einschnürung oder Kantenfaltung
- Wiederholbare Spannung aufzubringen ohne häufige Folienrisse
- Wählen Sie die Breite, die unter normalen Arbeitsbedingungen ein wiederholbares Wickelmuster ergibt, nicht die Breite, die allein auf dem Papier am effizientesten erscheint. Bei maschineller Anwendung definiert die Wickelmaschine die erste Grenze. Bestätigen Sie die zulässigen
- Niedrige und hohe Bereiche ohne unsichere Körperhaltung erreichen
- Das Muster ohne unnötige Umdrehungen vervollständigen
Kern-, Rollendurchmesser-, Rollenmasse-, Schlittenkonstruktions-, Vordehnungssystem-, Folienzuführungsweg- und Sensoranforderungen. Eine Rolle, die physisch in den Schlitten passt, kann sich dennoch schlecht abwickeln oder bei Produktionsgeschwindigkeit nicht richtig nachführen. roll dimensions ASTM D882 erklärt beispielsweise, dass Zugergebnisse von kontrollierten Proben und Prüfbedingungen abhängen. Ein Zugwert ist nur dann nützlich, wenn Methode, Richtung, Probe und Bedingungen vergleichbar sind. Er allein belegt nicht.
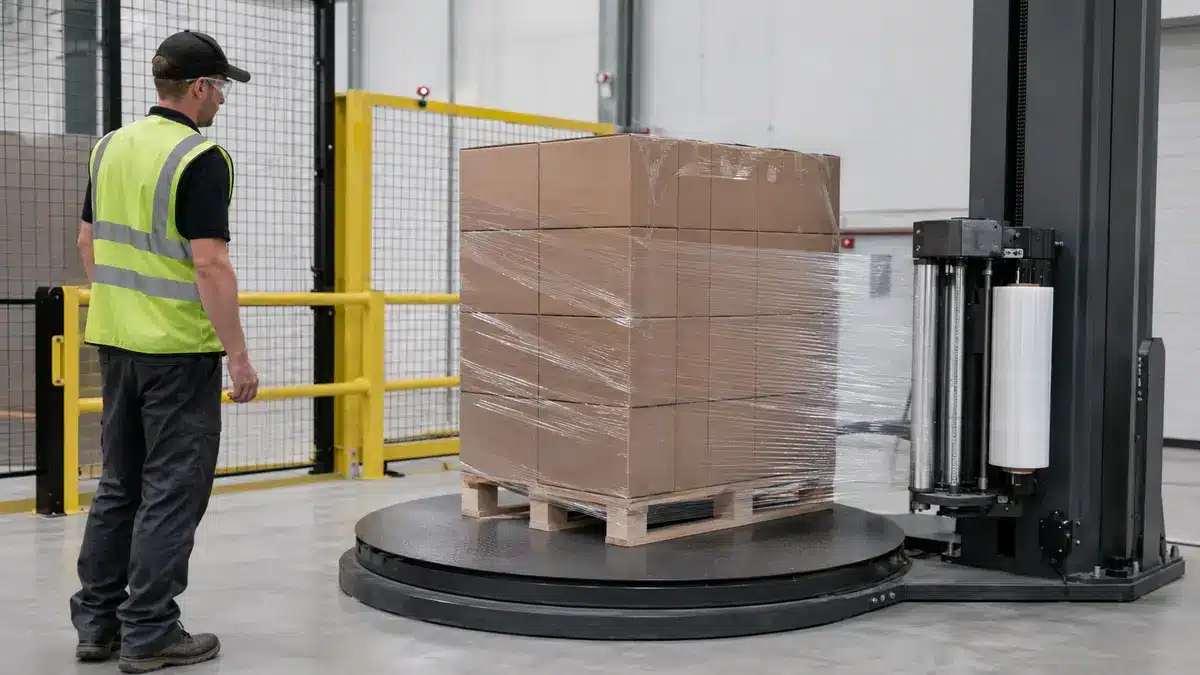
Breite für die maschinelle Anwendung
die elastische Rückstellung, Spannungsretention oder die Stabilität einer gewickelten Palette. Folienbreite, Folienverbrauch, Kantenverhalten und.
Überprüfen Sie dann das Verhältnis zwischen Folienbreite, Ladehöhe, Schlittenweg, Überlappung, Verstärkung oben und unten sowie etwaigen Seil- oder Bandschritten. Eine Änderung der Breite kann die Anzahl und Position der Schichten verändern, selbst wenn die programmierte Wickelanzahl unverändert erscheint.
Wichtig: Setzen Sie keine neue Breite ohne kontrollierten Versuch in ein bestehendes Maschinenrezept ein. Halten Sie die ursprünglichen Einstellungen und Ergebnisse verfügbar, damit die Wirkung der Breite von Änderungen der Spannung, des Vorstrecks, der Geschwindigkeit oder des Wickelmusters getrennt werden kann.
Spezifizieren Sie die Dicke in Gauge, Mil oder Mikrometer
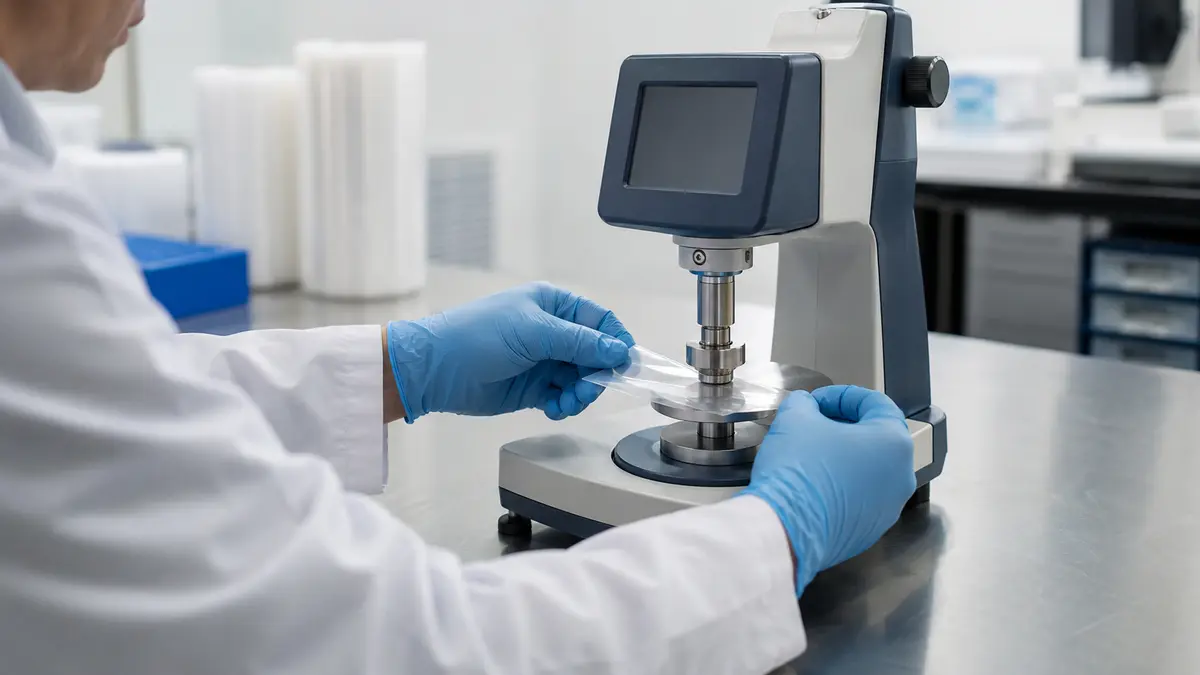
Die Dicke muss als gemessene Abmessung angegeben werden, nicht nur als Marketingklasse. Verwenden Sie eine primäre Einheit in der Kaufspezifikation und fügen Sie eine mathematische Umrechnung nur hinzu, wenn Käufer und Lieferanten in unterschiedlichen Einheitensystemen arbeiten. Identifizieren Sie auch die Messmethode und etwaige dokumentierte Toleranzen.
Verwenden Sie Einheitenumrechnungen korrekt
Im üblichen nordamerikanischen Gebrauch von Stretchfolie entsprechen 100 Gauge 1,00 Mil. Ein Mil ist 0,001 Zoll, und 1 Mil entspricht 25,4 Mikrometern (µm). Die Umrechnung ist:
| Stärke | Mil | Mikrometer (µm) |
|---|---|---|
| 60 | 0.60 | 15.24 |
| 80 | 0.80 | 20.32 |
| 100 | 1.00 | 25.40 |
Diese Zahlen sind Einheitenumrechnungen, keine Lastbewertungen. Geben Sie in einer RFQ die angeforderte Nenndicke in Mikrometer oder Mil an, geben Sie an, ob “Gauge” die gemessene Dicke bedeutet, und fordern Sie die anwendbare Toleranz und Prüfmethode an. ASTM D6988 ist ein Leitfaden zur Bestimmung der Dicke von Kunststofffolienprüfkörpern, wenn die Dicke in anderen Prüfergebnissen verwendet wird.
Behandeln Sie die Dicke nicht als Garantie für die Festigkeit
Zwei Folien mit derselben Nenndicke können sich aufgrund der Harzauswahl, des Schichtaufbaus, des Herstellungsprozesses, der Orientierung während der Anwendung, des Haftsystems und der Variabilität über die Rolle hinweg unterschiedlich verhalten. Testergebnisse können sich auch mit der Probenvorbereitung, der Dickenmessung, der Prüfgeschwindigkeit, dem Spannaufbau, der Temperatur und anderen Methodenbedingungen ändern.
Die endgültige Auswahl sollte auf einem kontrollierten Anwendungsversuch basieren, der repräsentative Folienrollen, Ladungen, Ausrüstung und Handhabungsbedingungen verwendet. Ziel ist es zu ermitteln, ob das Gesamtsystem den vereinbarten Anforderungen entspricht Durchstoßfestigkeit, und wiederholbar ist.
Begriffe wie “Äquivalentdicke” oder “Leistungsfolie” können eher die kommerzielle Positionierung eines Lieferanten als eine standardisierte Dickenklasse beschreiben. Fragen Sie nach der tatsächlich gemessenen Dicke und den Nachweisen, die zur Stützung der beanspruchten Anwendungsleistung verwendet werden.
Bewerten Sie Breite und Dicke gemeinsam
Breite, Dicke, Überlappung, Anzahl der Schichten, aufgebrachte Dehnung, Wickelkraft, Folienzuführung und Ladungsgeometrie wirken als ein System. Die Änderung einer Variablen kann die Wirkung der anderen verändern. Verwenden Sie eine kleine Kandidatenmatrix, um zu entscheiden, was jeder Versuch nachweisen muss.
| Ladungs- oder Prozessbedingung | Zu bewertende Breitenentscheidung | Zu bewertende Dicken- oder Leistungsentscheidung | Versuchsschwerpunkt |
|---|---|---|---|
| Einheitliche Kartons auf einer konsistenten Palette | Abdeckung und wiederholbare Überlappung | Niedrigste Kandidatendicke, die noch die genehmigten Ladungskriterien erfüllt | Kerndurchmesser, Rollenlänge oder Nettovollienmasse, Rollendurchmesser, Rollenmasse und load stability |
| Scharfe Ecken oder Vorsprünge | Bahnkontrolle um Spannungspunkte und lokale Verstärkung | Durchstoß- und Reißverhalten unter dem tatsächlichen Wickelmuster | Brüche während des Wickelns und Beschädigungen nach der Handhabung |
| Hohe, flexible oder druckempfindliche Ladung | Schichtplatzierung oben, in der Mitte und am Boden | Halteverhalten ohne unzulässige Verpackungsverformung | Bewegung, Kompression und erhaltener Rückhalt |
| Maschinelles Wickeln bei Produktionsgeschwindigkeit | carriage fit, tracking, and programmed overlap | stable delivery through the pre-stretch system | unwind, breaks, neck-in, and repeatability |
| variable mixed loads | width that operators or recipes can control across the range | candidate specification with a defined operating window | worst-case loads and changeover control |
this matrix is a trial plan, not a recommendation table. a thicker film does not automatically correct poor overlap or an unstable stacking pattern. a wider film does not automatically reduce film use if the machine recipe, overlap, or web control is unsuitable.
validate the choice on the actual load
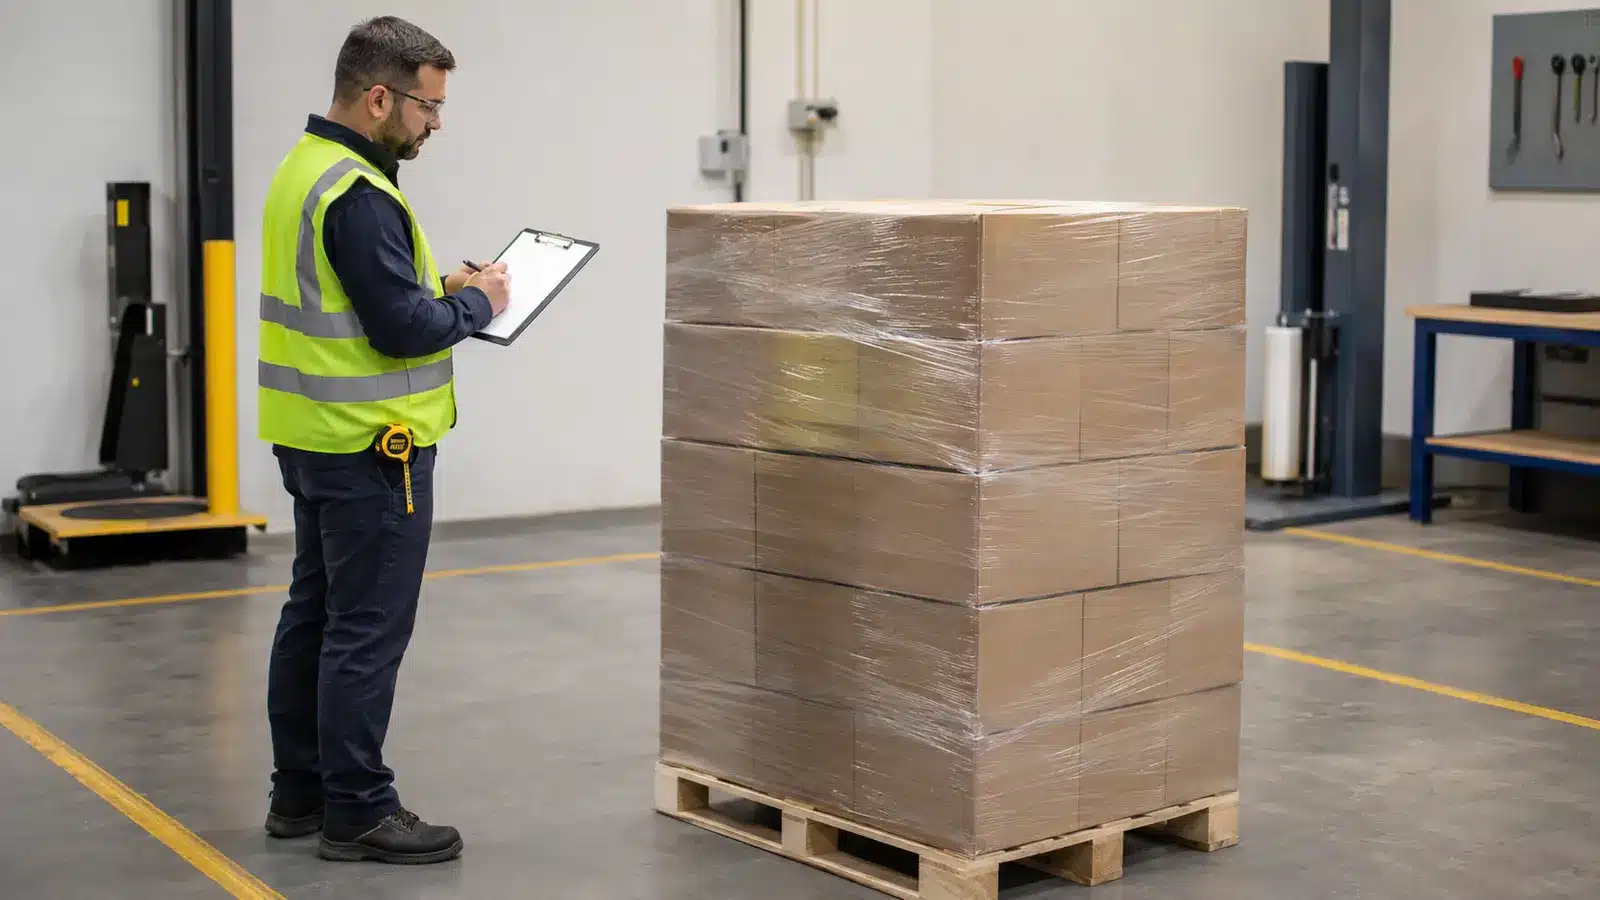
wo… des Recyclers oder Programms Nein. Die Stärke ist ein Dickenausdruck, keine universelle Palettenkapazitätsbewertung. Ladungsgeometrie, Steifigkeit, scharfe Kanten, Stapelmuster,.
control the wrapping settings
use a written sequence:
- identify each candidate roll by supplier, grade, lot, width, measured or declared thickness, length or net film mass, and roll format.
- record the wrapper, dispenser, carriage, pre-stretch configuration, film tension or force settings, speed, wrap pattern, overlap, and number of top, middle, and bottom revolutions.
- select representative loads, including the most difficult approved geometry rather than only an easy pallet.
- keep variables constant when comparing one width or thickness with another. if a setting must change, document the change as a separate trial condition.
- record temperature and other environmental conditions that could affect the film or load.
the record must be detailed enough for another operator or shift to repeat the trial. without that control, a film change can be confused with a machine-setting or operator change.
check the wrapped load and record results
first inspect the application: web tracking, film breaks, holes, edge tears, neck-in, folded edges, loose tails, poor load-to-pallet bonding, and unacceptable package compression. then evaluate the wrapped unit against the handling and transport risks defined in the brief.
applicable methods may include astm guidance and tests for applied stretch film, mechanical handling, horizontal impact, vibration, cling, elastic recovery, or stress retention. select the method and current edition that match the actual risk, define the specimen or unit load, and agree on the acceptance criteria before testing. a film-property result and a unit-load result answer different questions.
approve a candidate only when the dimensions, roll identity, settings, load description, method, conditions, observations, and acceptance result are recorded. if the load or wrapper later changes, review whether the approval still applies.
write a comparable purchase specification
a quotation is comparable only when every supplier is asked to quote the same application and measurement basis. transfer the approved trial conditions into a controlled specification.
| Spezifikationsfeld | what to state |
|---|---|
| intended application | load type, pallet dimensions, loaded height, mass range, handling route, and indoor or other verified environment |
| application method | hand dispenser or identified wrapper and film-delivery configuration |
| film identity | supplier grade or sku, construction description when disclosed, cast/blown or pre-stretched status as applicable |
| Breite | nominal width, unit, and documented tolerance |
| Dicke | nominal micron or mil, whether gauge is a measured-thickness term, test method, and documented tolerance |
| Rollenformat | Wickelmuster, aufgebrachte Dehnung, Lagenplatzierung und Transportbedingungen beeinflussen alle das Ergebnis. Verwenden Sie lastenspezifische Versuchs- und Testergebnisse. Wickelrichtung where… |
do not fill missing fields with assumptions. request a current technical data sheet, certificate of analysis when appropriate, or a sample for controlled evaluation. product-specific claims—such as thickness tolerance, puncture, tensile, cling, stretch, recovery, or compliance—need documents that identify the exact grade and applicable conditions.
Häufig gestellte Fragen
is a wider stretch film always more efficient?
no. a wider web can cover more load height per revolution, but efficiency depends on overlap, web control, load height, machine recipe, roll handling, and the number of acceptable wrapped loads produced. compare total film used and approved results under the same trial conditions.
is a thicker stretch film always safer?
no. added thickness may change resistance to some forms of damage, but safety depends on the film construction, application settings, load stability, package compression, and handling route. a thickness change must be validated on the actual load.
can gauge alone determine the allowable pallet weight?
No. Gauge is a thickness expression, not a universal pallet-capacity rating. Load geometry, rigidity, sharp edges, stacking pattern, Reibungskoeffizient, wrap pattern, applied stretch, layer placement, and transport conditions all affect the result. Use load-specific trial and test evidence.
how should equivalent and true-gauge films be compared?
compare declared and measured thickness in a common unit, then compare relevant test data produced under the same method and conditions. finally, run both films on the same representative load with controlled wrapper settings. the labels alone do not establish equivalent performance.
a practical selection rule
use the narrowest decision process, not the thinnest or widest film by assumption:
- define the real load, wrapper, route, and acceptance criteria.
- choose a width that the operator or machine can apply consistently.
- state thickness in a common unit with a measurement method and documented tolerance.
- compare candidates with the same wrap settings, then adjust one variable at a time.
- approve the complete film-and-wrap system on representative loads.
- put the approved dimensions, settings, evidence, and change controls into the purchase specification.
that sequence turns width and thickness from isolated catalog numbers into a repeatable packaging decision.
Verwandte Bestypack-Ressourcen
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Stretchfoliendicke: Was Sie wissen müssen
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- Schwarze Stretchwickelfolie
- shrink wrap vs. stretch wrap: what’s the difference?
- Maschinen-Stretchfolie, geblasen und gegossen
Verwandte Bestypack-Ressourcen
- Wie viele Paletten können mit einer Rolle Stretchfolie abgedeckt werden?
- Stretchfoliendicke: Was Sie wissen müssen
- Wie kann die Dicke von Stretchfolie reduziert werden, um Kosten zu senken?
- shrink wrap vs. stretch wrap: what’s the difference?
- Schwarze Stretchwickelfolie
- Maschinen-Stretchfolie, geblasen und gegossen
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German