
Stretchfolie Sieht einfach aus: ein dünnes, elastisches Netz, das um Kartons oder Produkte gewickelt wird. In der Praxis ist es eine Ladungssicherungskomponente, deren Leistung vom Zusammenspiel aus Folie, Wickelmaschine, Palettenmuster und Vertriebsumgebung abhängt.
Diese Unterscheidung ist wichtig, wenn ein Käufer Guss- und Blasfolien vergleicht, eine Hand- oder Maschinenrolle auswählt oder versucht, die Grammzahl pro Palette zu reduzieren. Eine Spezifikation, die nur Dicke und Rollenlänge beschreibt, lässt die Variablen außer Acht, die darüber entscheiden, ob die Ladung nach Handhabung, Vibration, Temperaturwechsel und Zeit noch stabil ist.
Dieser Leitfaden erklärt, was Stretchfolie leistet, wo sie eingesetzt wird, welche Eigenschaften relevant sind und wie man von einem Folien-Datenblatt zu einem validierten Wickelrezept gelangt.
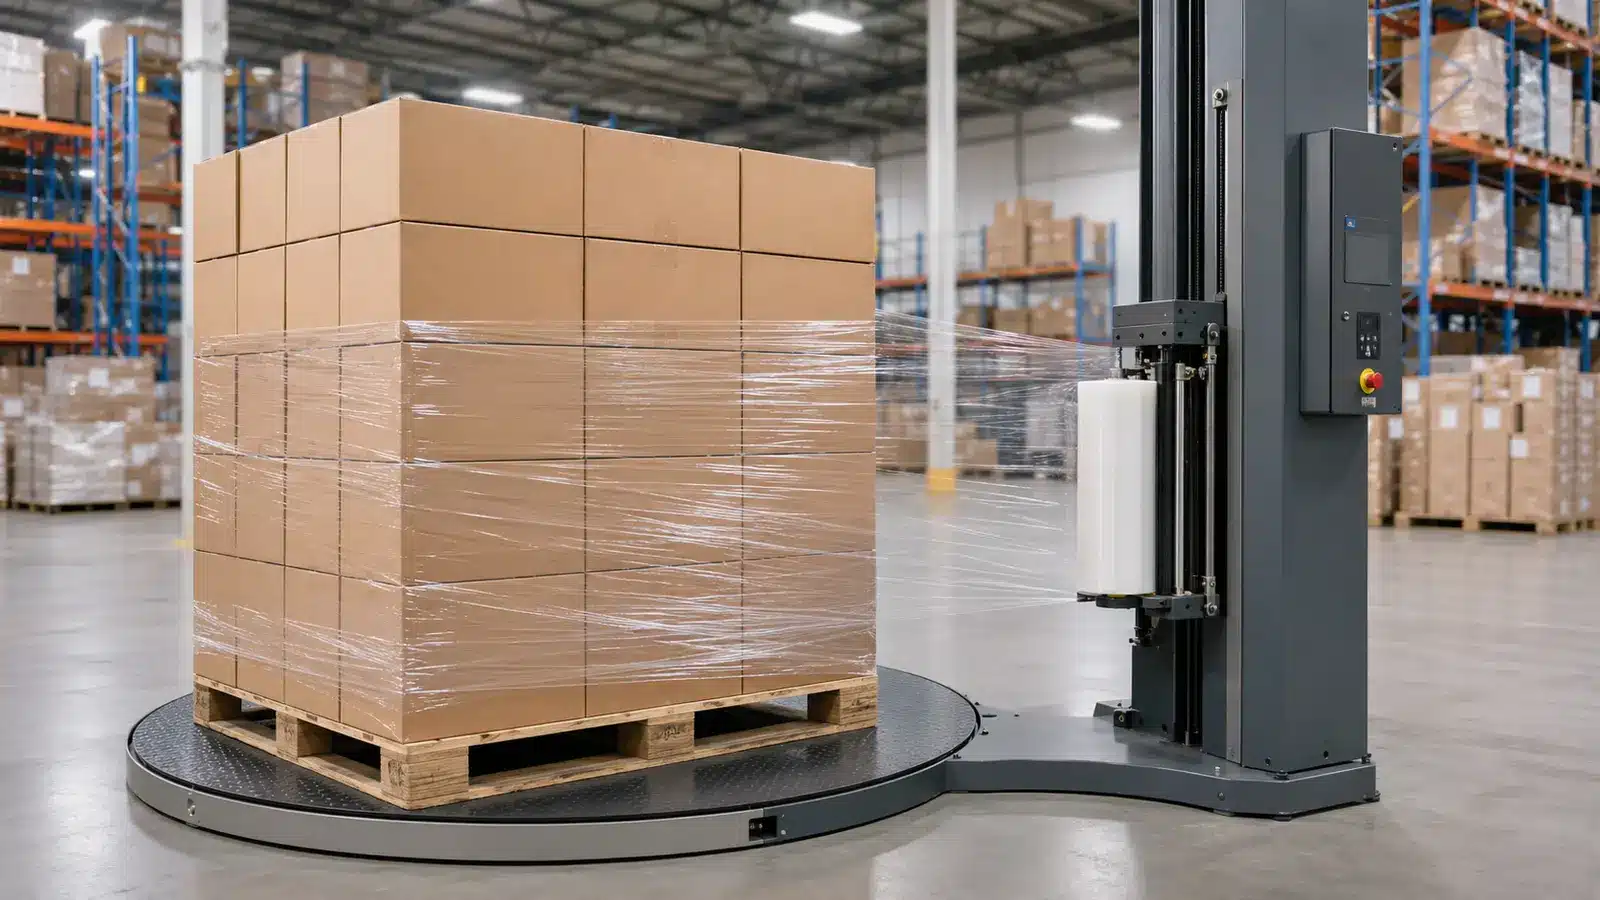
Was ist Stretchfolie?
Für polymerchemische Hintergründe konsultieren Sie NIH PubChem. Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
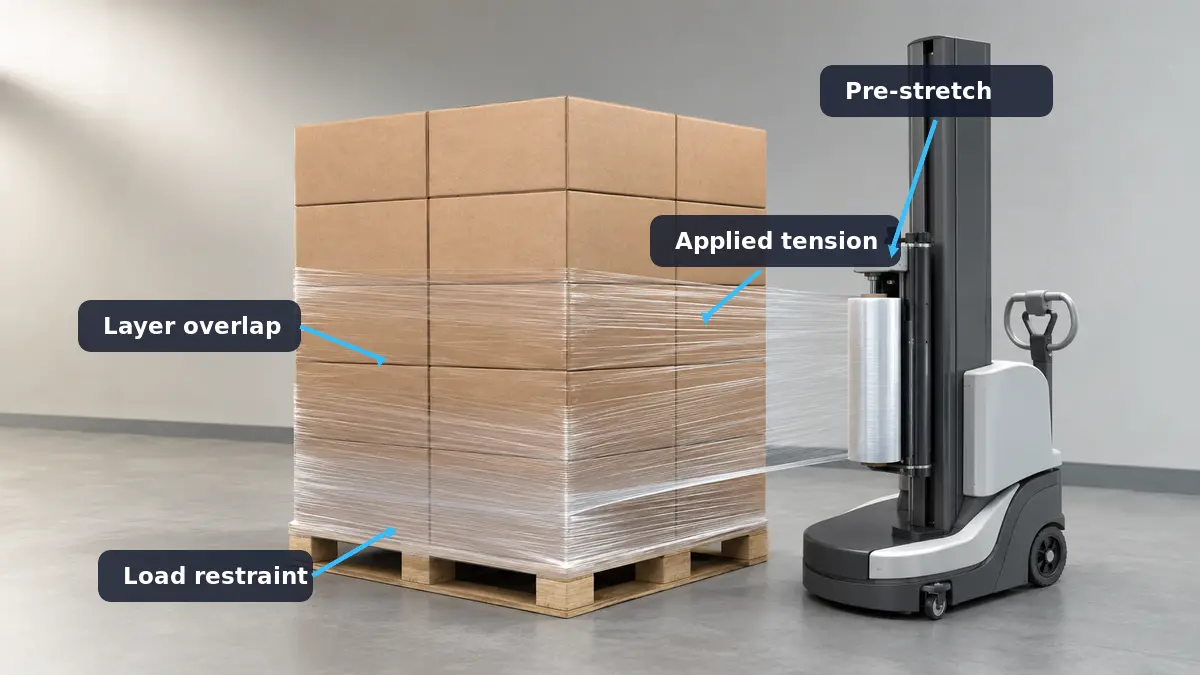
Stretchfolie – auch Wickelfolie oder Palettenfolie genannt – ist eine hochdehnbare Kunststofffolie, die dazu dient, Produkte zu einer Einheit zu verbinden, häufig auf einer Palette. Die meisten industriellen Stretchfolien sind Polyethylen-basiert. Die Folie wird beim Auftragen gedehnt und um die Ladung gehalten. Ihre Rückstellneigung erzeugt zusammen mit der Spannung und der Anzahl der aufgebrachten Lagen eine nach innen gerichtete Kraft, die dazu beiträgt, Produktbewegungen zu widerstehen.
Die Norm ASTM D4649 behandelt die Auswahl, Spezifikation und Verwendung von Stretchfolien zur Vereinheitlichung, Verstärkung und Palettierung bei Innenlagerung und Transport. Dieser Anwendungsbereich ist eine sinnvolle Abgrenzung: Normale Stretchfolie sollte nicht automatisch als Außenabdeckung, wasserdichte Umhüllung oder Ersatz für eine Verpackung behandelt werden, die für eine spezifische Umweltgefährdung ausgelegt ist.
Stretchfolie vs. Schrumpffolie
Die Bezeichnungen sind ähnlich, aber die Verfahren sind unterschiedlich.
| Entscheidungspunkt | Stretchfolie | Schrumpffolie |
|---|---|---|
| Wie sie sich strafft | Unter Dehnung und Spannung aufgebracht; Rückstellung trägt zur Ladungssicherung bei | Relativ locker aufgebracht, dann erhitzt, sodass das Material schrumpft |
| Typische industrielle Rolle | Palettenvereinheitlichung und Bündelung | Produktgruppierung, Umwicklung oder Bildung einer Umhüllung |
| Wärmeausrüstung | Für das Straffen der Folie nicht erforderlich | Für den Schrumpfschritt erforderlich |
| Wichtigste Steuervariablen | Vorreckung, Kraft auf die Ladung, Lagen, Überlappung, Muster, Verankerung | Folienauswahl, Siegeln, Wärmeprofil, Luftstrom, Verweilzeit |
| Wichtig Grenze | Nicht von Natur aus versiegelt oder wetterfest | Eine Schrumpfumhüllung kann vollständiger sein, aber Siegel- und Materialdesign bestimmen weiterhin den Schutz |
Die Wahl zwischen beiden erfolgt nach Verpackungsfunktion, nicht nach Bezeichnung. Wenn das Ziel eine reproduzierbare Palettensicherung ohne Wärme ist, ist Stretchfolie in der Regel das relevante System. Wenn das Ziel eine wärmegeformte Umhüllung erfordert, Schrumpffolie gehört in eine separate Prozessbewertung.
Wie Stretchfolie Ladungssicherung erzeugt
Stretchwickeln ist der Prozess. Ladungssicherung ist das Ergebnis. Eine Palette kann dicht gewickelt aussehen und dennoch eine schwache oder ungleichmäßige Kraft, eine schlechte Befestigung an der Palette oder genügend interne Bewegung aufweisen, um während des Vertriebs zu versagen.
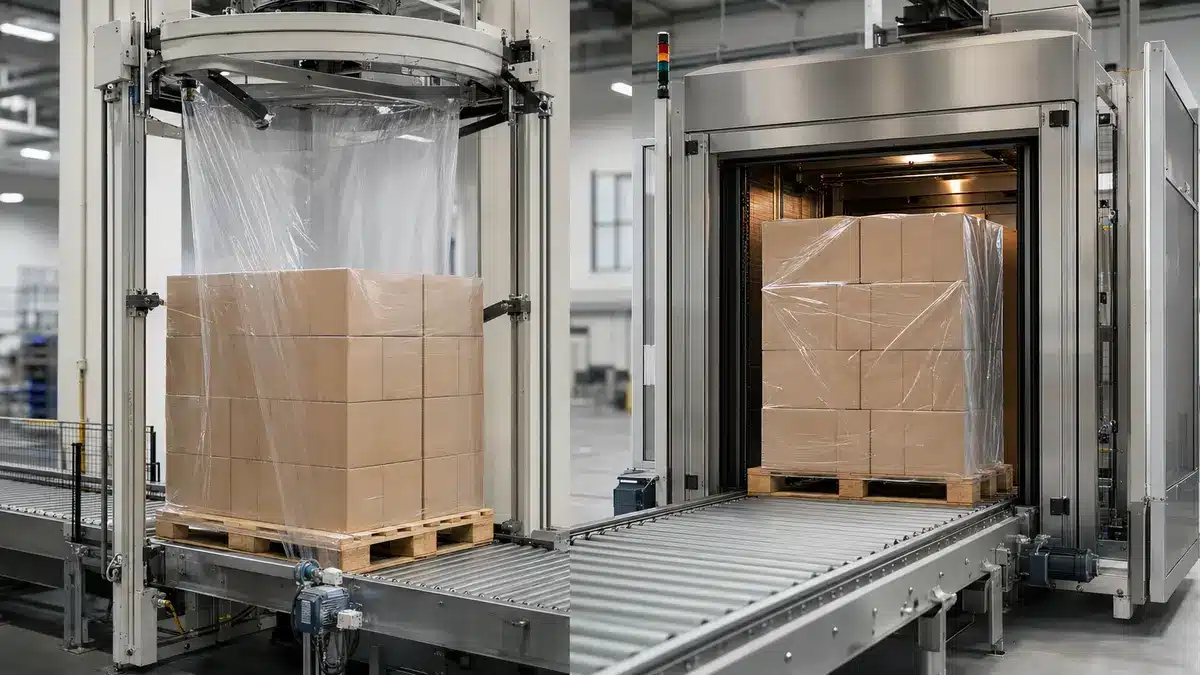
Die Leistung der Stretchfolie beginnt, wenn das Bahnmaterial gedehnt wird. Bei einer Maschine kann ein motorisch angetriebener Vorreckwagen die Folienwalzen mit unterschiedlichen Geschwindigkeiten drehen, sodass die Bahn gedehnt wird, bevor sie die Ladung erreicht. Die Wickelmaschine steuert dann die zusätzliche Kraft, während die Folie auf die Palette aufgebracht wird. Bei der manuellen Anwendung übernehmen Bediener, Spender und Gehweg dieselben grundlegenden Funktionen mit mehr natürlicher Variabilität.
Vorreckung und elastische Rückstellung
Die Vorreckung erhöht die verfügbare aufgebrachte Länge einer Rolle. Eine um 2001TP3 gedehnte Folie hat eine Endlänge, die dem Dreifachen ihrer ursprünglichen Länge entspricht: die ursprünglichen 1001TP3 plus 2001TP3 Dehnung. Diese Rechnung ist für die Ausbeuteplanung nützlich, aber ein hoher Prozentsatz ist nicht automatisch eine bessere Einstellung.
Während die Folie gedehnt wird, ändert sich ihr Kraft-Dehnungs-Verhalten. Zu wenig Dehnung kann die Ausbeute ungenutzt lassen. Zu viel kann die Bahn verschmälern, die Durchstoßfestigkeit verringern oder Brüche an scharfen Kanten erhöhen. Das richtige Betriebsfenster hängt von der Folienrezeptur, der Dicke, dem Wickelwagen, der Geschwindigkeit, der Lastgeometrie und der an der Ladung erforderlichen Kraft ab.
Die elastische Rückstellung beschreibt die Tendenz der Folie, nach der Dehnung zu ihren ursprünglichen Abmessungen zurückzukehren. Die Spannungsretention beschreibt, wie viel Kraft erhalten bleibt, während die gedehnte Folie gehalten wird. ASTM D5459 behandelt Rückstellung, bleibende Verformung und Spannungsretention in Maschinenrichtung. Dies sind nützliche Folieneigenschaften, aber sie beschreiben nicht die gesamte angewandte Palette. Die Forschung zur Stretchfolien-Rückhaltekraft zeigt, dass Maschineneinstellungen, Foliensteifigkeit, Lastgeometrie und zeitabhängiges Verhalten interagieren.
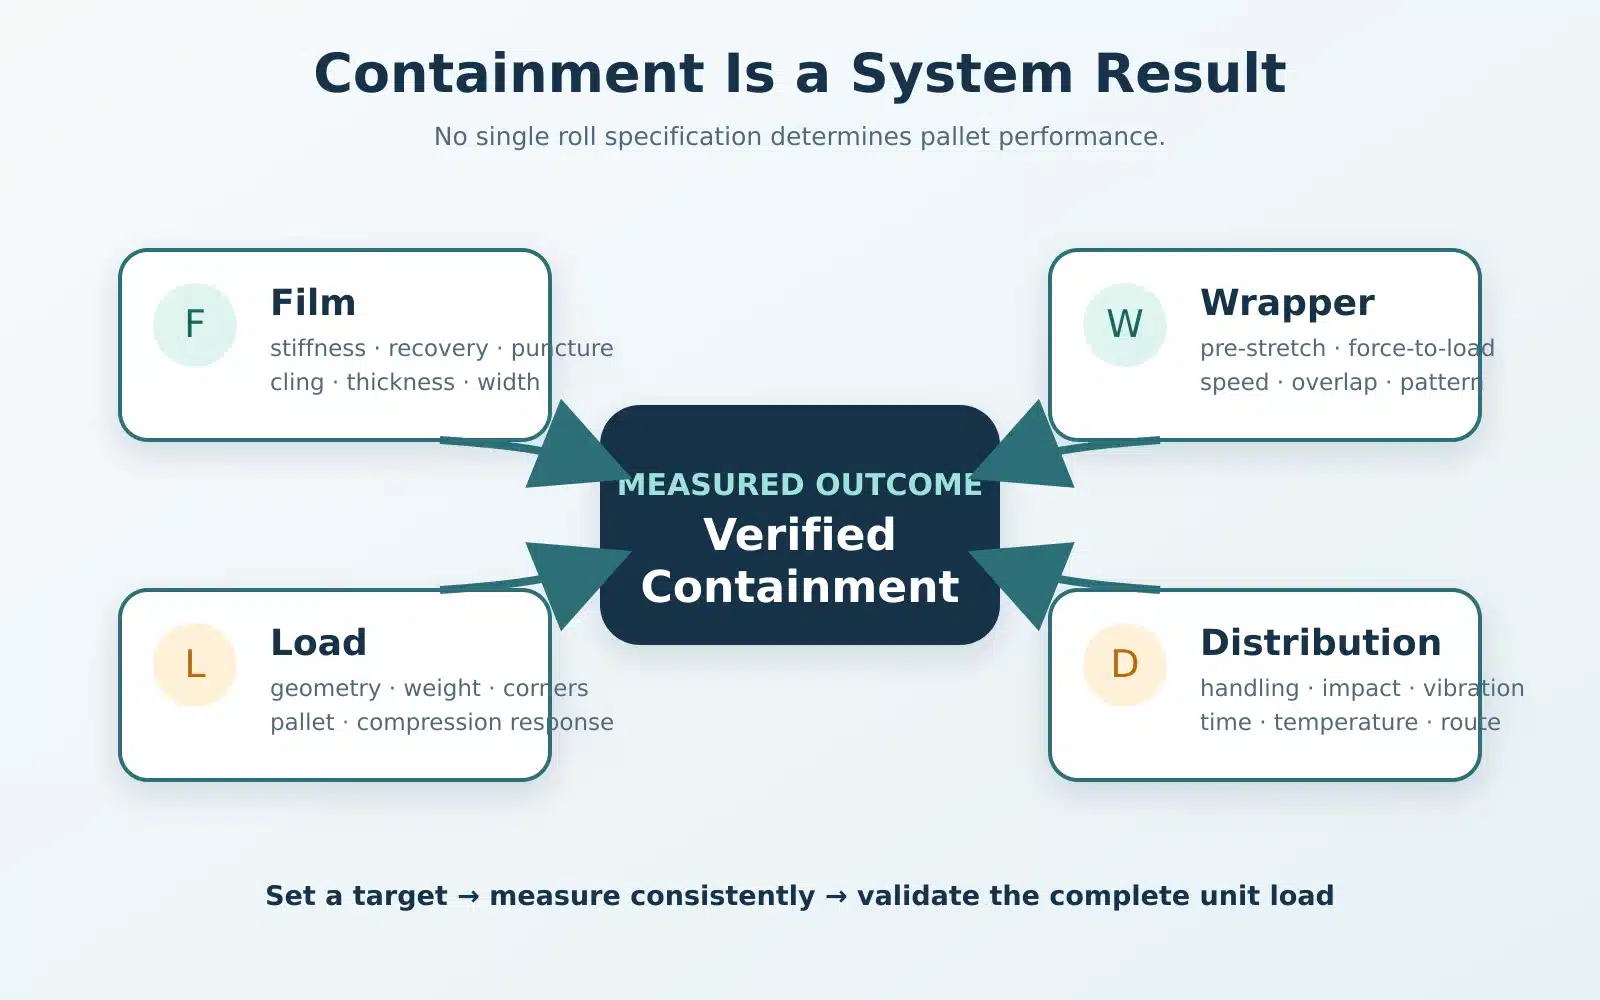
Rückhaltekraft ist ein Systemergebnis
Containment-Kraft wird oft als die kumulative nach innen gerichtete Kraft der aufgebrachten Lagen an einem definierten Punkt der Ladung beschrieben. Sie wird von mindestens fünf Elementen beeinflusst:
- der Kraft in jeder Lage, wenn sie die Ladung erreicht;
- der Anzahl und Position der Lagen;
- der Foliensteifigkeit und der erhaltenen Spannung;
- der Lastform, Ecken, Lücken und dem Kompressionsverhalten; und
- Veränderungen nach dem Wickeln, einschließlich Temperatur und Relaxation.
Deshalb ist die Wickelanzahl allein keine Leistungsspezifikation. Dieselbe Anzahl von Umdrehungen kann mit einer anderen Folie, einem anderen Wagen, einer anderen Krafteinstellung oder einem anderen Palettenmuster unterschiedliche Ergebnisse erzeugen. Ein brauchbarer Prozess legt ein Ziel fest, misst an konsistenten oberen, mittleren und unteren Positionen und überwacht, ob die Produktion innerhalb des genehmigten Fensters bleibt.
Häufige Anwendungen von Stretchfolie
Die bekannteste Anwendung ist die Sicherung von Wellpappkartons auf einer Palette. Stretchfolie wird auch zum Bündeln langer Produkte, zur Stabilisierung von Säcken oder Eimern, zur Sicherung gemischter Distributionszentrumsladungen, zum Schutz von Oberflächen vor Lagerstaub und zum Halten von Komponenten während des internen Transports verwendet.
Die Anwendung bestimmt, welche Folieneigenschaften Beachtung verdienen.
| Anwendung | Primäre Herausforderung | Folien- oder Prozessfragen |
|---|---|---|
| Einheitliche Kartonpalette | Reproduzierbarkeit und Materialeffizienz | Kann ein kontrolliertes Maschinenrezept das Ziel mit geringerer Variabilität erreichen? |
| Gemischte Distributionsladung | Unregelmäßige Geometrie und Durchstoßpunkte | Ist die Folie tolerant gegenüber Ecken, Lücken und sich ändernden Profilen? |
| Sackware oder druckempfindliches Produkt | Bewegung plus Empfindlichkeit gegenüber Kompression | Welche Kraft sichert die Ladung, ohne sie zu verformen? |
| Frischprodukte oder Kühlware | Luftstrom und Kondensation | Ist belüftete Folie erforderlich, und bietet die reduzierte Bahnfläche dennoch ausreichende Rückhaltung? |
| Metallkomponenten | Korrosionsrisiko | Ist eine qualifizierte VCI-Folie geeignet und ist eine spannungsgewickelte Ladung ausreichend umschlossen? |
| Zwischenlagerung im Freien | UV-Strahlung, Regen, Wind und Temperatur | Ist das gesamte Verpackungssystem für den Expositionszeitraum ausgelegt und validiert? |
Palettierung, Lagerung und Distribution
Bei der routinemäßigen Palettierung trägt Stretchfolie dazu bei, Pakete zusammenzuhalten, während ein Gabelstapler, ein Förderband oder ein Lkw die Einheit bewegt. Sie kann auch die Wahrscheinlichkeit verringern, dass einzelne Kartons während der Zwischenlagerung getrennt werden. Transparente Folie erhält die Sichtbarkeit von Etiketten und den Ladezustand; opake oder getönte Folie kann die beiläufige Sichtbarkeit dort reduzieren, wo dies ein legitimes Sicherheitserfordernis darstellt.
Die Folie ist nur eine Komponente. Gebrochene Palettenbretter, außermittige Lasten, große Hohlräume, überstehende Kartons und instabile Stapelmuster verringern die Wirksamkeit der Umwicklung. Ein guter Wickelstandard beginnt mit der Lastvorbereitung: Palette prüfen, Last zentrieren, schwere Gegenstände tief und ausbalanciert platzieren, Überhang kontrollieren und scharfe Kanten behandeln, bevor die Folienkraft erhöht wird.
Unregelmäßige, empfindliche und spezielle Lasten
Unregelmäßige Lasten benötigen eine höhere Durchstoßtoleranz und ein Wickelmuster, das sich wechselnden Profilen anpasst. Kantenschutz, Deckfolien, Gleitfolien oder Sicherungshilfen können ein Problem möglicherweise effektiver lösen als das bloße Hinzufügen von Folie.
Empfindliche Lasten benötigen sowohl eine Kraftobergrenze als auch ein Stabilitätsziel. Papierprodukte, leichte Kartons, offene Trays und flexible Behälter können durch aggressive Einstellungen zerquetscht werden. Das beste Rezept ist nicht das straffste; es ist der Prozess mit dem geringsten Materialeinsatz, der stabil bleibt, ohne das Produkt zu beschädigen.
Spezialfolien sollten auf der Grundlage einer definierten Gefährdung ausgewählt werden. Belüftete Stretchfolie ermöglicht Luftzirkulation für bestimmte Frischeprodukte und Kühlanwendungen, aber die Öffnungen verändern das Rückhaltesystem und erfordern Versuche. UV-stabilisierte Folie kann den sonnenlichtbedingten Abbau für einen angegebenen Zeitraum verlangsamen, macht eine Palette jedoch nicht von sich aus wetterfest. VCI-Stretchfolie kann den Korrosionsschutz für kompatible Metalle unterstützen, doch eine spannungsgewickelte Palette bietet möglicherweise nicht dieselbe Umschließungsintegrität wie eine versiegelte VCI-Verpackung.
Vorteile – und die damit verbundenen Kompromisse
Stretchfolie ist beliebt, weil ein Material sich an viele Lastgrößen anpassen lässt und dabei manuell oder mit hohen Maschinengeschwindigkeiten aufgebracht werden kann. Bei korrekter Spezifikation und Kontrolle bietet sie:
- Unitierung ohne Wärmeschrumpfprozess;
- einstellbare Rückhaltung für verschiedene Lastzonen;
- sichtbare Lasten und scanbare Etiketten mit transparenten Folien;
- Schutz vor Lagerstaub und beiläufigem Oberflächenkontakt;
- Materialausbeute durch kontrollierte Vorreckung; und
- einen messbaren, wiederholbaren Prozess auf geeigneter Ausrüstung.
Jeder Vorteil hat eine Bedingung. Vorreckung spart nur dann Material, wenn die Folienbahn intakt bleibt und die endgültige Last ihr Ziel erreicht. Hohe Wickelkraft hilft nur, bis sie beginnt, Pakete zu zerdrücken oder Eckversagen zu beschleunigen. Automatisierung verbessert die Wiederholbarkeit nur, wenn Rezepte, Sensoren, Wartung und Bedienerpraktiken kontrolliert werden.
Vorteile hängen von der korrekten Anwendung ab
Die wichtigsten Kompromisse sind praktischer Natur:
- Rückhaltung gegenüber Kompression: mehr Kraft kann starre Kartons stabilisieren, verformt jedoch weiche Lasten.
- Ausbeute gegenüber Robustheit: dünnere Folie oder mehr Vorreckung kann die Grammzahl pro Palette reduzieren, jedoch nur innerhalb eines stabilen Betriebsfensters.
- Haftung gegenüber Handhabung: ausreichende Haftung hält Enden und Lagen zusammen; übermäßige Außenhaftung kann dazu führen, dass benachbarte Paletten aneinanderkleben.
- Abdeckung gegenüber Belüftung: eine durchgehende Bahn blockiert Staub besser, während belüftete Formate Luftzirkulation ermöglichen.
- Manuelle Flexibilität gegenüber Konsistenz: Handwickeln eignet sich für geringe Volumina oder ungewöhnliche Arbeiten, während Maschinen bei anhaltendem Volumen in der Regel eine bessere Kontrolle bieten.
- Materialreduzierung gegenüber Distributionsverlusten: das geringste Foliengewicht ist kein Erfolg, wenn Schäden, Nacharbeit oder zurückgewiesene Lasten zunehmen.
Auch Zeit und Umgebung sind von Bedeutung.
Manuelles Wickeln birgt ergonomische Bedenken, da Bediener sich bücken, um die Palette herumgehen und anhaltende Kraft aufbringen. WorkSafe Victoria identifiziert ungünstige Körperhaltung und Kraftaufwand als Risiken für Muskel-Skelett-Erkrankungen und empfiehlt, die Exposition nach Möglichkeit zu eliminieren oder zu reduzieren. Eine Maschine kann diese Aufgabe reduzieren, aber Schutzeinrichtungen, Schulungen, Verriegelungsverfahren und vorbeugende Wartung bleiben erforderlich.
Wichtige Merkmale und Spezifikationsbegriffe
Stretchfolien-Datenblätter enthalten viele Zahlen. Ein Käufer sollte Rollengeometrie, Folieneigenschaftsprüfungen und Leistung der aufgebrachten Last unterscheiden.
| Spezifikation | Was er beschreibt | Was es nicht beweist |
|---|---|---|
| Dicke in Mikrometer oder Mil | Nennbahnstärke unter einem angegebenen Messverfahren | Endgültige Rückhaltung oder Durchstoßüberleben auf einer bestimmten Last |
| Breite und Rollenlänge | Rollengeometrie und Nennfläche | Nettogewicht der Folie oder nutzbare aufgebrachte Länge nach Abfall |
| Nettogewicht der Folie und Kern | Gekauftes Material gegenüber Verpackungsgewicht | Paletten pro Rolle ohne Wickelrezept |
| Zugfestigkeit und Dehnung | Folienverhalten im Zugversuch | Feldleistung über jede Maschine und Last hinweg |
| Dart-Durchstoß | Versagen unter einem spezifizierten frei fallenden Dart-Verfahren | Vorsprungsdurchstoß an einer Palettenecke |
| Durchstoßwiderstand | Biaxialer Widerstand gegen eine Sonde unter den Prüfbedingungen | Rissausbreitung oder Überleben bei Distributionsstößen |
Dicke, Ausbeute und Rollengeometrie
Dicke in einer anerkannten Einheit angeben und die Umrechnung bestätigen. Ein Mil entspricht 0,001 Zoll bzw. 25,4 Mikrometern. Im üblichen nordamerikanischen Stretchfoliengebrauch wird 100 Gauge oft als 1,00 Mil behandelt, aber Käufer sollten den tatsächlichen Mil- oder Mikrometerwert in der Spezifikation angeben, anstatt sich auf Handelsabkürzungen zu verlassen.
Rollenvergleiche erfordern Breite, Nennlänge, Nettogewicht der Folie, Kernabmessungen und zulässige Toleranzen. Eine lange Rolle mit schwerem Kern oder anderer Bahndicke ist nicht allein über den Preis direkt mit einer anderen Rolle vergleichbar.
Für die Planung sind drei Größen zu unterscheiden:
- Nennrollenlänge vor der Anwendung.
- Verfügbare aufgebrachte Länge Nach gemessener Dehnung, abzüglich Anlauf-, End- und Bruchabfall.
- Folienverbrauch pro Palette gemäß dem freigegebenen Muster.
Erfassen Sie Kilogramm oder Pfund Folie pro einwandfreier Palette, nicht nur gekaufte Rollen. Diese Kennzahl erfasst Änderungen bei Kern, Dicke, Rollenlänge und Abfall.
Dehn-, Klebe-, Reiß- und Durchstoßverhalten
Dehnung ist keine einzelne Leistungskennzahl. Streckgrenze, Bruchdehnung, Rückstellung, Spannungsrückhalt und Kraft-Dehnungs-Verhalten können die Anwendung beeinflussen.
Klebrigkeit hält benachbarte Lagen zusammen und hält das Folienende kontrolliert. Einseitig klebende oder Gleitkonstruktionen können nützlich sein, wenn das Verkleben von Palette zu Palette ein Problem darstellt. Bestätigen Sie, welche Seite klebt und wie die Rolle geladen werden muss.
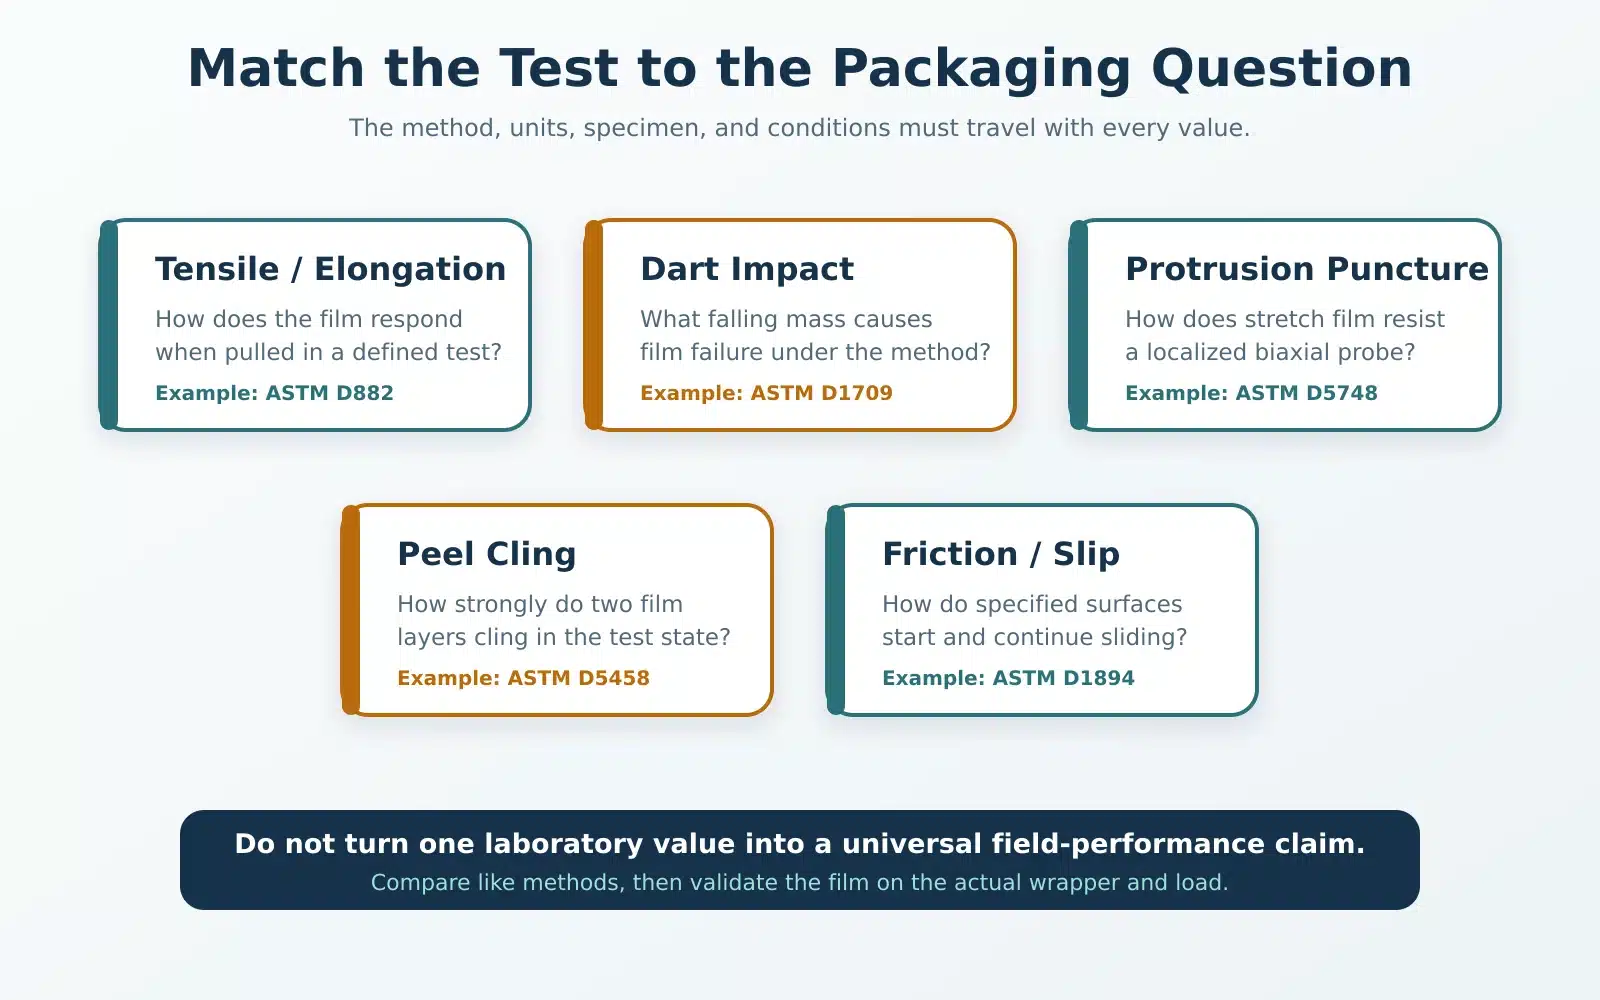
Reiß- und Durchstoßverhalten beschreiben unterschiedliche Ereignisse. Eine hervorstehende Kartonkante erzeugt eine lokalisierte zweiachsige Spannung. Eine Kerbe an der Rollenkante kann sich als Riss ausbreiten. Der Fallbolzenversuch ist eine weitere Methode. ASTM D5748 befasst sich speziell mit Durchstoßfestigkeit Durchstoßfestigkeit von Stretchfolie, während ASTM D1709 die Schlagfestigkeit von Kunststofffolie mittels frei fallendem Fallbolzen abdeckt. Vergleichen Sie Werte nur, wenn Methoden, Probenvorbereitung, Dicke, Einheiten und Bedingungen kompatibel sind.
Optische und Spezialeigenschaften
Klarheit und geringe Trübung helfen Bedienern, Produkte zu prüfen und Etiketten durch die Umwicklung zu scannen. Tönung oder Opazität können Identifikation oder Verdeckung unterstützen. Diese Eigenschaften dürfen die Etikettenscanbarkeit, Sicherheitskennzeichnungen oder Prüfanforderungen nicht beeinträchtigen.
Weitere Optionen umfassen UV-Stabilisierung, antistatisches Verhalten, Belüftung, VCI-Chemie, Farbe und Gleitverhalten der Außenfläche. Behandeln Sie jede Option als qualifiziertes Produktattribut. Fordern Sie Prüfmethode, Zielwert, Einsatzbedingungen, Haltbarkeit und etwaige Einschränkungen an, anstatt eine allgemeine Kennzeichnung zu akzeptieren.
Stretchfolienarten und Anwendungsformate
Stretchfolie wird häufig nach Extrusionsverfahren und Anwendungsformat klassifiziert. Diese Klassifizierungen sind nützliche Ausgangspunkte, keine endgültigen Leistungsbewertungen.
Guss- vs. Blas-Stretchfolie
Bei der Blasfolienextrusion tritt geschmolzenes Polymer durch eine ringförmige Düse, bildet einen Schlauch oder eine Blase und wird vor dem Zusammenlegen und Aufwickeln durch Luft gekühlt. Bei der Gussfolienextrusion verlässt eine flache Bahn eine lineare Düse und wird auf wassergekühlten Kühlwalzen schnell abgekühlt.
Schnelle Gusskühlung unterstützt oft hohe Klarheit, leises Abwickeln und gleichmäßige Dicke. Blasverfahren werden üblicherweise mit Zähigkeit und Durchstoßtoleranz assoziiert, mit unterschiedlichen optischen und Abwickeleigenschaften. Moderne Mehrschichtformulierungen verwischen einfache Regeln, daher sollten “Guss” oder “Blas” allein nicht als Ersatz für Leistungsfähigkeit verwendet werden.
Verwenden Sie die Prozesskennzeichnung, um Kandidaten einzugrenzen, und vergleichen Sie dann die relevanten Eigenschaften und Belastungsergebnisse. Eine Gussfolie kann die beste Wahl für eine klare Hochgeschwindigkeits-Kartonverpackung sein; eine Blasfolie kann für abrasive oder unregelmäßige Lasten geeignet sein. Beide Schlussfolgerungen müssen mit dem Kandidatenmaterial und dem tatsächlichen Wickler verifiziert werden.
Hand-, Maschinen- und vorgereckte Folie
Handfolie ist für die manuelle Anwendung ausgelegt, üblicherweise in leichteren Rollen, die in einen Spender passen. Sie ist nützlich für geringe Mengen, wechselnde Standorte, Reparaturarbeiten und Lasten, die keine Maschine erreichen können. Bedienerabhängige Schwankungen, Ergonomie und gemessene Dehnung sollten bei wachsendem Volumen überprüft werden.
Maschinenfolie ist für motorisierte Wickler ausgelegt. Die Folie muss zum Schlitten, roll dimensions, zur Geschwindigkeit, zum Vorrecksystem und zum Kraftregelbereich passen. Ein Maschinenrezept kann die Wiederholbarkeit verbessern, aber ein Folienwechsel ohne erneute Validierung kann Kraft, Bahnbreite, Bruchrate und Ausbeute verändern.
Vorgereckte Handfolie wurde bereits verlängert und neu aufgewickelt. Sie kann die erforderliche Zugkraft beim manuellen Wickeln reduzieren und die aufgebrachte Spannung gleichmäßiger machen, obwohl die endgültige Fixierung weiterhin vom Muster und der Last abhängt.
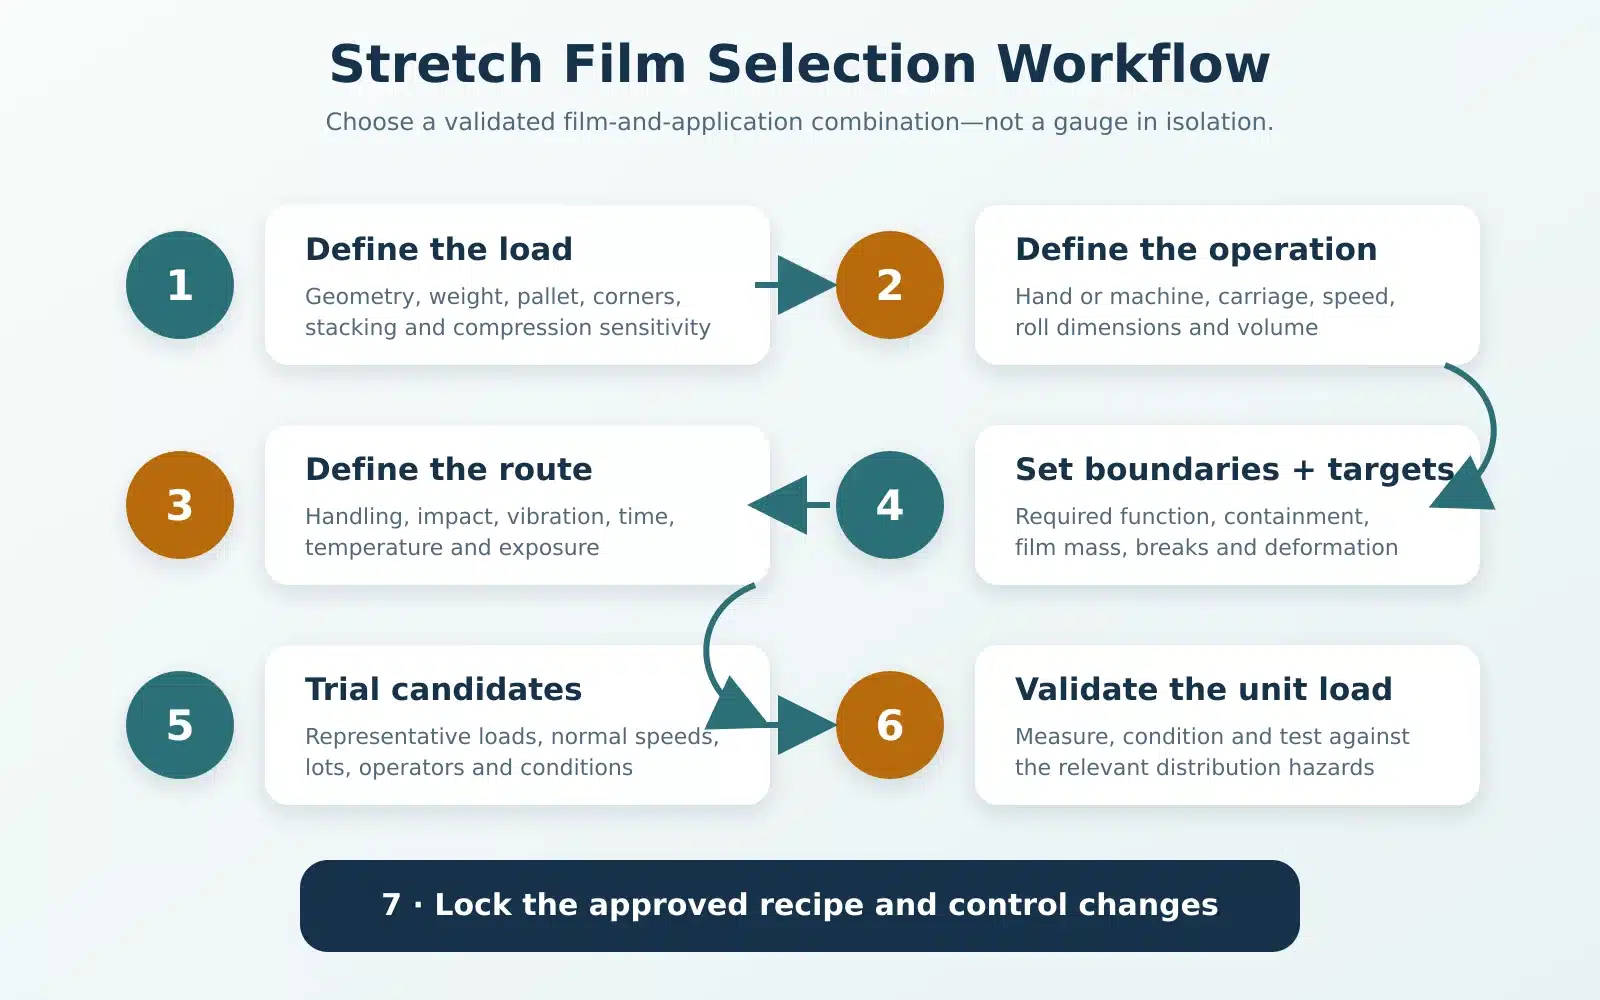
So wählen Sie Stretchfolie für eine Last aus
Die Auswahl funktioniert am besten als kontrollierte Entscheidung und nicht als einfache Tabelle.
Verwenden Sie diese Reihenfolge:
- Definieren Sie die Last. Erfassen Sie Palettenabmessungen, Höhe, Gewicht, Schwerpunkt, Stapelmuster, Kartonfestigkeit, Überhang, Lücken und Durchstoßpunkte.
- Definieren Sie den Betrieb. Erfassen Sie Hand- oder Maschinenanwendung, Wicklermodell, Schlittenverhältnis oder -bereich, Geschwindigkeit, Folienbreite, Kern, Schichtvolumen und Umstellungsbeschränkungen.
- Definieren Sie die Transportroute. Notieren Sie Handhabungsereignisse, Komplettladungs- oder Teilladungstransport, Vibrationen, Stöße, Temperatur, Luftfeuchtigkeit, Verweilzeit und Außenexposition.
- Definieren Sie die Schutzgrenzen. Entscheiden Sie, ob die Folie für Fixierung, Staubreduzierung, Verdeckung, Luftstrom, UV-Exposition, Korrosionsschutz oder eine andere festgelegte Funktion bestimmt ist.
- Legen Sie messbare Ziele fest. Etablieren Sie Fixierungsmesswerte, Foliengewicht pro Palette, Bruchratengrenze, Akzeptanz des Folienendes, Lastdeformationsgrenze und Verteilungstestkriterien.
- Testen Sie qualifizierte Kandidaten. Führen Sie ausreichend repräsentative Lasten durch, um normale Schwankungen zu erfassen.
- Legen Sie das Rezept fest. Dokumentieren Sie Foliencode, Charge, Wicklereinstellungen, Wickelmuster, Prüfpunkte und Änderungskontrollregeln.
Vermeiden Sie die Wahl der Dicke allein anhand des Lastgewichts. Eine schwere, gleichmäßig gestapelte starre Last kann weniger Durchstoßpunkte aufweisen als eine leichtere gemischte Last. Eine dünne Hochleistungsfolie kann eine dickere Allzweckfolie auf einem System übertreffen und auf einem anderen versagen. Die Kaufeinheit ist eine Rolle; die technische Einheit ist eine validierte Folien-Anwendungs-Kombination.
Anwendungskontrolle und Validierung
Ein Produktionsstandard sollte festlegen, was der Bediener einstellt, was der Prozess misst und was Maßnahmen auslöst. Mindestens sollten Folienidentität, Wickler, Schlitteneinstellung, Kraft-auf-Last-Einstellung, Rotations- und Schlittengeschwindigkeiten, untere und obere Wicklungen, Überlappungsmuster, Palettenbefestigungsmethode, Foliengewicht pro Last und Fixierungsmesswerte erfasst werden.
Validieren Sie Folie, Maschine, Last und Verteilungszyklus gemeinsam
Beginnen Sie mit einer repräsentativen Palette, nicht mit einer idealen Präsentationslast. Messen Sie die fertige Palette an definierten Stellen und prüfen Sie auf lose Zonen, gequetschte Kartons, freiliegende Ecken, schlechte Folienenden, Bahnrisse oder unvollständige Palettenbefestigung. Wiederholen Sie dies über normale Chargen, Bediener, Schichten und Geschwindigkeiten.
Testen Sie dann die vollständige Einheit gegen relevante Gefahren. ASTM D5414 wird verwendet, um stretch-umwickelte Lasten unter Labor-Horizontalstoß zu vergleichen; sein Geltungsbereich weist darauf hin, dass keine direkte universelle Korrelation zur Feldleistung nachgewiesen wurde. ASTM D6055 befasst sich mit mechanischer Handhabung von unitisierten Lasten, während ASTM D6179 sich mit rauer Handhabung befasst. ISTA 3E ist ein allgemeines Simulationsverfahren für ähnliche verpackte Produkte in unitisierten Komplettladungssendungen und bewertet Verpackung und Produkt gemeinsam.
Wählen Sie ein Protokoll, das die reale Route repräsentiert. Feuchtigkeit, Druck, ungewöhnliche Handhabung, extreme Temperaturen oder eine andere Vertriebsart können zusätzliche Konditionierung oder einen anderen Test erfordern. EUMOS 40509 befasst sich mit der dynamischen Lastunitätssteifigkeit auf einem Beschleunigungsprüfstand; es ist ein Laststabilitätsrahmen, keine eigenständige Folienspezifikation.
Überwachen Sie nach der Freigabe Abweichungen. Revalidieren Sie bei Änderung von Folienqualität, Dicke, Lieferant, Rollengeometrie, Wickler, Schlitten, Palette, Verpackung, Stapelmuster, Ladehöhe, Route oder Zielvorgabe. Ein geringeres Foliengewicht ist nur dann eine Verbesserung, wenn die vollständigen des Recyclers oder Programms weiterhin erfüllt bleiben.
Materialreduzierung, Recycling und Anspruchsgrenzen
Materialreduzierung sollte mit einer stabilen Ausgangsbasis beginnen. Wiegen Sie aufgebrachte Folie auf repräsentativen Paletten, messen Sie das aktuelle Fixierungsprofil, dokumentieren Sie Schäden und Brüche, und ändern Sie dann jeweils eine kontrollierte Variable. Eine Dickenreduzierung ohne Aufrechterhaltung des Zielwerts kann Umwelt- und Finanzkosten lediglich in Produktverluste verlagern.
Die Abfallhierarchie der US-Umweltbehörde EPA stellt Quellenreduzierung vor Recycling. In einem Stretchwickelbetrieb unterstützt dies die Reduzierung unnötiger Folie, wenn die Verpackungsfunktion erhalten bleibt. Praktische Maßnahmen umfassen die Verbesserung der Lastvorbereitung, die Reparatur verschlissener Vorreckkomponenten, die Kontrolle von Wickelmustern, die Auswahl einer Folie mit geeignetem Betriebsfenster und die Vermeidung vermeidbaren Anlauf-, End- und Bruchabfalls.
Recycling erfordert mehr als nur ein Polyethylen-Etikett. Sammelprogramme variieren. Folie muss im Allgemeinen sauber, trocken und frei von inkompatiblen Materialien sein; lose Folie kann Probleme in kommunalen Materialrückgewinnungsanlagen verursachen. Die gewerbliche Hinterhaus-Sammlung kann sich von der Abgabe in Verbrauchergeschäften unterscheiden. Bestätigen Sie die Annahme mit dem tatsächlichen lokalen Sammler oder Recycler.
Marketing-Sprache erfordert dieselbe Disziplin. Die FTC Green Guides besagen, dass Umweltaussagen wahrheitsgemäß, nicht irreführend und durch eine angemessene Grundlage gestützt sein sollten. Vermeiden Sie allgemeine Aussagen wie “umweltfreundlich” oder uneingeschränkt “100% recycelbar”. Geben Sie das Material, den vorgesehenen Sammelweg, relevante Vorbereitung, geografische Verfügbarkeit und die Belege für Recyclinganteil- oder Quellenreduzierungsansprüche an.
Häufig gestellte Fragen
Ist dickere Stretchfolie immer leistungsfähiger?
Nein. Dicke kann Material hinzufügen und einige Widerstandswerte verbessern, aber die endgültige Leistung hängt auch von der Formulierung, der Vorreckung, der Kraft, den Lagen, den Durchstoßpunkten und der Last ab. Vergleichen Sie qualifizierte Folien unter denselben gemessenen Anwendungs- und Verteilungsbedingungen.
Wie können Sie den Folienverbrauch pro Palette abschätzen?
Beginnen Sie mit dem Palettenumfang und der tatsächlichen Anzahl der Umdrehungen, berücksichtigen Sie dann Spiralverlauf, Überlappung, obere und untere Wicklungen, Palettenbefestigung und Folienenden. Passen Sie die Nennlänge anhand der gemessenen Vorreckung an – nicht nur anhand der Schlittenbeschriftung – und subtrahieren Sie Bruch- und Rüstabfall. Für eine zuverlässige Kostenkontrolle wiegen Sie die aufgebrachte Folie auf repräsentativen einwandfreien Paletten und verwenden Sie diese gemessene Masse als Ausgangsbasis.
Kann Stretchfolie eine Ladung vor Regen schützen?
Sie kann die direkte Oberflächenexposition reduzieren, insbesondere mit einer geeigneten Abdeckfolie, aber eine normale Palettenwickelfolie ist keine versiegelte, wetterfeste Umhüllung. Wasser kann durch die Oberseite, Unterseite, Nähte, Einstiche oder Kondensation eindringen. Bei Außen- oder Regenexposition ist eine vollständige Verpackungskonstruktion mit angegebener Dauer und Validierung erforderlich.
Warum reißt Stretchfolie während der Anwendung?
Häufige Ursachen sind beschädigte Rollenkanten, scharfe Ladeecken, übermäßige Vorreckung oder Kraft, falsches Einfädeln der Folie, abgenutzte Walzen, schlechte Ausrichtung, hohe Beschleunigung, Verunreinigungen, kalte Folie oder eine Qualität, die nicht über die erforderliche Durchstoßreserve verfügt. Ändern Sie jeweils eine Variable und notieren Sie, ob der Riss der Rolle, einer Palettenposition oder einem Maschinenzyklus folgt.
Wie sollten unbenutzte Stretchfolienrollen gelagert werden?
Befolgen Sie das Datenblatt des Folienlieferanten. Übliche Maßnahmen umfassen die Lagerung der Rollen in der Originalverpackung an einem sauberen, trockenen, belüfteten Ort; Schutz vor direkter Sonneneinstrahlung, Hitze, Flammen, Lösungsmitteln, Feuchtigkeit und Stößen; sowie das Konditionieren kalter Rollen vor der Verwendung. Haltbarkeit und Temperaturgrenzen sind produktspezifisch.
Welche Informationen sollte eine Stretchfolien-Anfrage (RFQ) enthalten?
Enthalten Sie Folientyp oder Leistungsziel, Dicke in Mikrometer oder Mil, Breite, Nennlänge, Nettogewicht der Folie, Kerndimensionen, Rollenorientierung, Klebeseite, Hand- oder Maschinenanwendung, Wicklermodell und Wagenbereich, Palettenabmessungen, Lastgewicht und -geometrie, Durchstoßpunkte, Route und Umgebung, Ziel-Rückhaltekraft, Foliengewicht pro Palette, Bruchratengrenze, Prüfmethoden, Toleranzen, Kennzeichnung, Verpackung, Musterchargenmenge und Anforderungen an Änderungsmitteilungen.
Eine starke RFQ fordert den Lieferanten auf, zur Erreichung eines validierten Ladeergebnisses beizutragen, nicht nur eine alte Stärke zu matchen. Wenn Sie Anbieter vergleichen, stellen Sie repräsentative Last- und Ausrüstungsdaten bereit und vereinbaren Sie die Versuchs- und Abnahmemethode vor Produktionsaufträgen.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German