
POF ist in der Regel die stärkere erste Wahl für vielseitige Einzelhandels-Schrumpfverpackungen, insbesondere wenn Zähigkeit, ein flexibles Gefühl, breite Anwendungsabdeckung oder dokumentierte Lebensmittelkontakt-Nutzung von Bedeutung sind. PVC kann weiterhin für ausgewählte Nicht-Lebensmittelverpackungen in Betracht gezogen werden, wenn dessen Erscheinungsbild, bestehende Linienkonfiguration und Einkaufspreis zum Projekt passen. Keiner der beiden Akronyme garantiert Leistung, Konformität oder Recyclingfähigkeit. Die vertretbare Wahl ergibt sich aus dem Vergleich exakter Folienqualitäten auf demselben Produkt und derselben Maschine, gefolgt von der Bewertung der Siegelqualität, Schrumpfkraft, des Erscheinungsbildes, des Durchsatzes, des Ausschusses und der Gesamtkosten pro akzeptierter Verpackung.
POF vs. PVC-Schrumpffolie: Die Kurzantwort
Für den Lebensmittelkontakt in den USA ist die eCFR zu prüfen. Polymerbestimmungen bevor Sie eine Aussage zur fertigen Folie genehmigen.
Für den US-amerikanischen Lebensmittelkontakt Kontext: Prüfen Sie die eCFR-Polymerbestimmungen, bevor Sie eine Aussage zu einer fertigen Folie freigeben.
Wählen Sie POF als ersten Versuchskandidaten, wenn die Verpackung eine nachgiebige, flexible Folie, gute Durchstoßfestigkeit, klare Einzelhandelspräsentation oder eine Lieferantenerklärung für eine definierte Lebensmittelkontakt-Nutzung benötigt. Viele handelsübliche POF-Qualitäten sind auf diese Prioritäten ausgelegt, wobei das genaue Ergebnis weiterhin von Aufbau, Dicke, Orientierung, Additiven und Verarbeitung abhängt.
PVC sollte nur dann in der Kandidatenmenge verbleiben, wenn der Zielmarkt und die vorgesehene Verwendung dies zulassen, das Verpackungsmaterial von seiner spezifischen Haptik und seinem Schrumpfverhalten profitiert und die Linie über geeignete Verarbeitungs- und Arbeitsplatzschutzmaßnahmen verfügt. Ein niedrigerer Rollenpreis allein ist nicht ausreichend. Der Vergleich.
Was POF- und PVC-Schrumpffolien tatsächlich sind
POF ist eine Folienkategorie, keine einzelne Rezeptur
POF bedeutet Polyolefin-Schrumpf Folie. In der kommerziellen Verpackungstechnik, kann der Begriff verschiedene orientierte, einschichtige oder mehrschichtige Konstruktionen aus polyolefinbasierten Harzen umfassen. Lieferanten können Harzmischungen, Schichtfunktionen, Vernetzung, Gleitmittel, Antiblockmittel, Antibeschlagmittel, Siegelverhalten, Perforation und Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern ändern, um verschiedene Maschinen und Verpackungen zu bedienen.
Fordern Sie mehr als “POF” in einem Angebot an. Der Konstruktionsnachweis sollte Folgendes identifizieren:
- das Polymer und die Schicht- beschreibung, die der Lieferant offenlegen darf;
- ob die Folie einseitig gewickelt oder mittig gefalzt ist und wie sie orientiert ist;
- Nenndicke, Toleranz, Breite, Rollenlänge, Kern und maximaler Rollendurchmesser;
- Siegel-, Schrumpf-, optische, Reibungs-, und mechanische Daten mit Methoden und Bedingungen; sowie
- alle Lebensmittelkontakt-, Recycling- oder sonstigen Angaben mit deren Markt- und Nutzungsbeschränkungen.
Diese Details bestimmen, ob zwei POF-Angebote technisch vergleichbar sind. Eine für eine vernetzte oder Spezialqualität angegebene Eigenschaft sollte nicht auf eine andere Qualität übertragen werden, nur weil beide als POF bezeichnet werden.
Die Leistung von PVC hängt ebenfalls von der Formulierung ab
PVC-Schrumpf Folie basiert auf Polyvinylchlorid, aber der Polymername definiert dennoch nicht die fertige Folie. Harzauswahl, Stabilisatoren, Weichmacher oder andere Modifikatoren, sofern verwendet, Orientierung, Dicke, Wie Herstellung und Schichtaufbau die Folieneigenschaften verändern, und die Verarbeitungshistorie beeinflussen alle das Schrumpfverhalten, die Haptik, die Siegelfähigkeit, die Lagerstabilität und den regulatorischen Status.
Dieselbe Nachweisdisziplin gilt.
POF vs. PVC-Schrumpffolie: Direkter Vergleich
Diese Tabelle fasst gängige Markttendenzen für das erste Screening zusammen. Sie ist keine Spezifikation und sollte Daten für die exakt zu vergleichenden Folien nicht außer Kraft setzen.
| Entscheidungsdimension | POF Schrumpffolie | PVC-Schrumpffolie | Was zu überprüfen ist |
|---|---|---|---|
| Endgefühl | Oft flexibel und federnd nach dem Schrumpfen | Oft knackiger oder steifer nach dem Schrumpfen | Gefühl der konditionierten Verpackung bei Lagertemperatur |
| Zähigkeit | Viele Qualitäten sind für Durchstoßfestigkeit und Reißfestigkeit | Kann eine feste, saubere Verpackung ergeben, ist aber bei manchen Geometrien möglicherweise weniger nachgiebig | Durchstoß-, Weiterreiß- und Verteilungsversuch erfordert. |
| Schrumpfverhalten | Viele Typen sind für ausgeglichenes Schrumpfen und ein nutzbares Verarbeitungsfenster ausgelegt | Kann eine enge Passform erzeugen; das Ansprechverhalten kann empfindlicher auf den Typ und das Wärmeprofil reagieren | MD/TD-Schrumpfkurve und Schrumpfspannung bei angegebenen Temperaturen |
| Optik | Häufig für klare, glänzende Einzelhandelsverpackungen ausgewählt | Ebenfalls zu einer klaren, glänzenden Präsentation fähig | Trübung, Glanz, Falten, Durchbrennen und Verzug auf der tatsächlichen Verpackung |
| Siegeln und Laufverhalten | Einstellungen hängen vom Typ ab; Perforation kann erforderlich sein, um eingeschlossene Luft abzulassen | Erfordert ein eigenes Siegel- und Schrumpftunnel-Fenster und sollte nicht außerhalb der Lieferantengrenzen betrieben werden | Siegelintegrität, Verweilzeit, Tunnelzonen, Luftstrom, Geschwindigkeit und Folienzuführung |
| Produktempfindlichkeit | POF-Typen mit geringerer Kraft können für empfindliche Produkte verfügbar sein | Ein Typ mit hoher Kraft kann empfindliche Verpackungen verformen, wenn der Prozess nicht kontrolliert wird | Schrumpfspannung und Maßänderung des Produkts |
Wichtig POF und PVC sind.
Schrumpfverhalten, Optik und Verpackungsschutz
Schrumpfprozentsatz ist nicht gleich Schrumpfkraft
Der Schrumpfprozentsatz beschreibt die Dimensionsänderung unter definierten Bedingungen. Die Schrumpfkraft oder das Schrumpfverhalten spannung beschreibt die Kraft, die die rückstellende Folie ausüben kann. Eine Folie kann eine erhebliche freie Schrumpfung aufweisen, aber eine andere Belastung auf ein Tablett, einen Karton, ein Bündel oder ein empfindliches Produkt ausüben als eine andere Folie mit einem ähnlichen Schrumpfprozentsatz.
ASTM D2732 bietet eine Methode zur Messung der ungehinderten linearen Schrumpfung von Folien bei angegebenen Probentemperaturen. ASTM D2838 befasst sich mit Schrumpfspannung und Orientierungsfreisetzungsspannung. Diese Methoden beantworten unterschiedliche Fragen, daher sind ihre Werte nicht austauschbar. Ein Vergleich sollte mindestens Folgendes angeben:
- Prüfmethode und Ausgabe;
- Folientyp und -dicke;
- Probenkonditionierung;
- Prüftemperatur und Einwirkzeit;
- Maschinenrichtung und Querrichtung; und
- ob der angegebene Wert freie Schrumpfung, zurückgehaltene Kraft oder eine andere Lieferantenmethode ist.
Verwenden Sie die resultierenden Kurven, um eine Prozessfenster, zu definieren, nicht nur einen attraktiven Datenpunkt. Bei einem fragilen Karton oder dünnen Tablett können Schrumpfspannung und Produktverformung wichtiger sein als der maximale Schrumpf. Bei einer unregelmäßigen Verpackung können die Rückstellung über Ecken und Restfalten dominieren.
Klarheit, Glanz, Zähigkeit und Haptik
Beide Folienfamilien können dies leisten.
Mechanische Vergleiche erfordern dieselbe Sorgfalt. ASTM D882 kann für Zugfestigkeitseigenschaften dünner Kunststofffolien verwendet werden, aber Probengeometrie, Richtung, Dehnungsrate, Dicke und Versagensart beeinflussen das Ergebnis. Durchstoß- und Weiterreißprüfungen benötigen ebenfalls abgestimmte Methoden. Eine hohe Lieferanten- Durchstoßfestigkeit beschreibung ist.
Die nützlichsten Endkontrollen sind auf Verpackungsebene: Versagen an scharfen Ecken, Siegelriss, Abscheuern, Abrieb, Produktbewegung, Verformung und Beschädigung nach der vereinbarten Lagerungs- und Vertriebssimulation.
Wichtig: Behandeln Sie optische und mechanische Ergebnisse nur dann als vergleichbar, wenn Folientyp, Dicke, Richtung, Konditionierung, Probe und Prüfmethode übereinstimmen.
Siegeln, Ausrüstung und Betriebsbedingungen
Warum ein Materialwechsel kein einfacher Austausch ist
POF und PVC können laufen.
Perforation ist eine weitere Systemvariable. Die Luft benötigt einen kontrollierten Austrittsweg, während die Folie zurückkehrt. Zu wenig Belüftung kann Ballons oder unebene Oberflächen hinterlassen; übermäßige oder schlecht platzierte Perforation kann die Verpackung schwächen oder Löcher optisch hervortreten lassen. Die Packungsabmessungen, die Folienbreite, die Siegelposition und die Tunnelströmung bestimmen, was benötigt wird.
Starteinstellungen des Lieferanten können die Inbetriebnahme verkürzen, sind aber keine garantierten Produktionseinstellungen. Verwenden Sie sie, um einen kontrollierten Versuch zu beginnen, und passen Sie dann jeweils eine Variable innerhalb der Grenzen von Ausrüstung und Folie an. Dokumentieren Sie Änderungen, sodass das endgültige Fenster von einer anderen Schicht reproduziert werden kann.
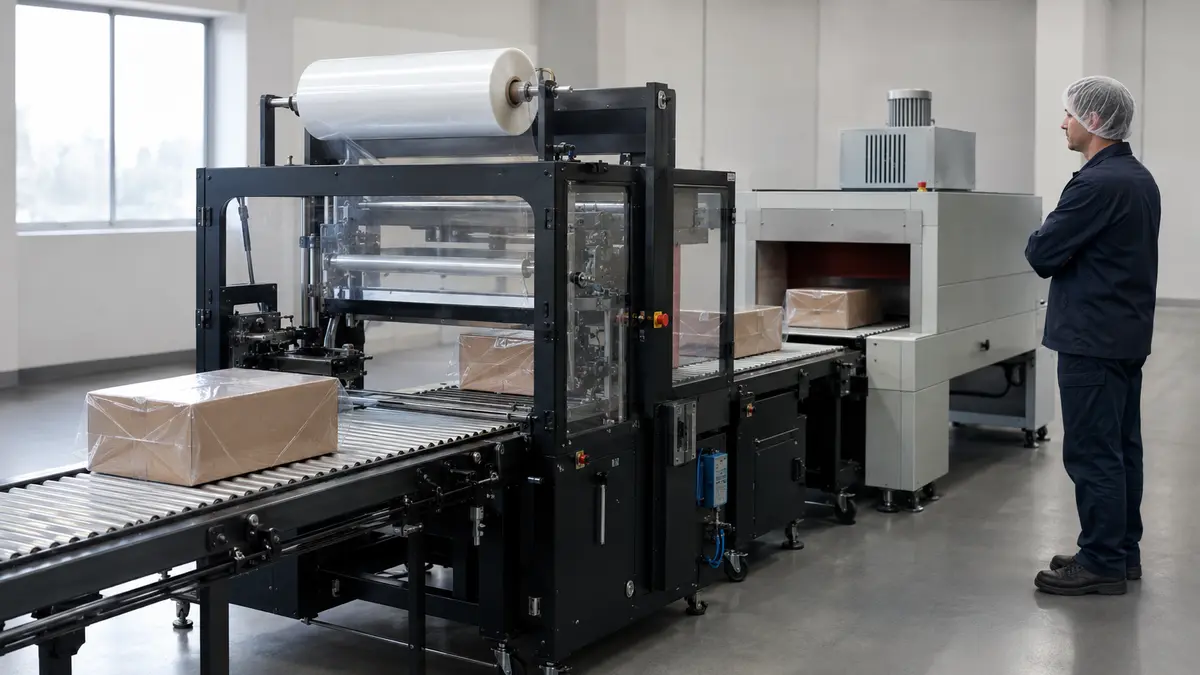
Was während eines Linienversuchs zu dokumentieren ist
- Identifizieren Sie die Maschine, die Siegelgerätekonfiguration, das Tunnellayout, den Wartungszustand und den Status der Messinstrumente.
- Dokumentieren Sie den Folienlieferanten, Typ, Charge, Dicke, Breite, Rollenformat, Alter und Konditionierungszeit.
- Legen Sie das Produkt, die Packungsabmessungen, die Ausrichtung, den Abstand und alle Tablett- oder Kartonkomponenten fest.
- Protokollieren Sie die Siegeltemperatur oder Controller-Einstellung, Verweilzeit, Druck (wo verfügbar), Tunnelzonen, Fördergeschwindigkeit, Luftströmungs- oder Klappenpositionen und Perforation.
- Trennen Sie Aufwärm- und Einstellpackungen von Proben, die nach der Stabilisierung des Prozesses entnommen wurden.
- Zählen Sie akzeptierte Packungen, offene Siegel, Durchbrenner, Falten, Hundeohren, Verformungen, Einstiche, Nacharbeit, Ausschuss und Stillstände über einen definierten Lauf.
- Überprüfen Sie die Packung nach der vereinbarten Lagerungs- und Handhabungszeit erneut, anstatt sie nur am Tunnelausgang zu beurteilen.
Wenn die Bahnführung Teil des Problems ist, kann eine Reibungskoeffizientenmethode wie ASTM D1894 die Untersuchung unterstützen, vorausgesetzt, die Kontaktflächen, Temperatur, Konditionierung und Testkonfiguration werden dokumentiert. Das Laborergebnis allein beweist keine Maschinenleistung.
Anwendungseignung: Wo jede Folie funktionieren kann
Wenn POF der stärkere Kandidat ist
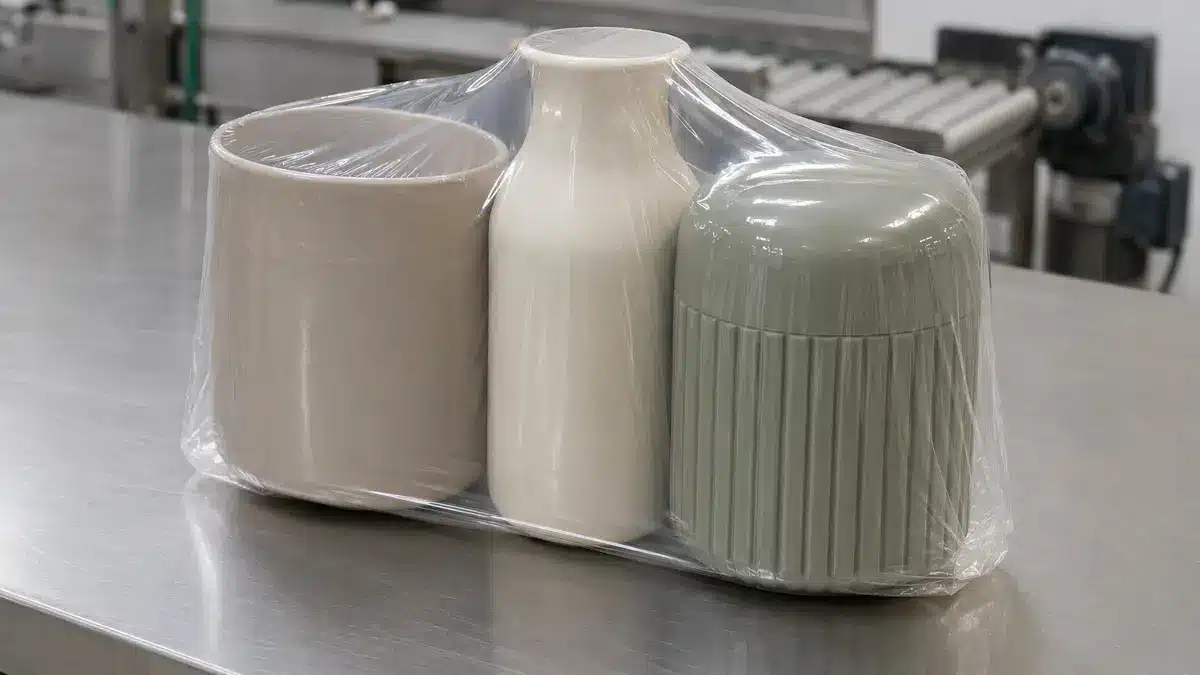
POF wird üblicherweise in die engere Wahl gezogen für.
Typische Screening-Situationen umfassen:
- unregelmäßige oder gemischtgeometrische Konsumgüter, bei denen die Folie um Ecken zurückkehren muss;
- bedruckte Kartons, Bücher, Schreibwaren, Spiele und Haushaltsprodukte, die eine klare Präsentation benötigen;
- empfindliche Packungen, die von einem verifizierten Typ mit geringerer Kraft profitieren können;
- Mehrartikel-Einzelhandelspackungen, die Zähigkeit ohne eine schwere Transportfolie benötigen; und
- lebensmittelbezogene Anwendungen, wenn die genaue Folie eine Dokumentation für das beabsichtigte Lebensmittel, die Temperatur, die Kontaktzeit und den Markt mitführt.
Dies sind Ausgangspunkte, keine Freigaben. Scharfe Kanten können weiterhin Eckenschutz oder eine andere Dicke erfordern. Schwere Getränkebündel und Transportlasten können eine andere Schrumpffolienkategorie erfordern, wie z. B. PE-Bündelfolie, die außerhalb dieses Vergleichs liegt.
Wann PVC noch in Betracht gezogen werden kann
PVC kann ein Kandidat für eine definierte Nicht-Lebensmittelanwendung bleiben, wenn eine bestehende Linie und Verpackung bereits validiert sind, ein klares Einzelhandelsfinish gewünscht wird, lokale Vorschriften und Kundenrichtlinien das Material zulassen und.
| Szenario | Erster Kandidat | Vor Freigabe verifizieren | Grenze |
|---|---|---|---|
| Unregelmäßige Einzelhandelspackung mit Stanzrisiko | POF | Eckintegrität, Siegelriss, Falten, Vertriebsschäden | Typ und Dicke entscheiden über das Ergebnis |
| Empfindlicher Karton oder Tablett | POF-Typ mit niedriger Kraft | Schrumpfspannung, Abmessungen, Plattenverformung | “POF” allein bedeutet nicht niedrige Kraft |
| Etablierte kostenempfindliche Nicht-Lebensmittelpackung | PVC- und POF-A/B-Versuch | Gesamtkosten, Aussehen, Marktpolitik, Kontrollen | Bestehende Nutzung beweist keine zukünftige Marktakzeptanz |
| Direkte oder vorhersehbare Lebensmittelkontakt | Nur dokumentierte Note | Erklärung, Rechtsgrundlage, Migrations- und Verwendungsgrenzen | Keine Materialfamilien-Abkürzung |
Die nützliche Frage ist nicht “Wofür wird PVC normalerweise verwendet?”, sondern “Erfüllt diese exakte PVC-Konstruktion die beabsichtigte Verpackung, den Markt, die Linie und die Risikokontrollen besser als die exakte POF-Alternative?”
Lebensmittelkontakt, Arbeitssicherheit und regulatorische Angaben
Lebensmittelkontakt muss für die exakte Folie und Verwendung nachgewiesen werden
POF ist nicht automatisch “FDA-zugelassen”, und PVC ist nicht automatisch für jede lebensmittelbezogene Verpackungssituation verboten. In den USA basiert die Konformität auf den einschlägigen Genehmigungen im Code of Federal Regulations, Lebensmittelkontaktmitteilungen oder einer anderen gültigen Grundlage für die tatsächlichen Stoffe und Verwendungsbedingungen. In der Europäischen Union werden Kunststoffmaterialien mit Lebensmittelkontakt gemäß der Rahmenverordnung (EU) Nr. 10/2011, den Regeln der guten Herstellungspraxis und den geltenden Änderungen bewertet.
Fordern Sie für beide Folien Dokumente an, die Folgendes identifizieren:
- die exakte Note und den Herstellungsstandort;
- die beabsichtigten Lebensmittelarten und ob der Kontakt direkt, indirekt oder durch eine funktionelle Barriere getrennt ist;
- maximale Kontakttemperatur und -zeit;
- geltende Beschränkungen und spezifische Migrationsgrenzen;
- die Konformitätserklärung und gegebenenfalls die unterstützenden Migrations- oder Berechnungsgrundlagen; und
- Behandlung von Druckfarben, Klebstoffen, Beschichtungen, recycelter Anteil, und anderen Komponenten der fertigen Verpackung.
Eine Harzbescheinigung, ein Lieferantenlogo, ein Website-Text oder ein Dokument für eine ähnliche Note reichen nicht aus. Die Konformität für eine Struktur oder Bedingung kann nicht auf jede Folie übertragen werden, die unter derselben Materialfamilie verkauft wird.
Heizung und Belüftung erfordern eine prozessspezifische Überprüfung
Alle beheizten Polymerprozesse sollten innerhalb der Lieferanten- und Anlagengrenzen bleiben und im Rahmen des Arbeitssicherheitsprogramms des Standorts bewertet werden. Rezeptur, Temperatur, Verweilzeit, Verunreinigung, Wartung, Belüftung und abnormale Ereignisse beeinflussen Emissionen.
Die technische Anleitung der OSHA identifiziert Chlorwasserstoff als ein thermisches Zersetzungsprodukt, das mit PVC verbunden ist. Diese Tatsache unterstützt die Aufmerksamkeit auf Überhitzung und Störungsbedingungen; sie beweist keine bestimmte Exposition während des Normalbetriebs. Überprüfen Sie die Sicherheitsdaten der exakten Folie, die Geräteanweisungen, die lokalen Expositionsanforderungen, die Belüftungsauslegung und die Reaktion auf abnormale Bedingungen. Ein geringer Geruch oder eine Beschreibung des Lieferanten als “sauber laufend” für eine POF-Note sollte nicht verwendet werden, um diese Überprüfung zu umgehen.
Warnung: Anhaltender Rauch, Verfärbung, Ablagerungen, starker Geruch oder verbrannte Folie ist eine Prozessabweichung. Stoppen Sie den Vorgang und untersuchen Sie die Folie, die Einstellungen, den Gerätezustand, die Verunreinigung und die Belüftung gemäß dem Sicherheitsverfahren des Standorts.
Nachhaltigkeit und Lebenszyklusende
Harzfamilie beweist keine Recyclingfähigkeit
Recyclingfähig ist eine Aussage, die über die Polymerchemie hinausgeht. Sie hängt auch von Sammelzugang, Sortierung, Ballenspezifikationen, Foliengröße und -farbe, Additiven, Beschichtungen, Etiketten, Kontamination und davon ab, ob ein Endmarkt das zurückgewonnene Material nutzen kann. Einige POF-Qualitäten können in bestimmten Folienrückgewinnungsprogrammen akzeptiert werden, aber das kann nicht auf jede POF-Folie oder verallgemeinert werden.
Die FTC Green Guides betonen die Untermauerung und Qualifizierung von Umweltmarketingaussagen. In der EU konzentriert sich die aktuelle Verpackungspolitik ebenfalls auf Abfallvermeidung und Recyclingfähigkeit im großen Maßstab. Fragen Sie bei einer B2B-Entscheidung den Anspruchsinhaber, Folgendes zu definieren:
- die exakte abgedeckte fertige Verpackung;
- den Sammel- und Wiederaufbereitungsweg;
- die geografische Verfügbarkeit dieses Weges;
- das verwendete Design-for-Recycling-Protokoll und die Version;
- jede Vorqualifizierung durch Dritte und deren Einschränkungen; und
- welche Änderungen an Tinte, Etikett, Klebstoff, Perforation oder Packungsgröße das Ergebnis ungültig machen würden.
Ohne diese Nachweise verwenden Sie sachliche Materialbeschreibungen anstelle von allgemeinen Begriffen wie “umweltfreundlich”, “grün” oder “100% recycelbar”.”
Vergleichen Sie die fertige Verpackung, nicht ein einzelnes Etikett
Ein fairer Vergleich misst das Verpackungssystem, das pro akzeptierter Packung geliefert wird. Beziehen Sie Folienmasse, Dickentoleranz, Rollenausbeute, Prozessabfall, beschädigte Produkte, Sekundärkomponenten, Transportleistung und den tatsächlichen Lebenszyklusweg ein. Eine dünnere Folie, die mehr Ausschuss produziert, kann den Materialeinsatz nicht reduzieren. Eine schwerere Folie, die eine Schale überflüssig macht, kann das Gesamtergebnis verändern. Keine Schlussfolgerung sollte ohne Daten angenommen werden.
Führen Sie getrennte Aufzeichnungen für technische Recyclingfähigkeit, lokalen Sammelzugang, Recyclinganteil, biobasierten Anteil, Kompostierbarkeit und Kohlenstoff-Fußabdruck. Dies sind unterschiedliche Aussagen mit unterschiedlichen Nachweisen. Ein günstiges Ergebnis in einer Kategorie beweist keine andere.
Wichtig: Bewerten Sie POF und PVC nicht mit einem einzigen Umweltadjektiv. Definieren Sie die Funktionseinheit, die fertige Konstruktion, den Markt, den Rückgewinnungsweg und das Datum der Nachweise.
Kosten: Vergleichen Sie akzeptable Verpackungen, nicht Rollenpreise
Erstellen Sie ein Modell der Gesamtverpackungskosten
Der sinnvolle Nenner sind akzeptierte Packungen, nicht Kilogramm Folie oder Kaufpreis pro Rolle. Für einen definierten Produktionslauf:
Gesamtkosten pro akzeptierter Packung = (Folienkosten + direkte Arbeitskosten + Energie + geplante Ausfallzeiten + Ausschuss- und Nacharbeitskosten) ÷ akzeptierte Packungen
Definieren Sie jede Variable, bevor Sie Noten vergleichen. Die Folienkosten sollten die tatsächlich gelieferte Rolle und die nutzbare Ausbeute verwenden. Arbeits- und Energiekosten sollten dieselbe Produktionsgrenze abdecken. Akzeptierte Packungen sollten dieselben Kriterien für Aussehen, Versiegelung, Abmessungen, Handhabung und Konformität erfüllen. Diese Formel ist ein Entscheidungsmodell, keine Behauptung, dass eine Folie einen festen Prozentsatz einspart.
Beziehen Sie Ausfallzeiten, Ausschuss und Nacharbeit ein
Verfolgen Sie Kosten, die ein Rollenpreisvergleich übersieht:
- Rollenwechsel und Spleißverluste;
- Ausschuss durch Aufwärmen und Einstellanpassungen;
- Folienrisse, Bahnlaufstörungen, statische Probleme und Zufuhrstopps;
- offene Siegel, Durchbrennen, Falten, Hundeohren, Einstiche und verformte Produkte;
- Reinigung oder Wartung im Zusammenhang mit dem Lauf;
- Inspektion, Nacharbeit, Umpacken und Entsorgung; und
- kunden- oder distributionsseitige Ausfälle im Zusammenhang mit der Verpackung.
Vergleichen Sie die Noten erst, nachdem jeder Prozess ein stabiles, dokumentiertes Fenster erreicht hat. Andernfalls misst das Ergebnis möglicherweise die Vertrautheit des Bedieners mit der vorhandenen Folie und nicht die langfristige Wirtschaftlichkeit der Folie.
Wie man POF- oder PVC-Schrumpffolie spezifiziert und testet
Informationen für die Angebotsanfrage
Geben Sie Lieferanten denselben Input-Satz:
- Produktbeschreibung, Abmessungen, Masse, Kantengeometrie, Empfindlichkeit gegenüber Wärme und Druck sowie Packungsausrichtung;
- Packungskonfiguration, Siegelposition, erforderliche Belüftung, Präsentationserwartungen und Vertriebsbedingungen;
- Maschinentyp, Siegeldetails, Tunnelzonen, Öffnung, Luftstromsteuerung, Förderbereich, Linienzielgeschwindigkeit und Rollenbegrenzungen;
- angeforderte Material- und Schichtbeschreibung, Orientierung, Note, Dicke und Toleranz, Breite, Rollenformat, Länge, Kern und Rollendurchmesser;
- Schrumpfdaten in MD und TD bei angegebenen Temperaturen, Schrumpfspannungsdaten, Siegelfenstermethode, Optik, Reibung und relevante mechanische Tests;
- Zielmarkt für Lebensmittelkontakt und Bedingungen, falls zutreffend, plus erforderliche Erklärungen und unterstützende Dokumente;
- Umweltaussagen- oder Einzelhandelsrichtlinienanforderungen, mit dem genannten Protokoll und Markt; und
- Identifikation der Musterrolle, Chargenrückverfolgbarkeit, Erwartungen an die Änderungskontrolle und Anforderungen an das Analysezertifikat.
Fordern Sie Einheiten, Prüfmethoden, Ausgaben, Konditionierung und Toleranzen an. “Typische” Daten können die Versuchsplanung unterstützen, aber Einkaufsgrenzen sollten separat vereinbart werden.
Ein kontrollierter A/B-Versuch
- Fixieren Sie das Produkt, die Verpackungskonfiguration, des Recyclers oder Programms, den Maschinenzustand, die Bediener und die Messmethoden.
- Rollenidentität, Dicke, Breite, Konditionierung, Lagerhistorie und lieferantenempfohlene Grenzwerte für beide Kandidaten überprüfen.
- Lieferantenstarteinstellungen verwenden, dann jeweils eine Variable innerhalb der genehmigten Grenzwerte optimieren.
- Ausreichend Material laufen lassen, um thermische und mechanische Stabilität zu erreichen; Einrichtungsausschuss getrennt halten.
- In definierten Intervallen Proben nehmen und alle Einstellungen, Fehler, akzeptierte Ausgabe, Stopps, Ausschuss und Beobachtungen aufzeichnen.
- Packungen am Tunnelausgang und nach der vereinbarten Lagerungs-, Handhabungs- und Vertriebssimulation bewerten.
- Kosten pro akzeptierter Packung berechnen und repräsentative Proben, Einstellungen, Chargen-IDs und Ergebnisse zur Überprüfung aufbewahren.
Wird eine Einstellung für einen Kandidaten geändert, dokumentieren, warum, und dem anderen Kandidaten eine gleichwertige Optimierungsmöglichkeit geben. Ein fairer Versuch vergleicht das beste stabile Fenster, das für jede Qualität innerhalb der Projektbeschränkungen erreichbar ist.
Akzeptanzkriterien
Projektspezifische Grenzwerte vor dem Lauf festlegen. Kriterien können umfassen:
- durchgehende Siegel ohne Kanäle, Durchbrennen, Schwachstellen oder unbeabsichtigtes Ablösen;
- maximale Falten, Hundeohren, Ballons, Löcher oder versengte Bereiche;
- Produkt- und Kartonabmessungen nach dem Schrumpfen und Konditionieren;
- keine unzulässige Plattenwölbung, Tablettverformung, Kantenbeschädigung oder Kompression;
- vereinbarte Anforderungen an Trübung, Glanz, Präsentation, Barcode oder Druckverzerrung;
- Durchstoß-, Reiß-, Handhabungs-, Lagerungs- und Vertriebsleistung;
- minimale stabile Durchsatzrate und maximale Ausschuss-, Abfall-, Nacharbeits- und Stoppraten; und
- vollständige Einhaltung von Dokumentation zu Sicherheit, Rückverfolgbarkeit und Umweltaussagen.
Grenzwerte nicht von einer anderen Verpackung übernehmen, ohne zu bestätigen, dass deren Produkt, Geometrie, Folie, Methode, Markt und Risiko gleichwertig sind.
Häufig gestellte Fragen
Ist POF-Schrumpffolie immer lebensmittelecht?
Nein. Eine POF-Qualität kann nur dann für den Lebensmittelkontakt geeignet sein, wenn ihre genaue Zusammensetzung und der vorgesehene Verwendungszweck durch die Regeln des Zielmarkts gestützt werden. Lebensmitteltyp, direkter oder indirekter Kontakt, Temperatur, Zeit, Beschränkungen, Erklärung und zugrundeliegende Migrationsbasis prüfen.
Kann POF auf derselben Maschine wie PVC laufen?
Das hängt ab. Viele L-Siegelgeräte, Seitensiegelgeräte und Schrumpftunnel können Qualitäten beider Familien verarbeiten, aber Siegel-, Tunnel-, Luftstrom-, Geschwindigkeits-, Vorschub- und Perforationseinstellungen können sich ändern. Maschinengrenzen bestätigen und einen dokumentierten Umstellungsversuch durchführen.
Welche Folie hat bessere Klarheit?
Beide können eine klare, glänzende Verpackung erzeugen. Viele POF-Qualitäten werden für hochwertige Optik ausgewählt, aber Rezeptur, Stärke, Oberflächenzustand, Siegelung, Tunnelbalance, eingeschlossene Luft und das Produkt selbst können das Ergebnis verändern. Vergleichen Sie abgestimmte Proben mit einer angegebenen optischen Methode und echten Packungen.
Ist POF-Schrumpffolie recycelbar?
Manchmal, im Rahmen eines qualifizierten Programms. Die Polyolefin-Chemie kann mit bestimmten Folienrückgewinnungswegen kompatibel sein, aber die fertige Konstruktion und das lokale Sammel-, Sortier- und Wiederaufbereitungssystem bestimmen, ob eine Behauptung haltbar ist. Fragen Sie nach dem genauen Programm, der Geografie, dem Protokoll und den Einschränkungen.
Abschließende Empfehlung
Beginnen Sie mit dem dominierenden Verpackungsrisiko. POF ist oft der vielseitigere erste Kandidat, wenn Zähigkeit, flexibles Gefühl, breite Einzelhandelsnutzung oder dokumentierte Lebensmittelkontaktoptionen wichtig sind. PVC kann ein rationaler Kandidat für eine kontrollierte Nicht-Lebensmittelanwendung mit einer etablierten Linie, zulässigem Markt, geeigneten Prozesskontrollen und einem glaubwürdigen End-of-Life-Plan bleiben.
Vor der Freigabe:
- identifizierte Qualitäten vergleichen, nicht Materialnamen;
- Methoden, Bedingungen, Toleranzen, Erklärungen und Anspruchseinschränkungen fordern; und
- Führen Sie einen abgestimmten Linienversuch durch, der akzeptablen Output, Verpackungsleistung, Ausschuss, Stillstandszeiten und Gesamtkosten misst.
Die gewinnende Folie ist diejenige, die die definierten Verpackungs-, Maschinen-, Markt-, Sicherheits- und Wirtschaftlichkeitsanforderungen mit reproduzierbaren Nachweisen erfüllt.
Verwandte Bestypack-Ressourcen
- Lieferant von Polyolefin-POF-Schrumpffolien
- Welche Größe der POF-Schrumpffolie benötige ich?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German