
“Poliolefina,” “polietilene,” e “PVC” sono spesso presentati come tre opzioni equivalenti di film. Chimicamente, questa impostazione è errata: il polietilene è un membro della famiglia delle poliolefine, mentre il PVC è un polimero separato. Il linguaggio commerciale degli imballaggi aggiunge un’ulteriore complicazione perché “POF” si riferisce comunemente a una classe di shrink films, non a una formulazione completa. Un confronto utile deve quindi passare dalla tassonomia al film finito, al processo di confezionamento, alle condizioni di prova e al mercato di destinazione.
Si Inizia con la Tassonomia: Il PE È una Poliolefina, il PVC No
Per il contesto del contatto alimentare negli Stati Uniti, consultare l'eCFR. sui polimeri dell'eCFR prima di approvare una dichiarazione relativa al film finito.
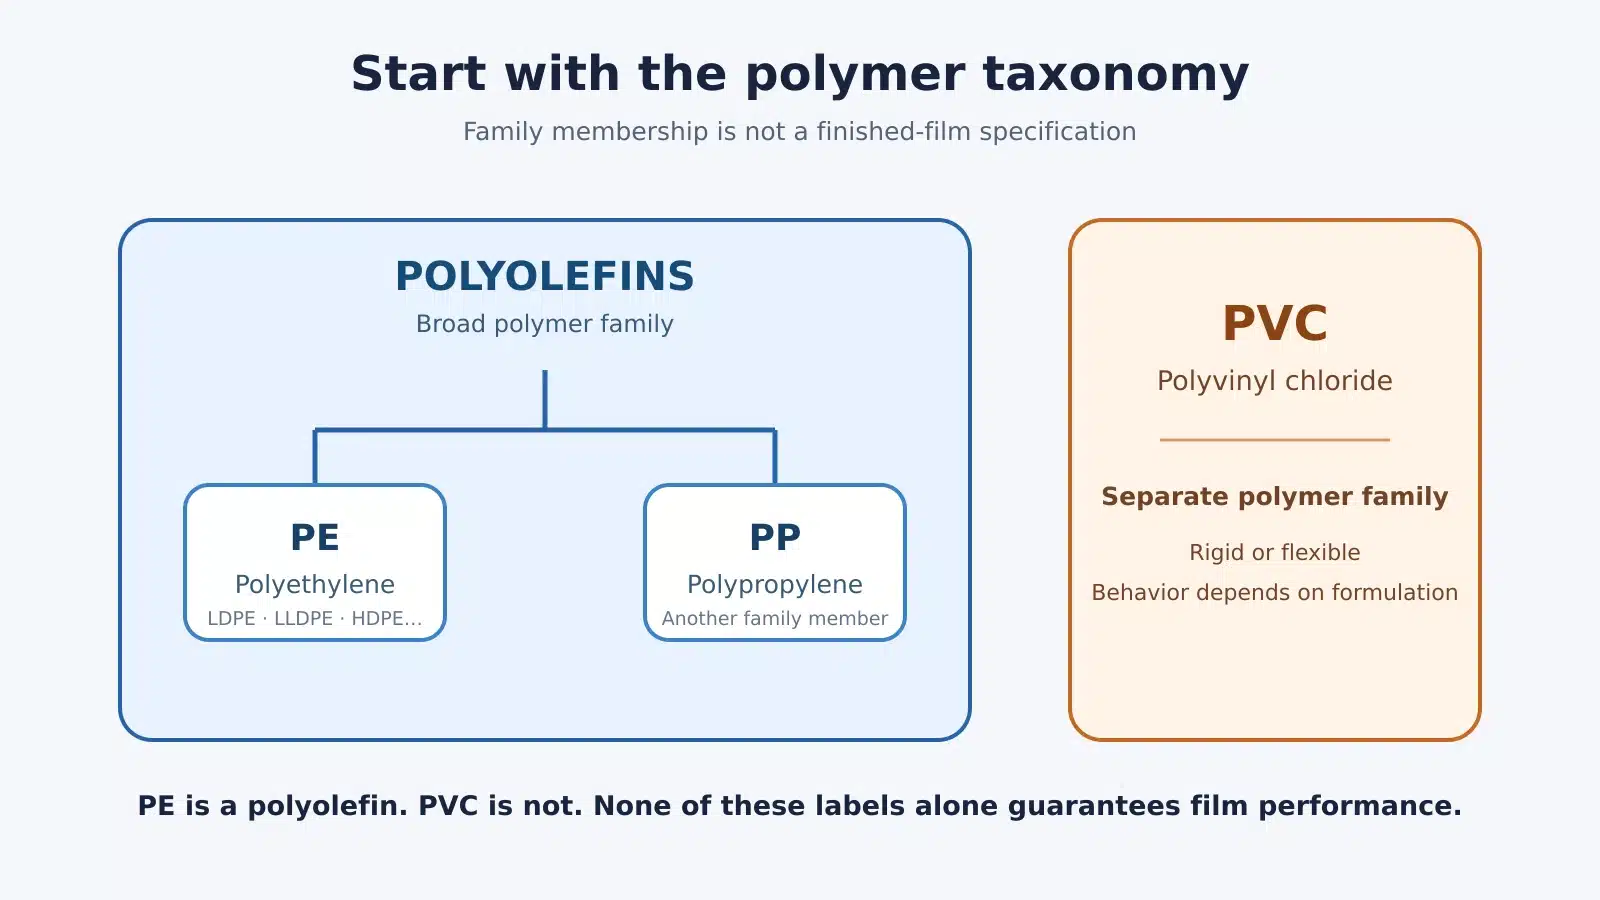
Il primo rischio d’acquisto è un errore di categoria. “Poliolefina” è un nome di famiglia; “polietilene” identifica parte di quella famiglia; e “PVC” identifica un polimero diverso. Se una richiesta di preventivo elenca tutti e tre come resine parallele, due fornitori possono interpretare la richiesta in modi diversi e credere comunque di aver risposto correttamente.
Le Poliolefine Sono una Famiglia di Polimeri
Le poliolefine sono polimeri termoplastici prodotti da monomeri olefinici. Nelle discussioni sugli imballaggi, il polietilene e polypropylene sono i due membri più noti. La famiglia comprende anche molti gradi e copolimeri, quindi la parola poliolefina da sola non indica densità, comonomero, orientazione, pacchetto additivi, struttura degli strati o prestazioni del film finito.
Questa distinzione è pratica, non solo accademica. Un film orientato ricco di polipropilene, un LLDPE Film estensibile, e un film rappresenta il punto di partenza generico più valido. multistrato possono rientrare tutti nell’ampio ombrello delle poliolefine pur svolgendo funzioni di imballaggio molto diverse.
Il Polietilene È un Membro di Quella Famiglia
Il polietilene, o PE, è composto da unità ripetitive derivate dall’etilene ed è venduto in molteplici famiglie di gradi. LDPE, LLDPE, MDPE e HDPE differiscono per architettura delle catene e intervalli di densità. Queste differenze influenzano il grado di compattazione delle catene e incidono su proprietà quali rigidità, tenacità, comportamento di fusione e risposta alla saldatura. La designazione del grado è utile, ma non costituisce ancora una specifica completa del film.
Un film in PE finito può essere soffiato o colato, monostrato o multistrato, non orientato o orientato direzionalmente, e formulato con slip, antiblocco, coadiuvanti di processo, pigmenti o altri additivi. Anche il calibro del film e la storia di conversione contano. Di conseguenza, l’affermazione sicura è “il PE è una poliolefina”; la scorciatoia non sicura è “tutti i film in poliolefina sono film in PE con lo stesso comportamento.”
Il PVC Appartiene a una Famiglia Separata di Polimeri Contenenti Cloro
Polivinilcloruro, o PVC, non è una poliolefina. La sua struttura ripetitiva contiene cloro, e il PVC commerciale può essere formulato in prodotti rigidi o flessibili. Il film da imballaggio è generalmente discusso sul lato flessibile di tale intervallo, dove il compound e i suoi additivi influenzano fortemente la movimentazione e le prestazioni.
L’albero tassonomico è quindi semplice:
- Poliolefine: una famiglia ampia che include PE e PP.
- Polietilene: un membro delle poliolefine con diverse famiglie di gradi.
- PVC: un polimero separato il cui comportamento del film dipende fortemente dalla formulazione.
Questo albero previene errori di denominazione, ma non classifica i film. Le decisioni sulle prestazioni appartengono alla struttura finita e ai suoi dati verificati.
Cosa Significa Solitamente “POF” nelle Discussioni sui Film da Imballaggio
Nelle vendite e nelle operazioni di imballaggio, POF di solito significa film termoretraibile. poliolefina. È un’abbreviazione utile per una categoria commerciale di film, soprattutto nel retail shrink wrapping, ma non deve essere scambiata per un’identità di resina singola. La letteratura dei fornitori mostra che i prodotti POF commerciali possono essere multistrato e coestrusi; alcuni gradi sono reticolati o orientati biassialmente. La combinazione precisa varia in base al prodotto.
Ecco perché una specifica che indica solo POF da 60 gauge è incompleta. Indica una famiglia di film e un’indicazione di spessore, ma potrebbe non identificare i polimeri dominanti, le funzioni degli strati, l’orientazione, lo stato di reticolazione, il bilanciamento del restringimento la finestra di saldatura, l’uso approvato o la progettazione per il riciclo. Anche due.
Per l’approvvigionamento, trattare il POF come l’inizio di una conversazione con il fornitore. Richiedere la scheda tecnica e chiedere la struttura del film finito al livello che il fornitore può divulgare, lo spessore nominale e la tolleranza, i dati di ritiro MD/TD con le condizioni di prova, le indicazioni sulla saldatura, la documentazione per il contatto alimentare quando pertinente e qualsiasi base per le affermazioni di riciclabilità. Questo impedisce che l’abbreviazione commerciale diventi una falsa specifica tecnica.
Come la Struttura del Polimero e la Formulazione Cambiano il Comportamento del Film
Il comportamento del film è costruito attraverso diversi livelli: chimica del polimero, architettura del grado, pacchetto additivi, progettazione degli strati, orientazione, spessore e condizioni di conversione. Confrontare solo il nome della resina salta la maggior parte delle variabili che la linea di confezionamento incontra realmente.
Densità e Ramificazione del PE Creano Diversi Gradi di Film
Le catene di PE possono avere diverse quantità e tipi di ramificazione. Meno ramificazioni generalmente consentono un impaccamento più stretto delle catene e una densità maggiore; la ramificazione e le scelte del comonomero alterano la cristallinità e l’organizzazione molecolare. I produttori utilizzano queste leve, insieme alla distribuzione dei pesi molecolari e all’indice di fusione, per creare gradi con diversi bilanciamenti di rigidità, tenacità, drawdown, ottica, saldabilità e processabilità.
L’LDPE spesso contribuisce con resistenza allo stato fuso e stabilità di processo. Le famiglie di LLDPE possono fornire tenacità e flessibilità in applicazioni di film soffiato e colato. I gradi di HDPE possono offrire un diverso profilo di rigidità e densità. Queste sono indicazioni utili, non classifiche garantite di film. Un film sottile, orientato, multistrato contenente HDPE non può essere confrontato equamente con un film monostrato in LDPE più spesso basandosi solo sull’acronimo della resina.
Le Proprietà del Film in PVC Dipendono Fortemente dalla Formulazione e dagli Additivi
La resina PVC può essere trasformata attraverso il compoundaggio. I plastificanti sono utilizzati quando è necessaria flessibilità, mentre stabilizzanti, lubrificanti, pigmenti, coadiuvanti di processo e altri additivi possono essere selezionati per la produzione e i requisiti dell’uso finale. L’identità e la quantità di questi componenti sono specifici della formulazione.
Ciò rende inaffidabili affermazioni generali come “il PVC è sempre morbido,” “il PVC salda sempre a una temperatura,” o “tutto il Il film in PVC ha lo stesso stato di contatto alimentare.” Il compound finito, lo spessore, il percorso di produzione e le condizioni d’uso previste devono essere noti. La stessa disciplina si applica a PE e POF: additivi, strati e orientazione possono cambiare l’attrito superficiale, il comportamento di saldatura, l’ottica, la risposta al ritiro e la compatibilità con il riciclo senza modificare l’etichetta generale della famiglia.
Film in Poliolefina, PVC e PE Confrontati sugli Stessi Assi
La tabella seguente confronta categorie decisionali, non valori garantiti. “Il film poliolefinico” è intenzionalmente separato in **Ritiro in POF** film commerciale e Film in PE così che un’etichetta di famiglia non venga trattata come una specifica di resina singola.
| Asse decisionale | Film termoretraibile POF commerciale | Flexible PVC film | Film in PE |
|---|---|---|---|
| Identità | Una costruzione di film termoretraibile in poliolefina definita dal fornitore, spesso multistrato e possibilmente reticolata… | Un compound flessibile a base di resina PVC più una formulazione… | Un film basato principalmente su uno o più gradi di PE… |
| Direzione tipica di imballaggio | Termoretrazione retail ad alta chiarezza e altri formati termoretraibili qualificati dal fornitore | Alcuni formati di sovraconfezione termoretraibile e manica e formati specialistici dove la formulazione… | Sacchi, film estensibili, termoretrazione per collazione o sfuso, saldature e molti… |
| Variabili di processo | Sistema di saldatura, bilanciamento del ritiro, calibro del film, flusso d’aria del tunnel e… | Formulazione, sistema di saldatura, storia termica, calibro e condizioni di linea | Miscela di gradi, via di estrusione, calibro, slip, antiblocco, condizioni di saldatura e… |
| Evidenza meccanica | Richiedere i dati di resistenza alla trazione, lacerazione, all'urto, al ritiro termico e alla sigillatura per il... | Richiedere i dati meccanici e di ritiro del film finito per la formulazione esatta | Richiedere i dati del film finito in direzione MD e TD laddove la direzione sia rilevante |
| Evidenza ottica | Torbidità, lucentezza e aspetto devono essere misurati sul... | Chiarezza e aspetto dipendono dalla formulazione e dalle condizioni superficiali | Le proprietà ottiche variano ampiamente in base a cristallinità del grado, additivi di processo e spessore |
Nessuna riga stabilisce un vincitore universale. Un film può essere adatto a un formato e poco adatto a un altro. Può inoltre soddisfare una proprietà di laboratorio ma fallire in linea a causa di attrito, geometria di sigillatura, bilancio del ritiro, perforazione, esposizione al calore o forma del prodotto non rappresentati nel confronto.
Abbinare il film al formato di confezionamento e al processo
Iniziare dalla funzione dell'imballaggio. Il ritiro per esposizione al dettaglio attorno a un libro o a un multipack è diverso dal ritiro per collazione pesante, dal contenimento con film estensibile per pallet, da un film di chiusura superiore o da un imballaggio alimentare ad alta barriera. Un candidato appropriato in un formato potrebbe non essere nemmeno processabile con le stesse attrezzature in un altro.
| Situazione di confezionamento | Esigenza primaria o rischio | Direzione di indagine del candidato | Limite della prova |
|---|---|---|---|
| Ritiro trasparente per vendita al dettaglio | Presentazione, ritiro bilanciato, sigilli puliti, limitata deformazione del prodotto | Grado di POF o PVC da ritiro qualificato dal fornitore; film in PE da ritiro solo quando la struttura e la linea sono adatte all'applicazione | Confermare ottiche, aspetto dei sigilli, forza di restringimento, angoli ed esposizione al calore sul prodotto |
| Ritiro per collazione o imballaggio multiplo | Contenimento del carico, la resistenza alla perforazione,, resa del film, robustezza nella movimentazione | Le strutture in PE da ritiro sono candidati comuni | Confermare le prestazioni di tenuta, capacità del tunnel, raffreddamento e abuso distributivo |
| Contenimento con film estensibile | Recupero elastico e stabilità del carico senza tunnel di ritiro | Struttura di film estensibile, comunemente a base di PE | Non sostituire l'etichetta di film da ritiro con i dati prestazionali del film estensibile |
| Sovraimballaggio alimentare o film di chiusura superiore | Integrità della sigillatura, appannamento/ottiche, barriera, compatibilità con il prodotto, documenti normativi | Una struttura finita qualificata, che può essere multistrato | Validare l'intero imballaggio, alimento, stoccaggio, condizioni di tempo e temperatura |
Successivamente, mappare la linea. Il tipo di sigillatrice, il design delle barre di sigillatura, il controllo della temperatura disponibile, la pressione delle ganasce, il tempo di permanenza, la lunghezza del tunnel, il flusso d'aria, la velocità del trasportatore, le dimensioni del prodotto e la sensibilità al calore definiscono la finestra operativa. Alcune macchine possono processare più famiglie di film, ma la compatibilità non significa impostazioni identiche.
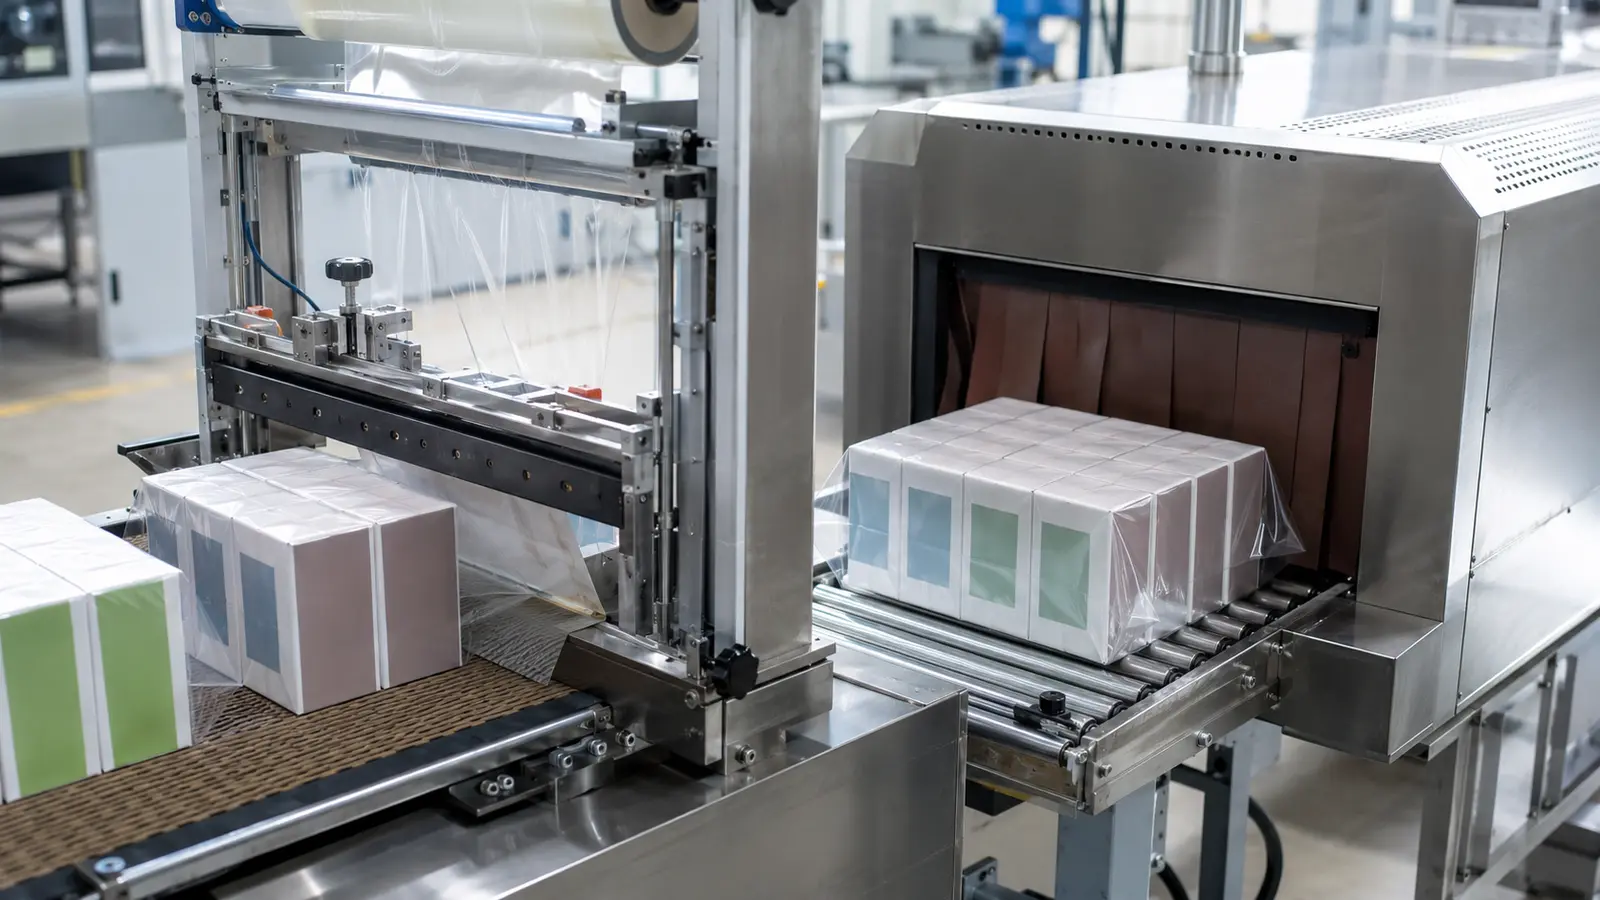
Infine, includere distribuzione e presentazione. Bordi taglienti, prodotti pesanti, condensa da refrigerazione, stoccaggio prolungato, requisiti di stampa, evidenza di manomissione e comportamento all'apertura possono modificare la direzione migliore. Il risultato di questa fase dovrebbe essere una lista ristretta per i test—non una decisione di acquisto basata solo sul nome del polimero.
Testare il film finito, non solo il nome del polimero
Un pacchetto dati affidabile collega ogni decisione a un metodo, un provino, condizioni e unità di riporto. L'edizione esatta del metodo corrente deve essere confermata quando viene emessa la richiesta di offerta o il piano di prova; la matrice seguente identifica le famiglie di metodi ASTM comuni senza riprodurre procedure proprietarie.
| Domanda dell'acquirente | Esempio di famiglia di metodo | Condizioni o dettagli di riporto da mantenere | Cosa può supportare il risultato |
|---|---|---|---|
| Come risponde il film alla trazione? | ASTM D882 per pellicole plastiche sottili | Spessore, dimensioni del provino, MD/TD, condizionamento, velocità di deformazione, unità | Comportamento a trazione relativo secondo il metodo indicato, non abuso dell'imballaggio di per sé |
| Le superfici scorreranno in modo costante? | ASTM D1894 | Film su film o film su altra superficie, lato testato, temperatura, dettagli di tempo di contatto/carico | Attrito statico e dinamico nelle condizioni superficiali indicate |
| Quanto è trasparente il film? | ASTM D1003 per torbidità e trasmittanza luminosa | Spessore, condizione del provino, identificazione dello strumento/procedura | Trasmissione ottica e diffusione ad ampio angolo, non solo aspetto a scaffale |
| Quanto è resistente il sigillo? | ASTM F88/F88M | Materiali sigillati, condizioni di sigillatura, larghezza del provino, tecnica, velocità, modalità di rottura | Forza di separazione del sigillo e modalità di rottura; l'integrità dell'imballaggio richiede ulteriore validazione |
| Come resiste il film all'urto o alla lacerazione? | Famiglie ASTM D1709 e D1922 | Spessore, variante del metodo, orientamento, condizionamento, unità | Risposta all'urto o alla lacerazione specifica del metodo; i metodi non sono numericamente intercambiabili |
| Quali sono le barriere a gas e umidità? | ASTM D3985 per OTR; ASTM F1249 per WVTR | Temperatura, UR, spessore del provino, lato testato, base dell'area, gas, unità, criteri di equilibrio | Trasmissione attraverso il film o la struttura testata in quelle condizioni |
I film da ritiro necessitano inoltre di dati sulla percentuale di ritiro o sulla variazione dimensionale, sulla forza di ritiro ove rilevante e sulla finestra di sigillatura nelle condizioni indicate. La qualificazione produttiva deve aggiungere lavorabilità, difetti visivi, integrità dei sigilli, geometria dell'imballaggio, produttività, simulazione distributiva e studi di durata di conservazione appropriati.
Qualificare le dichiarazioni di contatto alimentare e conformità normativa per mercato e utilizzo
Lo stato di contatto alimentare non è una proprietà universale di “PE”, “POF” o “PVC”. È una conclusione legale e tecnica relativa a sostanze o articoli specificati in condizioni specificate in un mercato definito.
Per gli Stati Uniti, il 21 CFR 177.1520 riguarda alcuni polimeri olefinici soggetti a identità, specifiche, limiti di estrazione, tipi di alimenti e condizioni d'uso. La FDA chiarisce inoltre che le autorizzazioni possono essere legate all'uso previsto e alle limitazioni. La domanda corretta non è “Il PE è approvato dalla FDA?” ma “Ogni componente rilevante di questa struttura finita è conforme a un'autorizzazione applicabile per l'alimento previsto e le condizioni di tempo/temperatura?”
Per l'Unione Europea, il Regolamento (UE) n. 10/2011, come modificato, stabilisce norme per i materiali e gli oggetti di materia plastica destinati a venire a contatto con gli alimenti. Composizione, restrizioni dell'elenco unionale, migrazione globale o specifica, dichiarazioni di conformità, documentazione di supporto e condizioni di prova possono essere tutti rilevanti. Il Regolamento (UE) 2025/351 ha modificato il quadro normativo, pertanto una vecchia dichiarazione non dovrebbe essere considerata corrente senza verifica.
Perché un Elenco di Materiali Non Costituisce un'Approvazione Generale
L'elenco di un polimero di base non copre automaticamente ogni additivo, colorante, adesivo, inchiostro, rivestimento, fonte di materiale riciclato o strato in un imballaggio finito. Né dimostra l'idoneità per ogni categoria di alimento, periodo di conservazione, condizione di riempimento a caldo, processo di sterilizzazione in autoclave o uso ripetuto.
Richiedere al fornitore una dichiarazione o lettera relativa al grado esatto o alla struttura del film e al mercato di destinazione. Essa dovrebbe identificare la base normativa, il lato a contatto con gli alimenti previsto, i tipi di alimenti applicabili, i limiti di tempo e temperatura e qualsiasi ipotesi di barriera funzionale o migrazione. Quando l'imballaggio è multistrato, la responsabilità deve estendersi oltre la resina sigillante. Le affermazioni specifiche per prodotto richiedono evidenze specifiche per prodotto; questo articolo non formula alcuna affermazione di conformità per un grado BestY Pack.
Valutare il Riciclo e la Sostenibilità nel Flusso di Imballaggio Effettivo
“La dicitura ”Poliolefina“ o ”PE" su una scheda tecnica non rende di per sé un imballaggio riciclabile. Gli attuali sistemi di progettazione per il riciclo valutano l'imballaggio completo. Strati, rivestimenti, etichette, inchiostri, adesivi, chiusure, accessori, pigmenti, cariche, dimensioni, residui e comportamento alla selezione ottica possono modificare il risultato.
La Guida APR Design tratta la riciclabilità come una valutazione dell'intero imballaggio. RecyClass fornisce inoltre linee guida specifiche per flusso e protocolli di valutazione per il PE imballaggi flessibili misti, inclusi percorsi di test per innovazioni e componenti non in PE. Questi quadri di riferimento rispondono a una domanda di compatibilità tecnica. Non dimostrano che un comune o un programma di negozio raccoglierà l'articolo.
Questa distinzione di accesso è particolarmente importante rilevante per i film flessibili. L'EPA statunitense consiglia che sacchetti, pellicole e film in generale non dovrebbero essere inseriti nei contenitori domestici per la raccolta differenziata e potrebbero invece essere accettati presso punti vendita al dettaglio partecipanti; le istruzioni locali prevalgono. Un film in PE tecnicamente compatibile può quindi non disporre di una raccolta agevole in un determinato mercato.
Il PVC richiede un linguaggio altrettanto preciso. Non dovrebbe essere definito “mai riciclabile”, poiché esiste un'attività dedicata di riciclo del PVC. Allo stesso tempo, l'evidenza di un percorso dedicato al PVC non stabilisce la compatibilità con un flusso di film flessibili in PE. Mantenere separate queste domande:
- Per quale flusso è progettato l'imballaggio?
- L' intero imballaggio soddisfa la guida tecnica attuale per quel flusso?
- L'imballaggio viene raccolto e selezionato su scala significativa nel mercato di destinazione?
- Quali istruzioni al consumatore e formulazioni delle affermazioni sono legalmente sostenibili in quel contesto?
Utilizzare guide denominate, date di versione, risultati di test ove richiesti ed evidenze di accesso locale. Evitare affermazioni vaghe come “eco-friendly”, “green” o “100% riciclabile” senza una base completa e specifica per il mercato.
Costruire una Richiesta di Offerta (RFQ) e un Piano di Prova Macchina Difendibili
Una RFQ solida trasforma “Quale materiale è migliore?” in input definiti ed evidenze di accettazione.
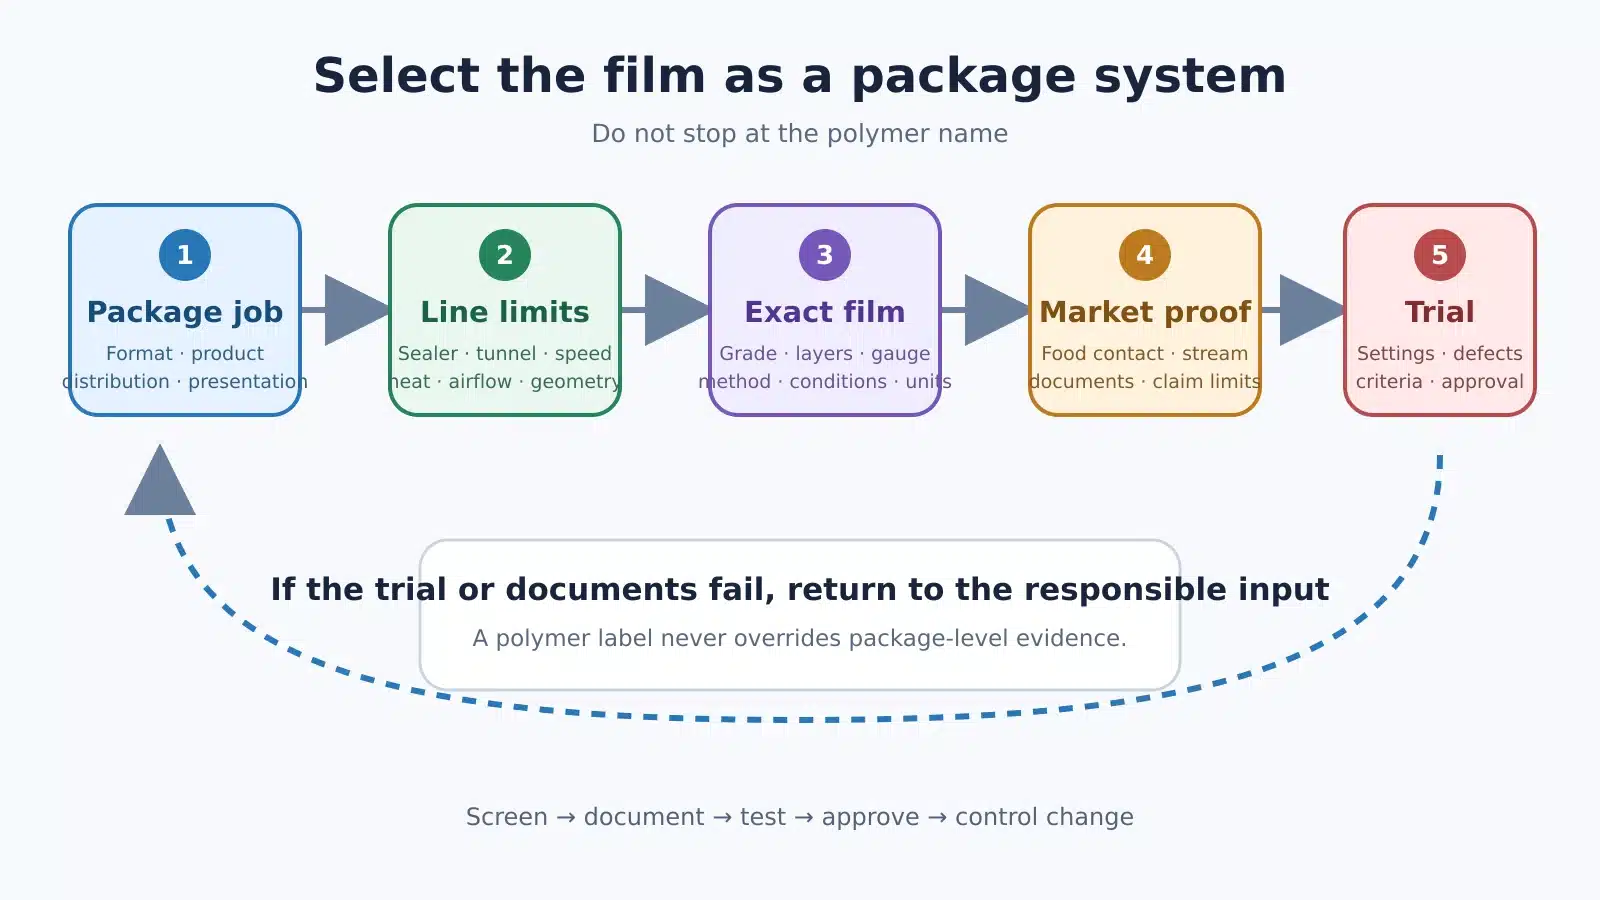
- Definire l'imballaggio e il prodotto. Indicare formato, dimensioni e peso del prodotto, bordi taglienti, sensibilità al calore, uso alimentare o non alimentare, conservazione, distribuzione, presentazione, apertura e requisiti di anti-manomissione.
- Definire la richiesta del film. Indicare se l'esigenza è termoretraibile, estensibile, termosaldante, insacchettamento o altro formato. Richiedere famiglia polimerica e costruzione dichiarata, spessore nominale e tolleranza, larghezza, surface treatment, additivi rilevanti per la lavorazione, stato di orientamento o reticolazione, bilanciamento del ritiro e requisiti della bobina.
- Definire l'attrezzatura e il processo. Identificare il modello di incartonatrice/sigillatrice, sistema di saldatura, dimensioni del tunnel, controlli disponibili di temperatura e flusso d'aria, gamma del trasportatore, produttività target, spaziatura del prodotto e vincoli operativi noti.
- Definire il pacchetto di evidenze. Richiedere una scheda tecnica aggiornata; metodi di prova, edizioni, unità, condizionamento e dati MD/TD; documenti per il contatto alimentare per ciascun mercato di destinazione ove applicabile; base della valutazione di riciclabilità; informazioni su sicurezza e manipolazione; tracciabilità; e termini di controllo delle modifiche.
- Definire il protocollo di prova. Registrare lotto del film, spessore, larghezza, tempo/temperatura/pressione di saldatura, temperatura del tunnel, flusso d'aria e velocità del trasportatore, la velocità di linea, condizioni ambientali, configurazione del prodotto, perforazione, difetti osservati, scarti, tempi di fermo e ripetibilità.
- Definire i criteri di approvazione prima della prova. Includere integrità della saldatura, aspetto, aderenza del ritiro, distorsione del prodotto, produttività, gestione delle bobine, distribuzione a valle, risultati di shelf-life o barriera ove rilevanti, e documentare l'accettazione.
Modificare una variabile controllata alla volta ove praticabile. Se una modifica del film altera anche spessore, larghezza, perforazione e impostazioni del tunnel, un imballaggio riuscito non rivela quale fattore abbia prodotto il risultato. Conservare il campione approvato, le impostazioni, il rapporto di prova, la revisione del fornitore e la registrazione delle deviazioni. Una successiva modifica di formulazione o produzione potrà quindi essere valutata rispetto a una baseline nota.
Domande Frequenti
Il polietilene è la stessa cosa della poliolefina?
Non esattamente. Il polietilene è una poliolefina, ma la famiglia delle poliolefine è più ampia e include anche polipropilene e altri polimeri e copolimeri a base olefinica. In una RFQ, utilizzare PE quando si intende polietilene. Utilizzare poliolefina solo quando una famiglia più ampia è intenzionale, quindi aggiungere il grado, la costruzione e i requisiti prestazionali.
POF significa sempre un film in polietilene?
No. Nell'imballaggio, POF indica comunemente una categoria commerciale di film termoretraibile in poliolefina. Un prodotto può contenere più strati o componenti poliolefinici e può essere reticolato o orientato. L'etichetta non dimostra una composizione esclusivamente in PE. Richiedere la dichiarazione di costruzione del fornitore e i dati tecnici per il grado esatto.
Il film in PVC è sempre inadatto all'imballaggio alimentare?
Nessuna risposta generica è difendibile. L'idoneità dipende dalla formulazione finita, da ogni componente rilevante, dal mercato di destinazione, dall'alimento previsto, dal tempo e dalla temperatura di contatto e dalla documentazione di conformità di supporto. Un nome generico di PVC non dimostra né l'idoneità né la proibizione.
Quale film è migliore per l'imballaggio termoretraibile?
Il film migliore è quello qualificato per l'imballaggio e la linea. Il retail trasparente termoretraibile, i prodotti irregolari, il raggruppamento in colli, i prodotti sensibili al calore e le applicazioni alimentari creano requisiti diversi. Selezionare le costruzioni in POF, PVC e PE rispetto a tali requisiti, quindi confrontare i gradi esatti utilizzando dati di prova condizionati e una prova macchina controllata.
Un film in PE può sostituire il PVC senza modificare le impostazioni della macchina?
Non dare per scontato che possa. La risposta alla saldatura, la curva di ritiro, lo spessore, la rigidità, l'attrito, la perforazione e la richiesta di calore possono differire. Alcune attrezzature possono processare diverse famiglie di film, ma temperatura, tempo di permanenza, flusso d'aria, velocità del trasportatore o gestione del film potrebbero richiedere regolazioni. Trattare la modifica come una qualificazione controllata, non come una sostituzione diretta.
Quali documenti e dati di prova dovrebbe richiedere un acquirente?
Richiedere la scheda tecnica e la costruzione del film finito; spessore nominale e tolleranza; dati meccanici, ottici, di ritiro, saldatura, attrito e barriera MD/TD rilevanti con versioni dei metodi e condizioni; documenti per il contatto alimentare specifici per mercato e uso ove applicabile; valutazione del riciclo e base delle affermazioni locali; specifiche di bobina e tracciabilità; informazioni sulla sicurezza; campioni approvati; registrazioni delle prove macchina; e impegni di controllo delle modifiche del fornitore.
La selezione finale dovrebbe essere documentata come decisione di sistema di imballaggio. La tassonomia dei polimeri previene un errore precoce di denominazione, ma il film finito, la macchina effettiva, il mercato previsto e le evidenze registrate determinano se l'imballaggio è idoneo all'uso.
Fonti di riferimento
- Plastics Europe: Poliolefine
- Plastics Europe: Polivinilcloruro (PVC)
- LyondellBasell: Guida all'estrusione di film poliolefinici
- ASTM International: Norme sulle materie plastiche
- eCFR: 21 CFR 177.1520 Polimeri olefinici
- EUR-Lex: Regolamento (UE) n. 10/2011, testo consolidato
- Panoramica della Guida APR Design
- RecyClass: Linee guida per la progettazione per il riciclo
- EPA USA: Come riciclo i materiali riciclabili comuni?
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German