
Schrumpffolie und die Stretchfolie spannen auf grundlegend unterschiedliche Weise. Schrumpffolie wird um ein Produkt oder ein Bündel gelegt und anschließend kontrollierter Wärme ausgesetzt, wodurch die Folie schrumpft und sich der Verpackung anpasst. Stretchfolie wird beim Aufbringen gedehnt – meist um eine Palettenladung – und ihre aufgebrachte Spannung und Rückstellung tragen dazu bei, die Ladung zusammenzuhalten. Die praktische Abgrenzung lautet daher nicht “Welche Kunststofffolie ist stärker?”, sondern “Welche Verpackungsaufgabe muss das System erfüllen?”
Wählen Sie passend zur Verpackung Niveau, Produktgeometrie, Wärmeempfindlichkeit, Distributionsgefahren, Präsentationsanforderungen, Ausrüstung und Validierungsmethode. Ein Handels-Mehrfachpack und eine Lagerpalette benötigen möglicherweise beide eine klare Folie, erfordern jedoch unterschiedliche Anwendungssteuerungen und unterschiedliche Erfolgsnachweise. Bevor Sie ein Angebot anfordern, definieren Sie das Produkt oder die Ladung, die Anwendungsmethode, die relevanten Fehlermodi und wie die fertige Verpackung oder Ladeeinheit abgenommen wird.
Die kurze Antwort: Wärmeschrumpfung vs. elastische Spannung
For polymer background, consult the NIH PubChem Überblick über Polyethylen bevor Sie Angaben zu fertigen Folien vergleichen.
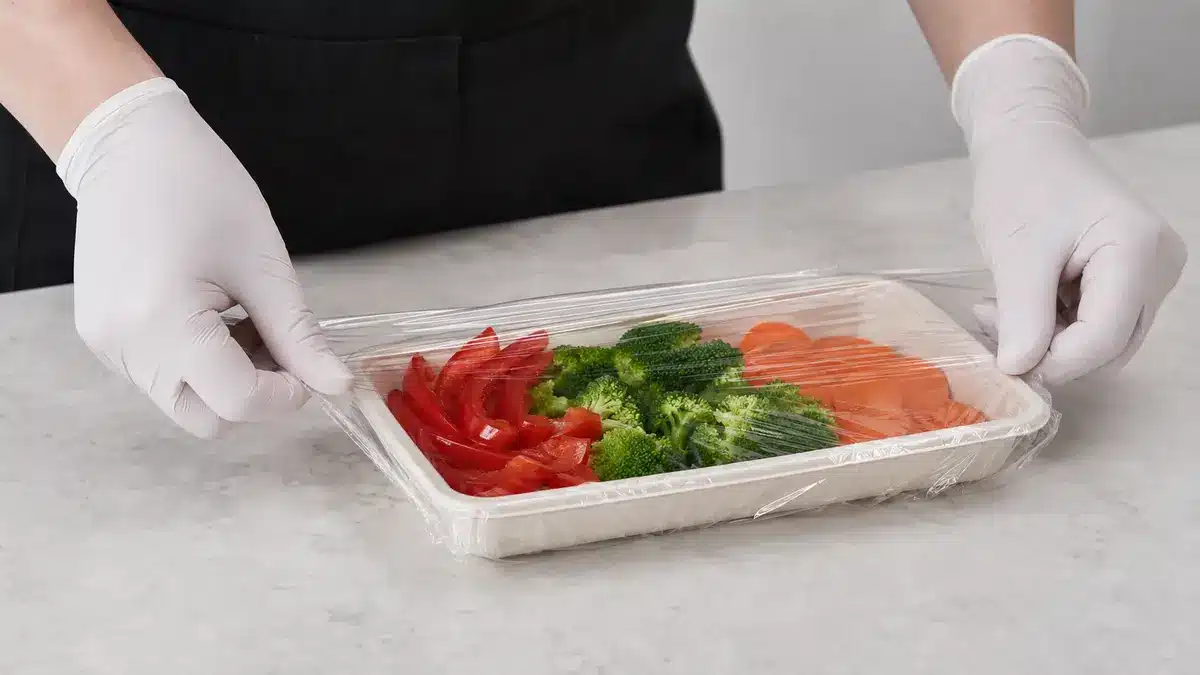
Das ISO-Verpackungsvokabular erfasst den Kernunterschied: Schrumpffolie verkleinert sich bei Erwärmung, sodass es sich an die verpackten Artikel anpasst, während sich Stretchfolie während der Anwendung dehnt. Dieser Unterschied bestimmt die Ausrüstung, die Prozesssteuerung und die häufigste Verpackungsebene für jedes System.
Schrumpffolie wird im Allgemeinen gewählt, wenn die Folie eine eng anliegende Umhüllung um ein einzelnes Produkt, eine Schale, ein Bündel oder einen Mehrfachpack bilden muss. Der Betrieb umfasst in der Regel das Aufbringen der Folie, einen Siegel- oder Umschließungsschritt und einen kontrollierten Erwärmungsschritt. Stretchfolie wird im Allgemeinen gewählt, wenn eine palettierte oder anderweitig unitisierte Ladung während Handhabung, Lagerung und Distribution zurückgehalten werden muss. Sie wird unter kontrollierter Dehnung und Spannung gewickelt, ohne Schrumpftunnel.
Dies sind typische Rollen, keine absoluten Verbote. Große Industrieladungen können wärmeschrumpfbare Abdeckungen verwenden, und schmale Stretchfolien können kleinere Gegenstände bündeln. Identifizieren Sie zuerst die erforderliche Funktion:
- Wenn die Priorität ist eine sich anpassende Produkt- oder Bündelverpackung, bewerten Sie ein Schrumpfsystem.
- Wenn die Priorität ist die Stabilisierung einer Ladeeinheit durch aufgebrachte Spannung, bewerten Sie ein Stretchsystem.
- Wenn beide Funktionen benötigt werden, spezifizieren und validieren Sie sie getrennt.
Keiner der Namen belegt die Leistung der fertigen Verpackung . Folie, Anwendungsgerät, Produkt oder Ladung und Betriebsrezeptur müssen gemeinsam spezifiziert werden.
Was Schrumpffolie ist und wie sie funktioniert
Wärmeschrumpfbare Folie wird so hergestellt , dass die molekulare Orientierung in der Folienstruktur gespeichert ist. Wenn die Folie einer geeigneten Temperatur ausgesetzt wird, wird ein Teil dieser Orientierung freigesetzt und die Folie schrumpft. Ausmaß und Kraft der Schrumpfung hängen von Material, Aufbau, Herstellungsgeschichte, Richtung, Temperatur und Zeit ab. Deshalb ist der “Schrumpfprozentsatz” für sich genommen eine unvollständige Einkaufsspezifikation.
ASTM D2732 behandelt die ungehinderte lineare thermische Schrumpfung, während ASTM D2838 die Schrumpfspannung und das damit verbundene Orientierungsfreisetzungsverhalten behandelt. Die Methoden beantworten unterschiedliche Fragen: wie stark sich eine ungehinderte Probe in den Abmessungen verändert und welche Kraft sie unter definierter Rückhaltung ausüben kann. Kein einzelnes Ergebnis sagt voraus, ob eine fertige Verpackung saubere Ecken, einwandfreie Siegel oder akzeptable Produktverformung aufweist.
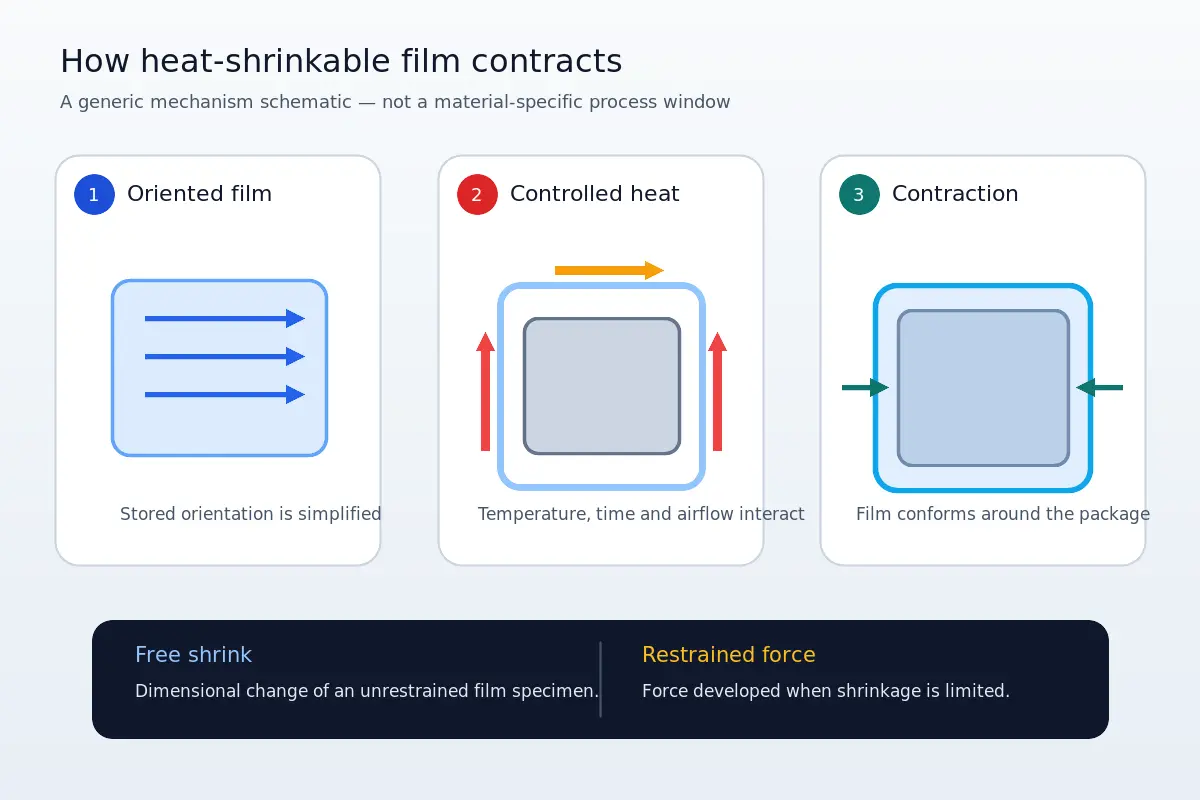
Wie Wärme orientierte Folie schrumpfen lässt
Ein Schrumpfverpackungszyklus hat normalerweise drei verbundene Stufen: Erzeugen einer angemessen dimensionierten Folienumhüllung, Siegeln an der Stelle, an der die Verpackungsdesign eine Siegelung erfordert, und Aussetzen an kontrollierte Wärme. In einem Tunnel wirken Temperatur, Fördergeschwindigkeit, Verweilzeit, Luftstrom und Produktabstand zusammen. Die OEM-Richtlinien von Heat Seal und Kallfass betonen die versuchsbasierte Einstellung, da Folien und Produkte nicht mit einer universellen Einstellung laufen.
Überschüssige Folie, unzureichende Evakuierung, vorzeitiger Folien-Produkt-Kontakt, ungleichmäßige Wärme oder ungeeignete Schrumpfkraft können Falten, Hundeohren, Fische Augen, Durchbrennen oder Verformung verursachen. Ein stabiler Prozessfenster gehört zu einer definierten Folie, einem definierten Produkt, einer definierten Beutelgröße, einem definierten Siegelsystem, Tunnel, Luftstrom und einer definierten Linien geschwindigkeit.
Übliche Materialfamilien für Schrumpffolien
Kommerzielle Schrumpffolienfamilien umfassen Polyolefin- und Polyethylen Konstruktionen, wobei PVC auch in einigen Märkten und Anwendungen vorhanden ist. Diese Bezeichnungen sind nur ein Ausgangspunkt. Folienaufbau, Dicke, Schrumpfbalance nach Richtung, Schrumpfkraft, Siegelverhalten, Zähigkeit, Optik, Gleitfähigkeit, Perforation und Gerätekompatibilität können innerhalb derselben breiten Polymerfamilie variieren.
Ein Käufer sollte vermeiden , anzunehmen, dass jede als “POF”, “PE” oder “PVC” beschriebene Folie denselben Temperaturbereich, dieselbe Kraft, Klarheit, Lebensmittelkontaktstatus oder Recyclingweg aufweist. Fordern Sie die exakten Produktdaten an, identifizieren Sie die anwendbaren Methoden und Bedingungen und testen Sie die Folie auf der vorgesehenen Verpackung und Ausrüstung.
Was Stretchfolie ist und wie sie funktioniert
Stretchfolie wird aufgebracht, indem die Folie gedehnt wird, während sie sich um eine Produktgruppe oder Ladeeinheit bewegt. Die aufgebrachte Folie versucht, sich zurückzubilden, was zu einer nach innen gerichteten Kraft auf die Ladung beiträgt. Die Klebrigkeit hilft, benachbarte Lagen zusammenzuhalten, während das Wickelmuster bestimmt, wo sich Lagen ansammeln und wie die Folie die Ladung mit der Palette verbindet.
Vorstreckung ist wichtig, aber kein vollständiges Leistungsmaß. Folie kann im Wagen gedehnt werden und beim Aufbringen zusätzlich gedehnt werden. Das Endergebnis hängt von Folie, Vorstrecksystem, Sekundärdehnung, Wickelkraft, Lagenzahl, Überlappung, Kopf- und Fußbehandlung, Ladungsprofil und Umwelteinflüssen ab. Ein hoher Vorstreckprozentsatz bedeutet nicht automatisch ausreichende Rückhaltung.
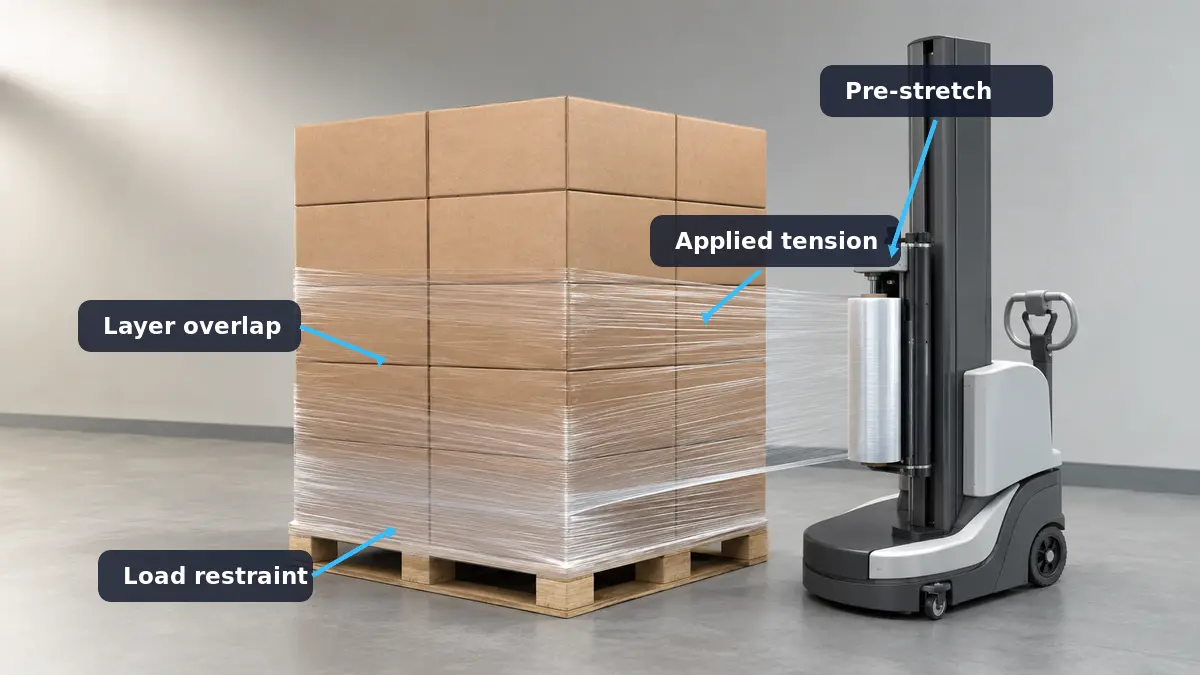
Wie Vorstreckung und elastische Rückstellung Haltekraft erzeugen
Ein nützliches Betriebskonzept ist containment force auf einer bestimmten Höhe der Ladung. In einer vereinfachten Beziehung spiegelt es die aufgebrachte Wickelkraft multipliziert mit der effektiven Anzahl von Folienlagen an dieser Stelle wider. Da ein Wickelmuster unterschiedliche Lagenzahlen auf verschiedenen Höhen platziert, sollte die Rückhaltung dort geprüft werden, wo die Ladung Unterstützung benötigt, und nicht aus einer Maschineneinstellung abgeleitet werden.
Die Beziehung hat Grenzen. Transport fügt Vibration, Stoß, Handhabung und zeitabhängige Veränderung hinzu; Ladungssteifigkeit, Kartonfestigkeit, Reibung, Hohlräume, Überhang und Vorsprünge beeinflussen ebenfalls die Stabilität. ASTM D8314 behandelt daher die aufgebrachte Stretchfolie und Wickelausrüstung, nicht nur eine isolierte Rolleigenschaft.
Übliche Materialfamilien für Stretchfolien
LLDPE und verwandte Polyethylenharze sind übliche Bestandteile von Stretchfolienstrukturen, da Konverter Kombinationen aus Dehnung, Zähigkeit, Durchstoßfestigkeit, Klebrigkeit und Verarbeitungsverhalten gestalten können. Gieß- und Blasfolien können sich ebenfalls in Betriebsgefühl und Eigenschaftsbalance unterscheiden. Dies sind Formulierungs- und Konvertierungsentscheidungen, keine universellen Rangfolgen.
Eine Harzlieferantenseite kann erklären, warum eine Harzfamilie verwendet wird, aber sie kann die Leistung einer fertigen Rolle auf einer bestimmten Palette nicht belegen. Käufer benötigen die Fertigfolienspezifikation, Rollenformat, Gerätekompatibilität, Anwendungsbedingungen und Validierung auf Ladungsebene.
Schrumpffolie vs. Stretchfolie: Gegenüberstellung der Unterschiede
Der nützlichste Vergleich hält die Achsen identisch und trennt typische Eignung vom Leistungsnachweis.
| Entscheidungsachse | Schrumpffolie | Stretchfolie | Was zu überprüfen ist |
|---|---|---|---|
| Spannmechanismus | Folie schrumpft nach kontrollierter Wärmeeinwirkung | Folie wird während der Anwendung gedehnt und hält durch aufgebrachte Spannung und Rückstellung zurück | Exakte Folie, Anwendungsrezeptur und fertiges Ergebnis |
| Typische Verpackungsebene | Einzelprodukt, Schale, Bündel oder Mehrfachpack | Palettierte oder unitisierte Ladung | Die tatsächliche Verpackungsfunktion, einschließlich Randfälle |
| Hauptausrüstung | Filmzuführung oder Einschlauchen, ggf. Siegeln, Schrumpfkanal oder gesteuerte Wärmequelle | Handabroller, halbautomatischer Umwickler oder automatisches Wickelsystem | Anlagenkapazität, Folienformat, Steuerung, Schutzeinrichtungen und Linienintegration |
| Produktexposition | Produkt und Verpackung durchlaufen den Schrumpferwärmungsprozess | Bei konventionellem Stretchwickeln ist keine Schrumpfwärme erforderlich | Wärmeempfindlichkeit, Verformungsrisiko, Kondensation und Umgebung |
| Präsentation | Kann eine eng anliegende Einzelhandels- oder Bündelverpackung erzeugen | Klare Folie kann die Ladungssichtbarkeit erhalten, jedoch bleiben Überlappungen und Wickelmuster sichtbar | Folienoptik sowie Siegel, Falten, Überlappung, Kontamination und Prozess |
| Validierungsweg | Schrumpfeigenschaften der Folie sowie Siegel- und Fertigpackungsversuche | Folieneigenschaften sowie Bewertung von aufgebrachter Folie, Ladung, Handhabung und Transport | Methoden, Bedingungen, Gefahren und des Recyclers oder Programms |
Diese Tabelle liefert keinen universellen Gewinner. Ein betriebswirtschaftlicher Vergleich erfordert standortspezifische Daten zu Material, Arbeit, Energie, Verfügbarkeit, Ausschuss, Schäden, Wartung und Kapital unter äquivalenten Abnahmekriterien.
Welche Verpackungsaufgaben passen zu welchem System?
Beginnen Sie mit dem zu verpackenden Objekt und dem Risiko, dem es standhalten muss. Dasselbe Produkt kann auf Verkaufseinheitenebene mit Schrumpffolie und auf Palettenverteilebene mit Stretchfolie verwendet werden. Diese Ebenen sind nicht redundant, wenn sie unterschiedliche Funktionen erfüllen.
Einzelhandelsprodukte, Mehrfachpackungen und Bündel
Schrumpffolie ist oft eine praktische Lösung, wenn a.
Stretchbündelung kann für einige kleine Gruppen oder lange Artikel in Betracht gezogen werden, wenn Wärme unerwünscht ist und eine spannungsaufgebrachte Wicklung ausreicht. Sie ist als eigenständige Anwendung zu behandeln, nicht als Beleg dafür, dass Paletten-Stretchfolie und Schrumpffolie austauschbar sind.
Palettenladungen, Lagerung und Distribution
Stretchfolie ist der konventionelle Ausgangspunkt für viele Palettenladungen, da sie Kartons oder Säcke zu einer Einheit verbinden und, korrekt aufgebracht, die Ladung mit der Palette verbinden kann. Die Ladung benötigt weiterhin ein solides Palettenmuster, angemessene Primär- und Sekundärverpackung, kontrollierbaren Überhang sowie Kontrollen für scharfe Kanten oder Vorsprünge.
| Verpackungsaufgabe | Typische Systemeignung | Wichtige Eingangsgröße | Überprüfung | Wichtige Einschränkung |
|---|---|---|---|---|
| Enger Einzelhandels-Mehrfachpack | Schrumpfen | Produktgeometrie, Wärmeempfindlichkeit, Präsentation | Siegel- und Fertigpackungsversuch | Wärme und Schrumpfkraft können das Produkt beeinträchtigen |
| Tablettbündel für die Handhabung | Häufig Schrumpfen | Tablettsteifigkeit, Folienkraft, Öffnungen | Bündelintegrität und Handhabungsversuch | Nicht automatisch eine transportfertige Palette |
| Stabile Kartonpalette | Dehnung | Ladungsprofil, Palettenverbund, Streckengefahren | Angewandte Rückhaltung und Distributionstest | Folie kann eine schlecht aufgebaute Ladung nicht reparieren |
| Unregelmäßige oder scharfkantige Palette | Stretch mit Systemzubehör oder eine andere Unitisierungslösung | Vorsprünge, Kantenschutz, Ladungsbewegung | Kontrollierter Wickelversuch und Transportsimulation | Durchstoß und Folienrisse können dominieren |
| Wärmeempfindliche Produktgruppe | In der Regel Stretch oder ein nichtthermisches System | Produkttemperaturgrenze und geforderte Funktion | Produkt- und Verpackungsversuch | Stretch bietet möglicherweise nicht die gewünschte Einzelhandelsumhüllung |
| Außen- oder Langzeitexposition | Anwendungsspezifisch | Wetter, UV, Dauer, Oberflächenschutz | Umwelt- und streckenspezifischer Test | Innenraum-Stretchrichtlinien können nicht automatisch übertragen werden |
Die endgültige Wahl kann Tabletts, Kantenschutzwinkel, Deckfolien oder Umreifungsbänder umfassen. Bewerten Sie das Gesamtsystem, nicht nur die Folie.
Ausrüstung, Durchsatz und betriebliche Auswirkungen
Eine Schrumpflinie koordiniert Umhüllungsbildung, Siegeln, Wärmeeintrag, Luftstrom, Förderbewegung und Kühlung. Ein Stretchbetrieb reicht von einem Handabroller bis zu einem vollautomatischen Wickler mit motorischer Vorstreckung, Lasterfassung, automatischer Folienanbringung und Liniensteuerung. Die Ausrüstungsentscheidung sollte der Produkt- oder Lastfamilie und der geforderten Prozesskontrolle folgen.
Schrumpfkanäle, Siegelgeräte und Wärmemanagement
Beim Schrumpfverpacken hängt der Durchsatz von Produktabstand, Siegelzyklus, Kanalregeneration, Wärmeverteilung, Luftstrom, Umrüstung, Kühlung und nachgelagerter Handhabung ab. Eine Temperaturerhöhung zur Kompensation überhöhter Geschwindigkeit kann Defekte erzeugen statt nutzbaren Output.
Käufer sollten Produktwärmeempfindlichkeit, Schutzeinrichtungen, Belüftung, Wartungszugang, Steuergenauigkeit und das OEM-Handbuch prüfen. Fragen Sie, welches stabile Prozessfenster eine akzeptierte Verpackung auf der vorgesehenen Ausrüstung ohne Produktschäden erzeugt.
Hand- und Maschinen-Stretchwickelsysteme
Handwickeln bietet Flexibilität und geringen Kapitaleinstieg, aber das Ergebnis hängt stark von der Bedienerttechnik und der Rollenhandhabung ab. Automatische Wickler können die Wiederholbarkeit verbessern und motorische Vorstreckung sowie Rezepte integrieren, erfordern jedoch zusätzlich Platz, Wartung, Schulung und Schnittstellenanforderungen.
Gehen Sie nicht von einem universellen Durchsatz- oder Amortisationspunkt aus. Dokumentieren Sie Lastmischung, Rückhaltung, Wickelzyklus, Folienwechsel, Brüche, Bedienertätigkeit, Wartung, Verfügbarkeit und Linienbeschränkungen. Die Maschinenfolie muss zum Schlitten und zur Steuerung passen.
Wie Käufer das Foliensystem spezifizieren und validieren sollten
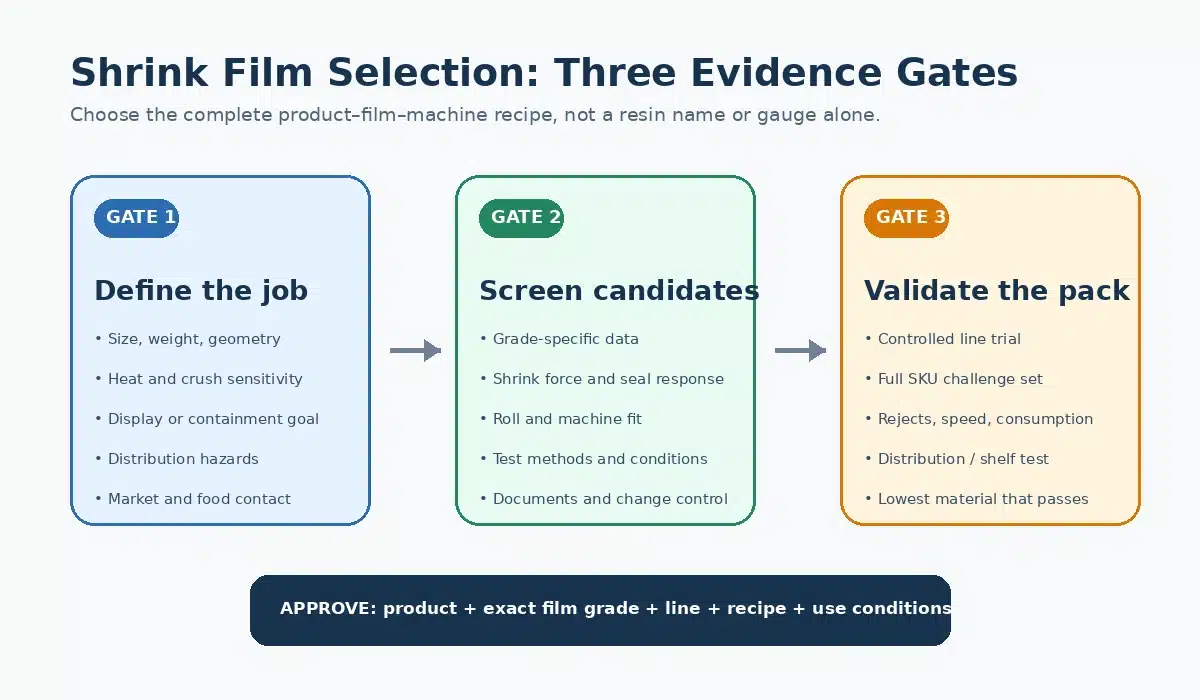
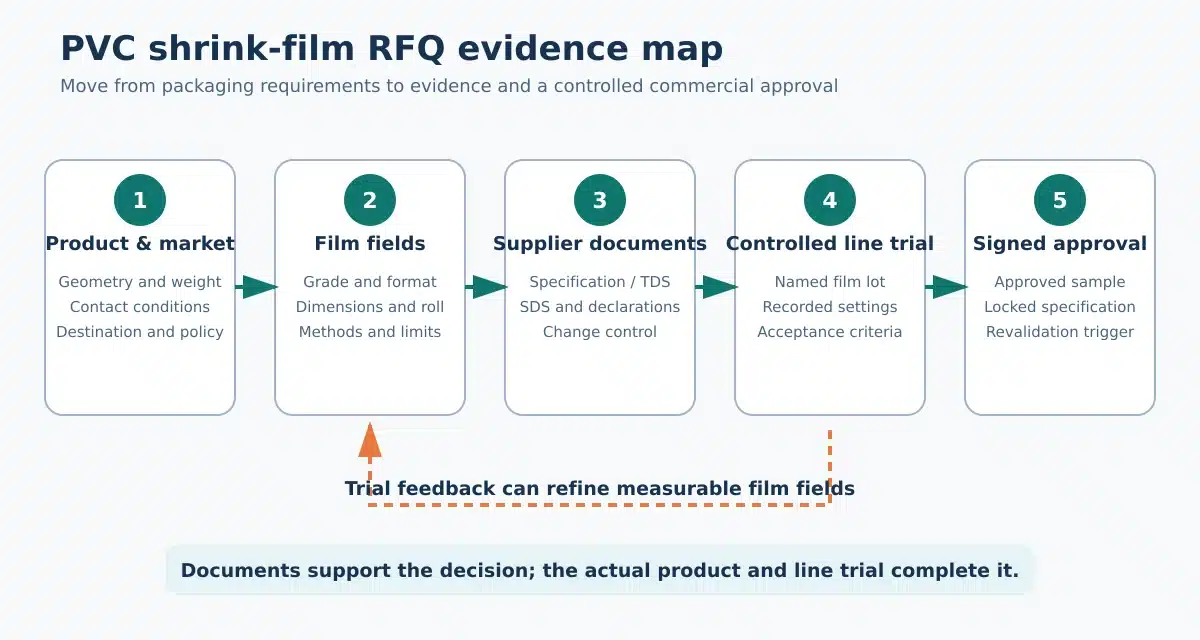
Eine zweckmäßige Spezifikation trennt Folienidentität, Anwendungsbedingungen und Abnahme des fertigen Systems. Sie benennt außerdem Prüfverfahren und -bedingungen, anstatt vage Eigenschaften wie “stark”, “hohe Schrumpfung” oder “schwerlastgeeignet” zu verlangen.”
Erstellen Sie eine vollständige Lieferantenanfrage
Stellen Sie vor der Angebotserteilung so viele der folgenden Angaben wie möglich bereit:
- Produkt-, Gebinde- oder Ladungsträgerbeschreibung, Abmessungen, Masse, Geometrie sowie Fotos oder Zeichnungen.
- Verpackungsebene und geforderte Funktion: Präsentation, Einschlag, Bündelung, Staubschutz, Palettenstabilisierung oder eine andere definierte Aufgabe.
- Folienformat, Breite, Dickebereich, roll dimensions, Kern, Abwickelrichtung und aktuelle Folienidentifikation.
- Maschinentyp und -modell, Siegelsystem oder Vordehnwagen, Steuerbereich, die Linengeschwindigkeit, und Umrüstbeschränkungen.
- Wärmeempfindlichkeit des Produkts bei Schrumpfanwendungen; Lastprofil, Palettenmuster, Überhang, hervorstehende Teile und Anforderung an den Palettenverbund bei Stretchanwendungen.
- Lager- und Vertriebsweg, Dauer, Temperatur, Luftfeuchtigkeit, Handhabung, Vibration, Stoßbelastung und Außenexposition.
- Aktuelle Fehler, zurückbehaltene Muster, Fehlerfotos, Rezepturen, Chargenrückverfolgbarkeit und Materialverbrauch pro akzeptiertem Gebinde oder Ladung.
- Geforderte Dokumente, anwendbare Prüfverfahren, Probenahmeplan, Akzeptanzkriterien, Bestellmenge und Versuchsmenge.
Diese Angaben helfen einem Lieferanten, eine testbare Konfiguration zu empfehlen. Sie ermöglichen es dem Lieferanten – oder dem Artikel – nicht, ein Ergebnis ohne Versuche zu garantieren.
Validieren Sie das angewendete Gebinde oder die Ladung
Verwenden Sie einen gestuften Validierungsablauf:
- Bestätigen Sie Folienidentität, Abmessungen, Aufbau, Rollenformat und relevante Produktdokumentation.
- Prüfen Sie folienbezogene Eigenschaften mit benannten Verfahren und Bedingungen. Unterscheiden Sie bei Schrumpffolie zwischen freiem Schrumpf und Schrumpf.
- Erstellen Sie eine Maschinenrezeptur an repräsentativen Produkten oder Ladungen. Dokumentieren Sie Einstellungen, Folienmasse, Beobachtungen, Fehler und Rückverfolgbarkeit.
- Testen Sie das fertige Gebinde oder die aufgebrachte Umwicklung anhand definierter Akzeptanzkriterien.
- Simulieren Sie relevante Handhabungs- und Vertriebsgefährdungen, gegebenenfalls unter Verwendung eines geeigneten Protokolls wie eines ISTA-Ladungsträgerverfahrens.
- Führen Sie einen kontrollierten Produktionsversuch durch und überwachen Sie Umrüstung, Verfügbarkeit, Ausschuss, Folienrisse, Beschädigungen und Bedienertätigkeit.
- Geben Sie Spezifikation, Rezepturbereich, Prüfmethode und Änderungsmanagementprozess frei.
Normen liefern Verfahren, keine automatischen Akzeptanzschwellen. Ein Käufer muss akzeptable die Siegelintegrität, Produktverformung, Ladungsbewegung, Beschädigung und Handhabungsergebnisse für den tatsächlichen Vertriebsweg definieren.
Häufige Auswahlfehler und Fehlerbilder
Beheben Sie Störungen im System, nicht nur an der Folie
Der teuerste Fehler ist oft die Diagnose “schlechte Folie”, bevor das Verpackungssystem geprüft wird. Eine disziplinierte Überprüfung geht durch Produkt oder Ladung, Folienidentität, Maschinenzustand, Anwendungsrezeptur, Umgebung und Prüfung des Endergebnisses.
Schrumpffehler können überlappende Ursachen haben. Hundeohren, Falten, Fischaugen, schwache Siegel, Durchbrennen oder Verformung können mit Folienformat, Perforation, Siegeln, Wärme, Verweilzeit, Luftstrom, Produktkontakt, oder das SchrumpfverhaltenKraftgleichgewicht zusammenhängen. Ein Symptom beginnt eine Untersuchung; es beweist keine einzelne Ursache.
Stretchfolienrisse können hervorstehende Teile, Überhang, beschädigte Rollen, Folienfehler, Einfädeln, Wagenzustand, Klemmfehler, Einstellungen oder Folien-Maschinen-Ungleichgewicht umfassen. Instabilität kann das Palettenmuster, Kartonkompression, unzureichende Unterstützung, schlechten Palettenverbund oder eine ungetestete Vertriebsgefährdung widerspiegeln.
Für beide Systeme gilt:
- Überprüfen Sie die genaue Folie und Charge, bevor Sie Einstellungen ändern.
- Prüfen Sie Produkt- oder Ladungsgeometrie und Maschinenzustand sicher.
- Vergleichen Sie die aktuelle Rezeptur mit einer freigegebenen Basislinie.
- Ändern Sie nach Möglichkeit jeweils eine definierte Variable.
- Behalten Sie Muster zurück und dokumentieren Sie Fehler, Einstellungen, Umgebung und Ergebnis.
- Eskalieren Sie Maschinen-, Sicherheits- oder Produktverträglichkeitsfragen an den entsprechenden OEM, Folienlieferanten oder Verpackungsprüfspezialisten.
Vermeiden Sie das Kopieren generischer numerischer Einstellungen; eine Korrektur für eine Folien-Produkt-Maschinen-Kombination kann einer anderen schaden.
Häufig gestellte Fragen
Kann Stretchfolie wärmegeschrumpft werden?
Nein. Herkömmliche Stretchfolie ist für Dehnung während der Anwendung ausgelegt; Schrumpffolie ist dafür ausgelegt, unter kontrollierter Wärme zu schrumpfen. Das Erhitzen nicht spezifizierter Stretchfolie erzeugt keine validierte Schrumpfverpackung und kann Schäden verursachen. Verwenden Sie eine spezifizierte wärmeschrumpfbare Folie und kompatible Ausrüstung.
Kann Schrumpffolie auf Paletten verwendet werden?
Ja, einige Industriesysteme verwenden wärmeschrumpfbare Hauben auf großen Ladungen. Herkömmliches Palettenstretchen bleibt der Hauptweg für Ladungssicherung in der Stretchfolien-Richtlinie. Wählen Sie nach Ladungsgeometrie, Schutz, Wärmeprozess, Ausrüstung, Vertriebsweg und Validierung; die Palettennutzung macht die Systeme nicht austauschbar.
Welche Folie bietet bessere Produktsichtbarkeit?
Beide können klare Folie verwenden. Die Sichtbarkeit hängt von Aufbau, Dicke, Trübung, Glanz, Siegeln, Falten, Überlappung, Verunreinigung und Anwendungsqualität ab. Vergleichen Sie produktspezifische optische Daten und akzeptierte Mustergebinde, nicht Kategorienamen.
Welche Option verbraucht weniger Folie?
Keine verbraucht immer weniger. Vergleichen Sie die Folienmasse pro akzeptiertem Gebinde oder Ladung unter äquivalenten Kriterien. Der Stretchverbrauch hängt von Folie, Vordehnung, Muster, Lagen und Ladung ab; der Schrumpfverbrauch hängt von Abmessungen, Dicke, Ausschuss, Geometrie und Ausbeute ab. Eine Dickenreduzierung zählt nur, wenn das System die Validierung weiterhin besteht.
Sind Schrumpf- und Stretchfolie recycelbar?
Einige saubere Polyethylenfolien können mit einem Folienrecyclingstrom kompatibel sein, aber die Recyclingfähigkeit wird nicht dadurch bewiesen, dass man eine Verpackung “PE” nennt. Das gesamte Design – einschließlich Schichten, Etiketten, Druckfarben, Klebstoffe, Metall, Farbe, Verunreinigung und Anbauteile – ist entscheidend, wie in der APR-PE-Flexible-Richtlinie erläutert. Die Sammlung ist außerdem lokal. Beispielsweise umfasst die Richtlinie des Staates New York bestimmte saubere Stretch- und Schrumpffolien Schrumpffolien in ihrem Foliensammelkontext, aber das begründet keine Akzeptanz andernorts. Bestätigen Sie das lokale Programm und das genaue Verpackungsdesign.
Welche Informationen sollte ich einem Folienlieferanten senden?
Senden Sie Anwendung, Abmessungen, Masse, Bilder, geforderte Funktion, aktuelle Folie und Fehler, Ausrüstung, Prozessgrenzen, Vertriebsweg, Volumen, Dokumente, Verfahren, Kriterien und Versuchsplan. Fügen Sie für Schrumpffolie Wärmeempfindlichkeit und Schrumpfkanaldetails hinzu; für Stretchfolie Palettenmuster, Lastprofil, Vordehnsystem, Wickelmuster und Palettenverbund.
Wählen Sie das System um die Verpackungsaufgabe herum
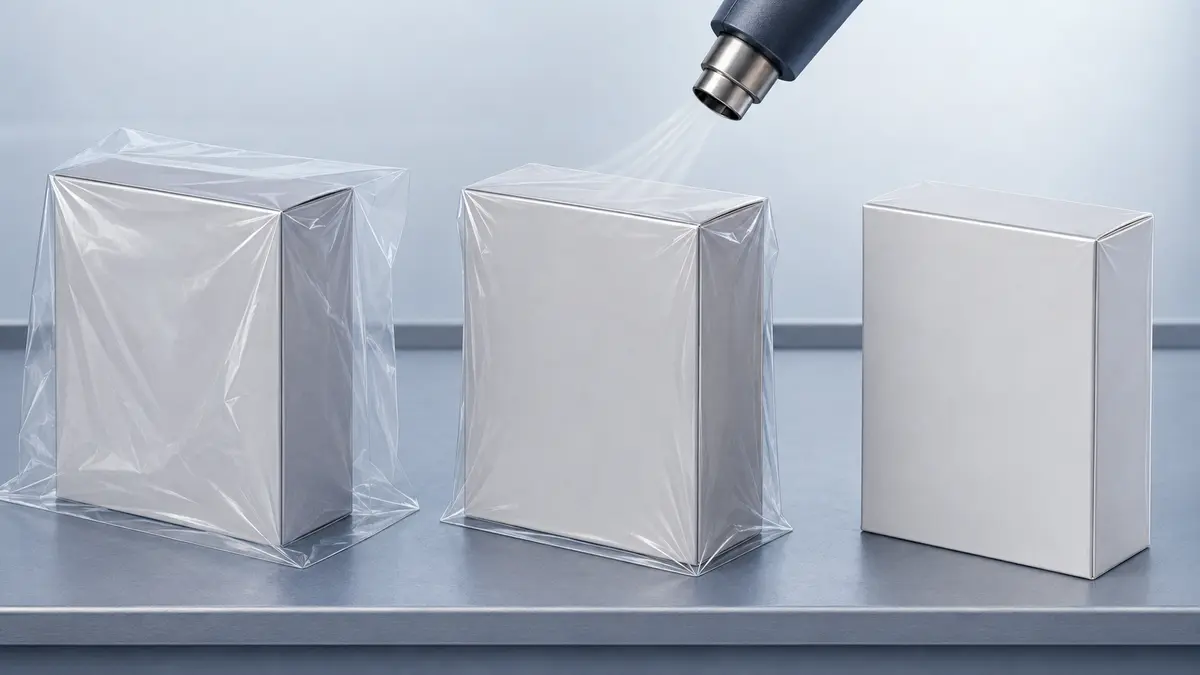
Wählen Sie Schrumpffolie, wenn die validierte Aufgabe wärmeaktivierte Formanpassung um ein Produkt, eine Schale oder ein Bündel erfordert. Wählen Sie Stretchfolie, wenn die validierte Aufgabe spannungsbasierte Ladungssicherung um eine Ladung erfordert. Wenn beide Funktionen benötigt werden, spezifizieren Sie sie als separate Schichten des Verpackungssystems, anstatt eine Folie zu zwingen, jede Aufgabe zu erfüllen.
Der Kategoriename ist nur der Anfang der Spezifikation. Definieren Sie Objekt, Funktion, Ausrüstung, Prozess, Gefährdungen, Akzeptanzkriterien und geforderte Nachweise. Testen Sie dann die genaue Folie an repräsentativen Produkten oder Ladungen und validieren Sie das Endergebnis. Ein Lieferant kann effektiver reagieren, wenn die Anfrage echte Betriebsdaten enthält, und der Käufer kann Angebote auf einer äquivalenten, testbaren Basis vergleichen.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German