PVC-Schrumpf Film ist eine orientierte Polyvinylchlorid Verpackungsfolie, die bei kontrollierter Wärmeeinwirkung schrumpft. Sie kann eine klare, enge Überverpackung, ein Band oder eine Hülse um ein Produkt bilden. Doch “PVC” allein definiert weder die Schrumpfkurve, das Siegelfenster, den Lebensmittelkontaktstatus noch die Linienleistung der Folie. Käufer müssen die exakte Sorte mit der Verpackung, der Ausrüstung, dem Zielmarkt und dem Entsorgungsweg verbinden. Dieser Leitfaden erläutert diesen Entscheidungspfad und zeigt, was vor der kommerziellen Freigabe zu spezifizieren, zu testen und zu dokumentieren ist.
Was ist PVC-Schrumpffolie?
Für den Lebensmittelkontakt in den USA ist die eCFR zu prüfen. Polymerbestimmungen bevor Sie eine Aussage zur fertigen Folie genehmigen.
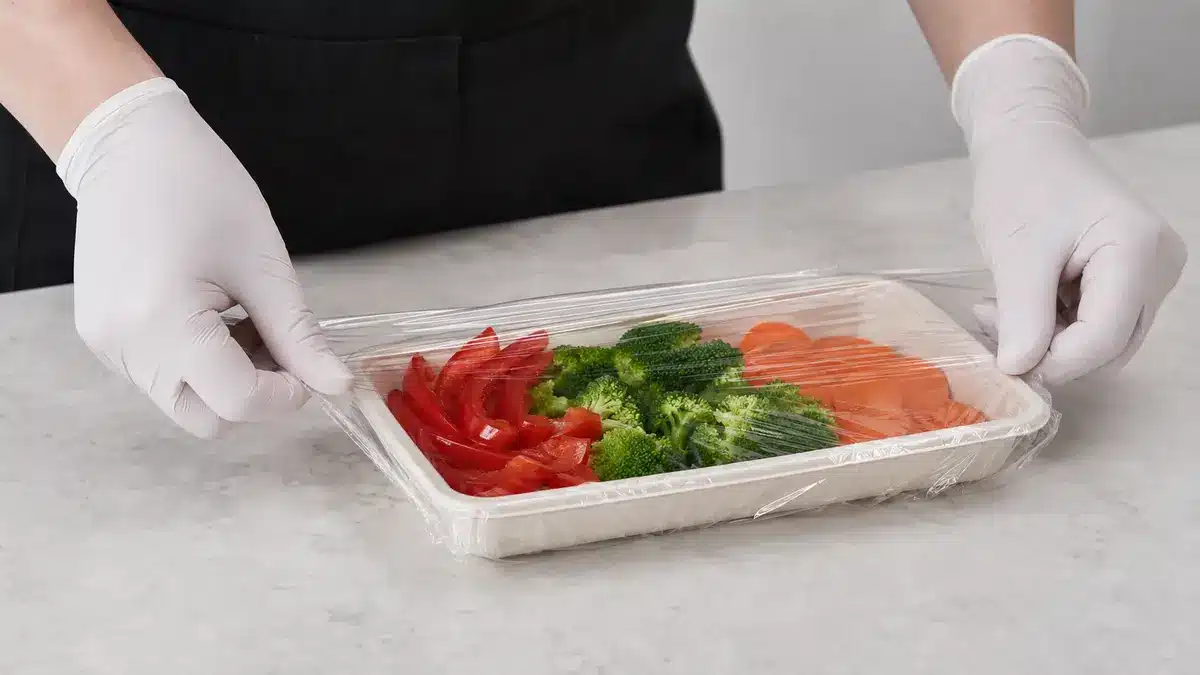
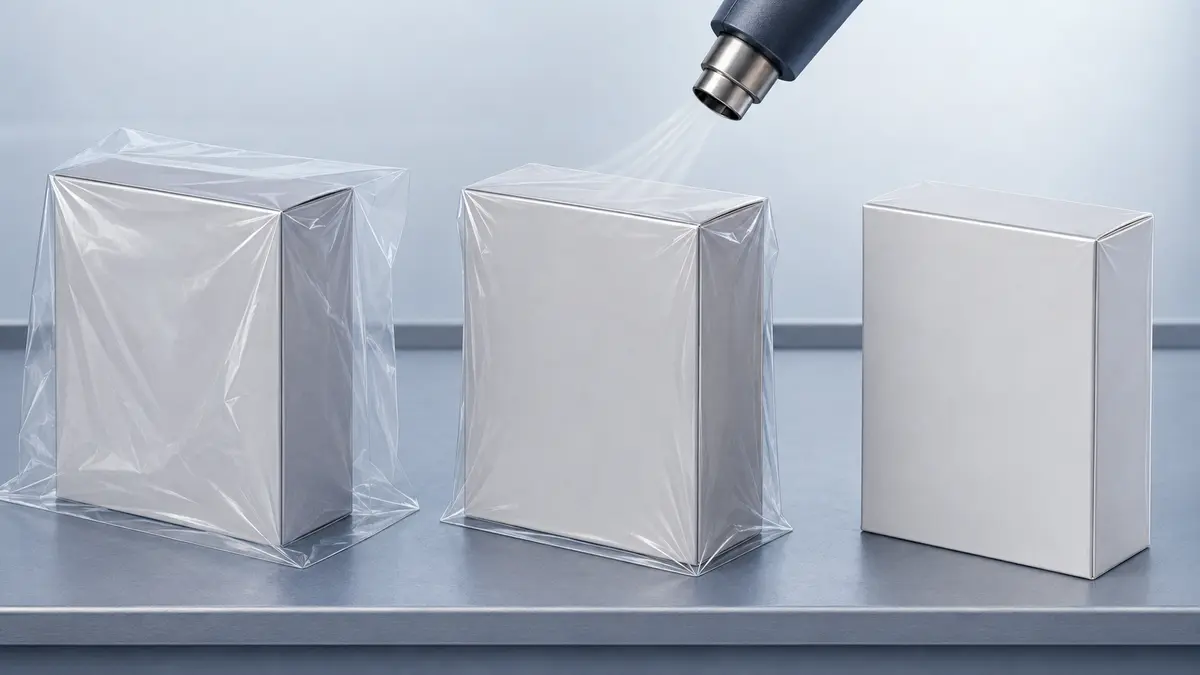
PVC Schrumpffolie ist eine PVC-Formmasse, die zu Folie verarbeitet und während der Herstellung gezielt orientiert wird. Diese Orientierung speichert Spannung in der Folie. Kontrolliertes Wiedererhitzen setzt einen Teil der Spannung frei, sodass die Folie um ein Produkt schrumpft.
Die zweckmäßige Definition besteht aus drei Teilen:
- Material: Das Basispolymer ist Polyvinylchlorid, kurz PVC.
- Formulierung: Stabilisatoren, Weichmacher, Modifikatoren, Gleitmittel, Pigmente und andere Additive können verwendet werden, um sortenspezifisches Verhalten zu erzielen.
- Funktion: Die Folie ist technisch so ausgelegt, dass sie nach Wärmeeinwirkung schrumpft, nicht nur, dass sie sich um eine Last dehnt.
- Format: Sie kann als Mittelfalzfolie, einseitig gewickelte Folie, Schlauchfolie, Beutel, Bänder oder Hülsen geliefert werden.
- Nachweisgrenze: Die Materialbezeichnung belegt keinen bestimmten Schrumpfprozentsatz, Lebensmittelkontaktstatus oder Maschineneinstellung.
Käufergrenze: Behandeln Sie “PVC-Schrumpffolie” als Materialfamilie. Geben Sie eine benannte Sorte, Spezifikation und Konformitätspaket frei – nicht ein generisches Harzlabel.
PVC-Schrumpffolie vs. Stretchfolie
Schrumpffolie und Stretchfolie mögen auf der Rolle ähnlich aussehen, aber sie sichern Produkte auf unterschiedliche Weise. Stretchfolie wird unter Spannung gezogen, üblicherweise um eine Palettenladung. Ihre elastische Rückstellung und Klebrigkeit helfen, die Ladung zusammenzuhalten. Schrumpffolie wird lose um einen Artikel gelegt, bei Bedarf gesiegelt und dann erhitzt, bis sie schrumpft.
Der Unterschied betrifft Ausrüstung und Risiko. Ein Schrumpfbetrieb benötigt eine kontrollierte Wärmequelle, wie einen Tunnel oder ein geeignetes Wärmeanwendungssystem. Ein Stretchwickelbetrieb benötigt kontrollierte Spannung. Das Ersetzen eines Prozesses durch den anderen kann schwache Umhüllung, beschädigte Produkte oder unsichere Improvisation erzeugen.
Die Rolle von Harz, Additiven und Orientierung
PVC-Harz ist nur das Ausgangspolymer. Compoundeure wählen ein Additivsystem, das die Verarbeitung und die geforderte Balance aus Flexibilität, Steifigkeit, Stabilität, Optik, Gleitfähigkeit und anderen Eigenschaften unterstützt. Nicht jede PVC-Schrumpffolie verwendet dieselben Additive oder Konzentrationen.
Orientierung ist ein separater Herstellungsschritt. Sie bestimmt, wie stark die Folie dazu neigt, sich in Maschinenrichtung, Querrichtung oder beiden zurückzubilden. Zwei klare PVC-Folien können sich daher im selben Tunnel unterschiedlich verhalten. Ein Käufer benötigt die exakten Sortendaten und eine Linienversuch um zu wissen, ob eine der Folien zur Verpackung passt.
Wie funktioniert PVC-Schrumpffolie?
Schrumpffolie funktioniert durch kontrollierte Orientierung und thermische Rückbildung. Während der Herstellung wird die Folie in eine oder mehrere Richtungen gestreckt, während ihre Struktur orientiert werden kann. Sie wird dann abgekühlt, sodass der orientierte Zustand erhalten bleibt. Später gibt Wärme den Polymerketten genügend Mobilität, um in einen weniger orientierten Zustand zurückzukehren.
Der praktische Ablauf ist einfach:
- Die Folie wird während der Produktion orientiert;
- Kühlung hält diese Orientierung aufrecht;
- Die Folie wird um ein Produkt gewickelt;
- Wärme initiiert die Rückbildung;
- Die Folie schrumpft, bis sie das Produkt erreicht oder ihre verfügbare Schrumpfung erreicht;
- Weitere Rückbildung kann Kraft gegen die Verpackung erzeugen.
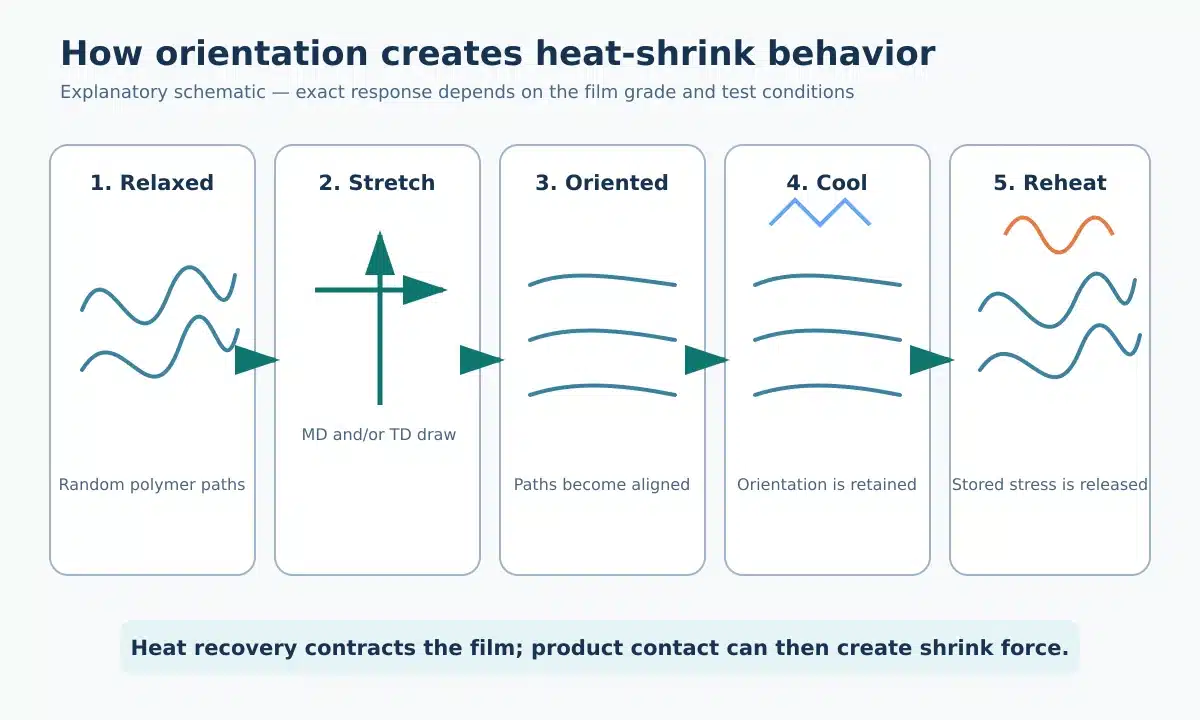
Dieser Mechanismus erklärt, warum die Temperatur allein das Ergebnis nicht vorhersagen kann. Einwirkzeit, Wärmeübertragung, Foliendicke, Orientierung, Verpackungsgeometrie und Rückhaltung beeinflussen alle die fertige Verpackung.
Gespeicherte Orientierung und Wärmerückbildung
Die Folie muss nicht schmelzen, um zu schrumpfen. Stattdessen setzt Wärme Spannungen frei, die während der Orientierung eingeführt wurden. Das Rückbildungsverhalten folgt einer Kurve und nicht einer einzelnen Ein/Aus-Temperatur. Ein technisches Datenblatt kann daher freie Schrumpfung bei mehreren Temperaturen oder eine gerichtete Schrumpfkurve angeben.
In einem Tunnel wirkt das Produkt auch als Wärmesenke. Ein schwerer Karton, ein kaltes Produkt, eine unregelmäßige Form oder eine reflektierende Oberfläche verändern, wie schnell sich die Folie erwärmt. Die Lufttemperatur am Bedienfeld ist nicht dasselbe wie die Folientemperatur. Verweilzeit und Luftstrom müssen zusammen mit dem Sollwert berücksichtigt werden.
Maschinenrichtung, Querrichtung und Schrumpfkraft
Maschinenrichtung (MD) folgt dem Lauf der Folie durch Produktion und Abwicklung. Querrichtung (TD) verläuft quer zur Bahn. Eine Folie kann in jeder Richtung unterschiedliches Schrumpfverhalten aufweisen, daher sollte eine Anfrage beide Werte und die Bedingungen, unter denen sie gemessen wurden, anfordern.
Freie Schrumpfung und Schrumpfkraft sind ebenfalls unterschiedlich. Freie Schrumpfung misst die Dimensionsänderung, wenn die Probe ohne Rückhaltung schrumpfen kann. Schrumpfspannung oder -kraft misst die Kraft, die unter definierten Rückhalte- und Temperaturbedingungen erzeugt wird. Hohe freie Schrumpfung bedeutet nicht automatisch, dass eine Folie die richtige Kraft auf einen empfindlichen Karton ausübt. Käufer sollten sowohl die Schrumpfkurve als auch das Kraftprofil an die Verpackung anpassen.
Wie wird PVC-Schrumpffolie hergestellt und geliefert?
Der Herstellungsweg variiert je nach Hersteller und Sorte, aber der generische Ablauf verbindet Formulierung, Folienbildung, Orientierung, Kühlung und Konfektionierung. Jeder Schritt kann die Folie verändern, die auf der Verpackungslinie ankommt.
- Das Harz compoundieren. PVC-Harz wird mit dem Additivsystem vermischt, das für Verarbeitung und Endanwendung benötigt wird.
- Die Folie formen. Die Formmasse wird durch ein geeignetes Extrusions- oder Folienbildungsverfahren in eine kontinuierliche Folie umgewandelt.
- Die Folie orientieren. Kontrolliertes Strecken entwickelt Schrumpfpotenzial in MD, TD oder beiden.
- Kühlen und stabilisieren. Schnelles Abkühlen erhält den orientierten Zustand für spätere Wärmerückbildung.
- Konfektionieren und aufwickeln. Die Bahn wird geschnitten, gefaltet, geformt, bedruckt, perforiert oder zu Beuteln, Hülsen oder Bändern verarbeitet.
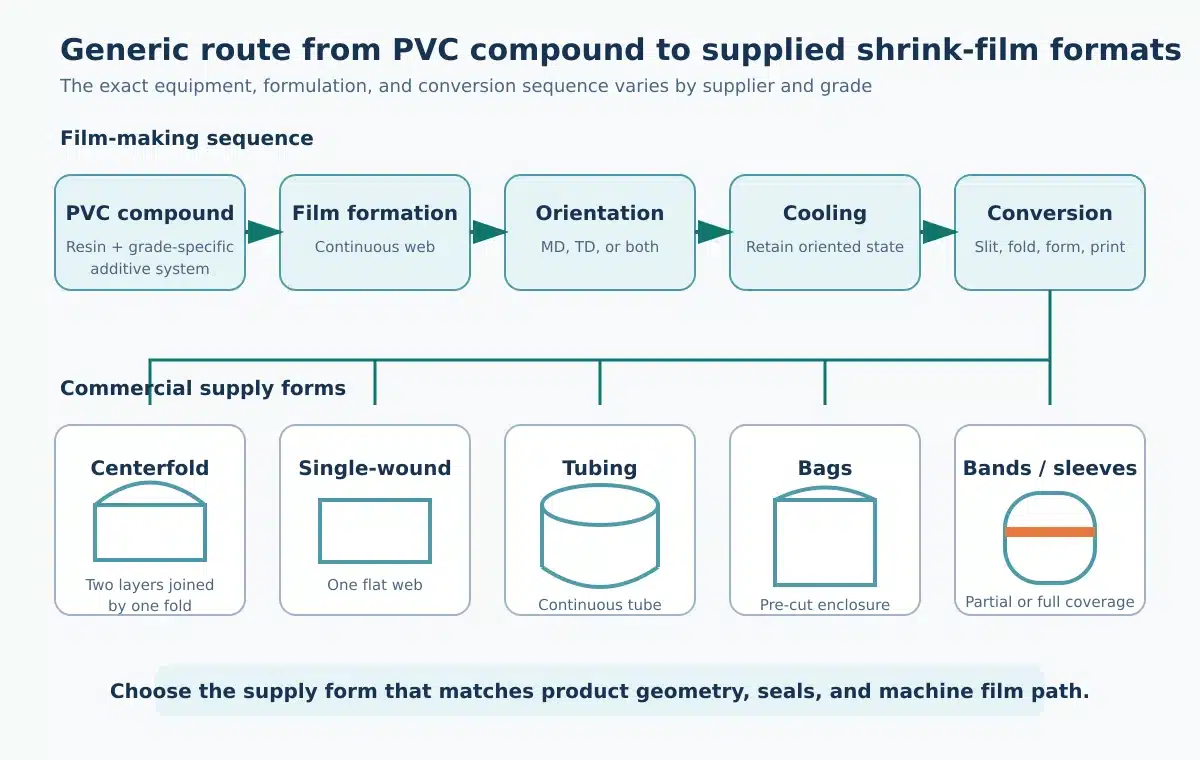
Dies ist eine Prozesskarte, kein proprietäres Rezept. Käufer sollten ohne Lieferantennachweis keine Schichtstruktur, Additivpaket oder Orientierungsmethode ableiten.
Von Compoundierung und Extrusion bis zur Orientierung
Formulierung und Verarbeitung wirken zusammen. Eine Formmasse, die sich gut verarbeiten lässt, liefert möglicherweise nicht die geforderte Schrumpfkurve, das Siegelverhalten oder die Lagerstabilität, wenn Orientierung und Kühlung nicht ebenfalls kontrolliert werden. Ebenso kann ein Orientierungsziel, das für einen starren Karton geeignet ist, zu viel Kraft für eine druckempfindliche Verpackung erzeugen.
Die fertige Rolle ist die nachweistragende Einheit. Ihre Chargenidentität sollte mit der Spezifikation des Lieferanten, gegebenenfalls Zertifikatsaufzeichnungen und der Musterfreigabehistorie verbunden sein. Diese Verbindung wird wichtig, wenn sich eine Linie nach einem Rollen- oder Chargenwechsel plötzlich anders verhält.
Mittelfalz, einseitig gewickelt, Schlauchfolie, Beutel und Hülsen
Mittelfalzfolie wird vor dem Aufwickeln einmal längs gefaltet. Sie bietet zwei durch eine Falz verbundene Lagen und wird üblicherweise zu einer Tasche geöffnet, bevor die verbleibenden Seiten gesiegelt werden. Einseitig gewickelte Folie ist eine flache, einlagige Bahn und eignet sich für Maschinen, die die erforderliche Umwicklung oder Hülse formen.
Schlauchfolie ist ein kontinuierlicher Schlauch, während Beutel vorgeschnittene Umhüllungen sind. Bänder bedecken einen begrenzten Teil eines Behälters, oft um einen Verschluss. Hülsen können einen Teil oder den größten Teil eines Behälters bedecken und auch bedruckte Grafiken tragen. Das korrekte Format hängt von Produktgeometrie, Siegelplatzierung, Durchsatz, Umrüstmethode und dem von der Maschine unterstützten Folienpfad ab.
Was sind die Haupteigenschaften von PVC-Schrumpffolie?
Käufer beginnen oft mit Klarheit und Schrumpfprozentsatz, aber eine nützliche Spezifikation deckt das gesamte Verpackungssystem ab. Das Prüfobjekt muss eine benannte Sorte und Dicke sein. Ergebnisse benötigen außerdem Richtung, Methode, Konditionierung, Temperatur, Zeit und Einheiten.
Klarheit, Glanz, Steifigkeit, Schrumpfverhalten und Siegelfähigkeit
Die wichtigsten Bewertungsdimensionen sind:
- Optik: Trübung, Lichttransmissionsgrad, Glanz und visuelle Gleichmäßigkeit beeinflussen die Präsentation im Regal und die Lesbarkeit von Codes.
- Handhabung: Steifigkeit, Gleitverhalten und Reibungskoeffizient beeinflussen Abwicklung, Produktbeladung, Bahnführung und Blockbildung.
- Mechanisches Verhalten: Zug-, Weiterreiß- und Durchstoßeigenschaften beeinflussen die Beständigkeit gegen Kanten und Handhabungsschäden.
- Schrumpfverhalten: Freies Schrumpfen in MD und TD, Schrumpfbeginn, Kurvenverlauf und Schrumpfkraft beeinflussen Passform und Produktverformung.
- Siegeln: Siegelfähigkeit, nutzbares Verarbeitungsfenster, Verweilzeit, Druck, Verschmutzungstoleranz und Heißfestigkeit beeinflussen die Packungsintegrität.
- Abmessungen: Dicke, Breite, Toleranz, Kerngröße, Rollenlänge und Wickelqualität beeinflussen Konsistenz und Maschinenpassung.
Diese Eigenschaften sind voneinander abhängig. Eine dickere Folie kann den Schutz verbessern, erfordert jedoch möglicherweise ein anderes Wärmeprofil. Eine höhere Kraft kann eine starre Verpackung straffen, jedoch einen leichten Karton verziehen. Mehr Gleitfähigkeit kann die Bewegung verbessern, aber das Stapeln oder Zuführen erschweren.
Wo Sorte, Stärke, Lagerung und Prüfbedingungen das Ergebnis verändern
Ein technisches Datenblatt eines Herstellers kann veranschaulichen, wie belastbare Nachweise aussehen. Eine PVC-Schrumpfschlauchsorte gibt beispielsweise das gerichtete Schrumpfen bei mehreren Temperaturen an und legt Lagerbedingungen fest. Diese Werte gelten für diese Sorte und diesen Prüfkontext. Sie sind keine allgemeingültigen PVC-Werte.
ASTM-Methoden helfen, die Messfrage zu definieren. ASTM D2732 behandelt das ungehinderte lineare Wärmeschrumpfen. ASTM D2838 behandelt Schrumpfspannung und Orientierungsfreisetzungsspannung. Weitere Methoden decken Dicke, Trübung, Glanz, Reibung, Zugverhalten und Weiterreißen ab. Allein die Angabe einer Prüfmethode ist unvollständig, wenn Probe, Richtung, Konditionierung und Verfahren fehlen.
Lagern Sie Rollen gemäß den schriftlichen Vorgaben des Lieferanten. Hitze, Sonnenlicht, Feuchtigkeit, falsche Rollenorientierung und übermäßige Lagerzeit können die Handhabung verändern oder Blockbildung fördern. Dokumentieren Sie die Lagerhistorie bei der Untersuchung eines Linienproblems.
Wo wird PVC-Schrumpffolie üblicherweise eingesetzt?
PVC-Schrumpffolie wird dort eingesetzt, wo eine klare, straffe Präsentation und ein kontrolliertes Wärmeverhalten von Wert sind. Die Anwendungshistorie begründet keine aktuelle Konformität oder optimale Eignung. Prüfen Sie jede Anwendung gegen die konkrete Folie, Verpackung, den Prozess, den Markt und den Verwertungsweg.
Einzelhandels-Umverpackungen, Mehrfachpackungen, Originalitätssicherungsbänder und Schrumpfschläuche
| Anwendungsrolle | Funktion der Folie | Was zu überprüfen ist | Typische Grenze |
|---|---|---|---|
| Einzelhandels-Umverpackung | Erzeugt eine enge, klare Außenverpackung um einen starren Gegenstand oder Karton | Optik, Siegelbild, Kantenbeständigkeit, Wärmetoleranz des Produkts | Scharfe Kanten, Kaltverteilung oder PVC-Richtlinien des Einzelhandels können die Wahl verändern |
| Kleine Mehrfachpackung | Hält mehrere leichte, starre Artikel für Präsentation oder Promotion zusammen | Schrumpfkraft, Bewegung der Einheiten, Siegelfestigkeit, Packungssteifigkeit | Schwere Transportbündel erfordern oft eine robustere oder dickere PE-Lösung |
| Originalitätssicherungsband | Sitzt eng um Verschluss oder Kappe und muss beim Öffnen sichtbare Beschädigung zeigen | Banddesign, Perforation, Erkennungsmerkmal, Applikationsqualität, geltende Vorschriften | Ein Band ist nicht allein deshalb konform, weil es schrumpft |
| Schrumpfschlauch | Schmiegt sich um einen Teil oder den größten Teil eines Behälters und kann Grafiken tragen | Gerichtetes Schrumpfen, Behälterform, Druckverzerrung, Naht, Schrumpftunneltyp | Stark konturierte Formen können ein anderes Schlauchmaterial oder eine andere Sorte erfordern |
Für rezeptfreie Arzneimittelverpackungen in den USA erläutert die FDA-Leitlinie, dass eine Folienumhüllung oder ein Schrumpfband ordnungsgemäß gestaltet und appliziert sein muss, um sichtbare Hinweise auf ein Öffnen zu hinterlassen. Dies ist eine Systemanforderung. Materialauswahl, Grafik, Perforation, Applikation und Inspektion tragen alle dazu bei.
Bevor Sie PVC in die engere Wahl ziehen, fragen Sie, ob das Produkt starr genug für die zu erwartende Kraft ist, ob es den Wärmeprozess verträgt, ob die Folie Lebensmittel oder ein anderes empfindliches Produkt berührt und ob der Zielmarkt oder Kunde eine PVC-Beschränkung hat.
PVC vs. POF vs. PE-Schrumpffolie: Was passt zur Aufgabe?
PVC, Polyolefin-Schrumpf Folie (POF) und Polyethylen-Schrumpffolie (PE) überlappen sich in ihren Rollen, unterscheiden sich jedoch. Vergleichen Sie tatsächliche Kandidatensorten unter denselben Bedingungen. Beschreibungen auf Familienebene sind für die Vorauswahl nützlich, nicht für die endgültige Freigabe.
Materialien anhand derselben Verpackungsanforderungen vergleichen
| Anforderung | PVC-Schrumpffolie | POF-Schrumpffolie | PE-Schrumpffolie |
|---|---|---|---|
| Typische Rolle bei der Vorauswahl | Klare Einzelhandels-Umverpackung, Bänder und einige Schläuche | Universelle Einzelhandels-Umverpackung und viele anspruchsvollere Anwendungen | Dickere Bündelung, Mehrfachpackungen und Transportschutz |
| Präsentation | Häufig wegen klarem, glänzendem Erscheinungsbild gewählt | Häufig wegen klarer Präsentation mit weicherem Griff gewählt | Meist nachrangig gegenüber Zähigkeit und Lastaufnahme |
| Zähigkeit und Kanten | Sortenabhängig; Durchstoßfestigkeit und Sprödigkeit nach dem Schrumpfen validieren | Viele Sorten sind auf Zähigkeit und ein breites Verarbeitungsfenster ausgelegt | Häufige Wahl, wenn dickere, robuste Bündelungsfolie benötigt wird |
| Schrumpf und Kraft | Kann gerichtetes und relativ reaktionsschnelles Schrumpfen bieten; Kraft auf das Produkt verifizieren | Ausgewogenes oder sortenabhängig eingestelltes Schrumpfen und Kraft sind weit verbreitet | Oft geringeres freies Schrumpfen, aber nutzbare Kraft und Haltbarkeit bei Bündelungssorten |
| Maschinenpassung | Kann bei vergleichsweise geringer Wärmebelastung für eine bestimmte Sorte laufen | Läuft nach Einstellungsänderungen häufig über gängige Siegelgeräte und Schrumpftunnel | In der Regel verbunden mit Bündelungsmaschinen oder Anlagen, die für dickere Folien geeignet sind |
| Lebensmittelkontakt-Pfad | Erfordert exakte Rezeptur- und Verwendungszweck-Nachweise | Erfordert exakte Qualitäts- und Verwendungszweck-Nachweise | Erfordert exakte Qualitäts- und Verwendungszweck-Nachweise |
Bedingte Auswahl – Kurzliste PVC, wenn:.
Vergleichen Sie nicht die PVC-Kennzahl eines Lieferanten mit der POF-Kennzahl eines anderen Lieferanten, es sei denn, Dicke, Verfahren, Richtung, Temperatur, Verweilzeit und Einheiten stimmen überein. Die Gesamtkosten sollten Folienausbeute, Energie, Arbeitsaufwand, Umrüstungen, Ausschuss, Stillstandszeiten und beschädigte Produkte umfassen – nicht nur den Preis pro Kilogramm.
Wie sollten Käufer PVC-Schrumpffolien spezifizieren?
Eine effektive Anfrage (RFQ) wandelt die Verpackungsaufgabe in messbare Eingabegrößen und Nachweisanforderungen um. Vage Begriffe wie “hohe Schrumpfung”, “lebensmittelecht” oder “Premium-Klarheit” lassen zu viel Raum für fehlerhafte Annahmen.
Eine praktische Checkliste für RFQ und Musterfreigabe
- Beschreiben Sie das Produkt. Geben Sie Länge, Breite, Höhe, Gewicht, Kantenprofil, Steifigkeit, Temperaturempfindlichkeit sowie etwaige Öffnungen oder bewegliche Teile an.
- Definieren Sie die Verpackungsart. Geben Sie an, ob es sich um eine Umverpackung, Mehrfachpackung, Beutel, Band oder Sleeve handelt. Kennzeichnen Sie Siegelpositionen und das gewünschte Endbild.
- Beschreiben Sie Kontakt und Märkte. Identifizieren Sie direkten oder indirekten Kontakt, Produktart, Verwendungstemperatur und -zeit, Zielländer, Einzelhandelsrichtlinien und Anforderungen an beschränkte Stoffe.
- Dokumentieren Sie die Linie. Nennen Sie Verpackungsmaschine, Siegelgerät, Tunnel, Wärmeübertragungsart, Linienleistung, aktuelle Folie, Betriebsfenster, Abrollung sowie verfügbare Kern- und Rollenabmessungen.
- Spezifizieren Sie die Folie. Fordern Sie Qualität, Aufbau, Nenndicke und Toleranz, Breite und Toleranz, Format, Kern, Rollenlänge, Wicklung, Perforation, Behandlung und Druckanforderungen an.
- Benennen Sie die Leistungsnachweise. Fordern Sie MD/TD-Schrumpfkurven, Schrumpfkraft sofern relevant, Optik, Reibung, mechanische Daten, Siegelbedingungen, Lagerungsgrenzen sowie die Methoden und Einheiten hinter jedem Wert an.
- Fordern Sie Konformitätsdokumente an. Fragen Sie nach der Erklärung oder der regulatorischen Grundlage, die der exakten Qualität, dem Aufbau, der Kontaktanwendung, der Temperatur, der Zeit und dem Zielmarkt entspricht. Fordern Sie das aktuelle Sicherheitsdatenblatt (SDS) an.
- Freigabe durch Muster und Versuch. Definieren Sie Mustermenge, Annahmekriterien, Fehlergrenzen, Prüfmethode, Versuchsdauer und den Änderungsmanagementprozess.
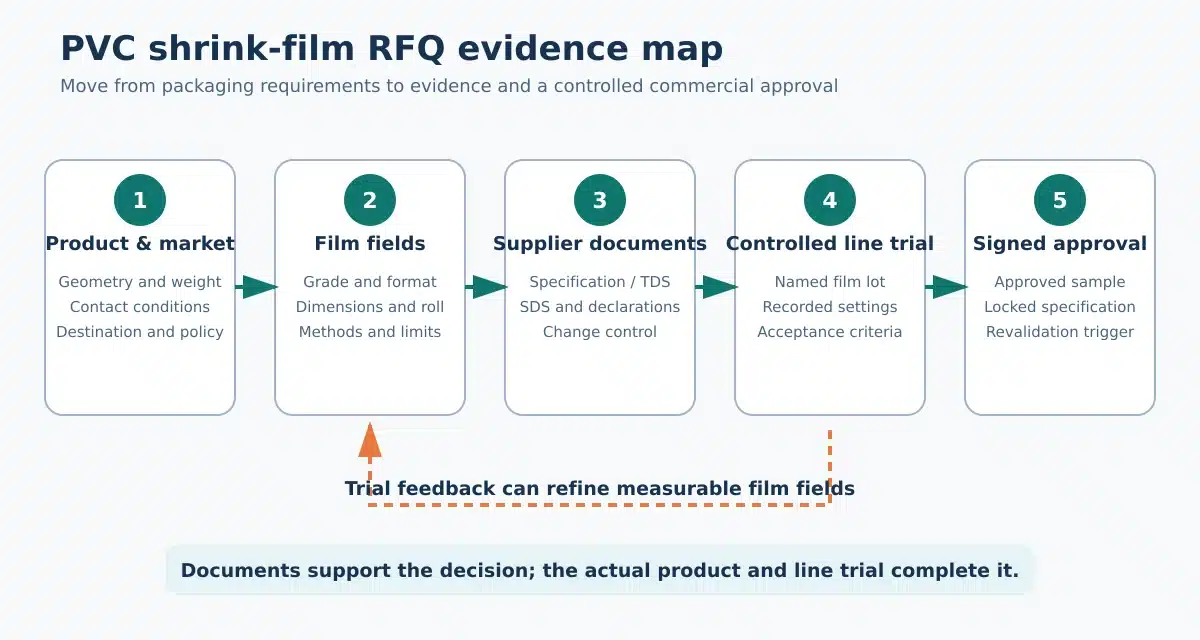
Die Nachweiskarte sollte in eine Richtung verlaufen: Produkt- und Marktanforderungen → messbare Folienfelder → Lieferantendokumente → kontrollierter Linienversuch → unterzeichnete Freigabe. Wenn ein Feld nicht messbar oder dokumentierbar ist, erfassen Sie es als offenen Punkt, anstatt es in ein Versprechen umzuwandeln.
Beziehen Sie kommerzielle Variablen ein, wie Mindestbestellmenge, Lieferzeit, Rollenausbeute, Umrüsthäufigkeit und Reklamationsbearbeitung. Diese gehören neben die technische Abnahme, da eine stabile Folie, die weniger Stillstände verursacht, pro freigegebener Verpackung kostengünstiger sein kann als eine günstigere Rolle.
Wie führt man PVC-Schrumpffolie ein und behebt Störungen?
Beginnen Sie mit den genauen Betriebshinweisen des Folienlieferanten und dem Anlagenhandbuch. Bestätigen Sie Belüftung, Schutzvorrichtungen, Wartung und Bedienerschulung, bevor Sie Prozesseinstellungen ändern. Eine allgemeine Internettemperatur ist kein sicheres Inbetriebnahmerezept.
Ein Siegel- und Schrumpfversuch vor der Serienproduktion
Verwenden Sie eine kontrollierte Abfolge:
- Verifizieren Sie Folienidentität, Charge, Breite, Dicke, Format, Lagerungshistorie und Rollenzustand.
- Bestätigen Sie Produktabmessungen, Packungsausrichtung, Siegelposition und Entlüftung.
- Prüfen Sie Siegelgerät, Draht oder Messer, Druckflächen, Bänder, Gebläse, Entlüftungen und Temperaturregelungen.
- Stellen Sie eine reproduzierbare Siegelung bei der niedrigsten praktikablen, vom Lieferanten unterstützten Einstellung her.
- Führen Sie eine kleine Tunnelmatrix mit kontrollierten Änderungen von Temperatur, Förderbandgeschwindigkeit und Luftstrom durch. Ändern Sie jeweils nur eine Variable.
- Erfassen Sie Aussehen, Siegelintegrität, Falten, Löcher, kraftbedingte Verformungen und Abmessungen nach dem Abkühlen.
- Wiederholen Sie den Vorgang über ausreichend viele Packungen, um normale Schwankungen aufzuzeigen, und bewahren Sie dann Einstellungen und freigegebene Muster auf.
| Symptom | Mögliche Variablen | Sichere Erstprüfungen |
|---|---|---|
| Offene, gezackte oder schwache Siegelnaht | Hitze, Verweilzeit, Druck, Verunreinigung, Spannung, verschlissene Bauteile | Leeren-Beutel-Siegelung durchführen; Siegelfläche prüfen; mit Lieferanteneinstellungen vergleichen |
| Falten oder lockere Bereiche | Foliengröße, Entlüftung, geringe oder ungleichmäßige Hitze, kurze Verweilzeit, blockierter Luftstrom, Produktgeometrie | Beutelabmessungen und Luftentweichung prüfen; Tunnel-Luftstrom inspizieren; jeweils eine Einstellung ändern |
| Durchbrennen, Löcher oder Sprödigkeit | Übermäßige Hitzeeinwirkung, lange Verweilzeit, dünne oder beschädigte Folie, scharfe Kanten | Einwirkung innerhalb der Lieferantenrichtlinien reduzieren; Kanten und Folienzustand prüfen |
| Packungsverformung | Übermäßige Schrumpfkraft oder Hitze, schwacher Karton, schlechte Ausrichtung | Kraftanforderung bestätigen; gefährdete Bereiche schützen oder neu gestalten; andere Qualität testen |
| Blockieren oder schlechtes Abrollen | Lagerungshitze, Druck, Rollenschaden, Gleitreibungsabweichung | Lagerungsaufzeichnungen prüfen; Rolle konditionieren und inspizieren; zurückbehaltene Charge vergleichen |
Ein Leeren-Beutel-Siegeltest ist.
Welche Sicherheits-, Konformitäts- und Entsorgungsgrenzen sind relevant?
Behandeln Sie Sicherheit, Marktzugang und Entsorgung als separate Freigabetore. Das Bestehen eines Tores erfüllt nicht die Anforderungen der anderen.
| Tor | Erforderliche Nachweise | Eigentümerfrage |
|---|---|---|
| Sicherheit von Arbeitskräften und Prozessen | Aktuelles Sicherheitsdatenblatt, Geräteanweisungen, Lüftungsbewertung, lokale Arbeitsplatzschutzmaßnahmen | Kann die Folie innerhalb des dokumentierten Prozesses ohne Überhitzung oder unkontrollierte Exposition verarbeitet werden? |
| Lebensmittel- oder empfindlicher Produktkontakt | Exakte Typdeklaration, regulatorische Grundlage, Migrations- oder unterstützende Nachweise falls erforderlich, definierte Kontaktbedingungen | Ist diese Konstruktion für dieses Produkt, diese Zeit, diese Temperatur und diesen Zielmarkt zugelassen? |
| Kunden- und Marktrichtlinien | Erklärungen zu beschränkten Stoffen, Anforderungen von Einzelhändlern oder Marken, Änderungsmanagement-Unterlagen | Erlaubt der Kunde PVC und dieses Additivpaket? |
| Lebensende | Gesamtpaket-Designprüfung, lokale Sammelakzeptanz, Sortierkompatibilität und ein Endmarkt | Wohin gelangt das tatsächlich verwendete Paket, und wird es dort ausdrücklich akzeptiert? |
Die OSHA weist darauf hin, dass überhitztes PVC Chlorwasserstoff erzeugen kann. Dies bedeutet nicht, dass jeder normale Schrumpflauf eine gefährliche Exposition erzeugt. Es bedeutet, dass der Betrieb Überhitzung verhindern, das Sicherheitsdatenblatt und die Geräteanweisungen befolgen sowie eine geeignete Lüftungs- und Arbeitsplatzrisikobewertung anwenden sollte. Geruch ersetzt keine Expositionskontrolle.
Der Lebensmittelkontaktstatus ist formulations- und verwendungsspezifisch. In den Vereinigten Staaten muss eine Lebensmittelkontaktsubstanz eine anwendbare Zulassung für ihre beabsichtigte Verwendung besitzen. Die EU-Vorschriften für Kunststoffe im Lebensmittelkontakt legen ebenfalls Anforderungen an Zusammensetzung, Migration und Konformität fest. Fordern Sie Nachweise an, die der exakten Folie, der Kontaktart, der Temperatur, der Zeit, der Lebensmittelkategorie und dem Bestimmungsmarkt entsprechen.
Auch die Recyclingfähigkeit erfordert eine qualifizierte Formulierung. Ein Recycling-Designleitfaden kann die Kompatibilität bewerten, aber Zugang, Annahme, Sortierung und Endmärkte sind weiterhin entscheidend. Legen Sie PVC-Folie nicht in einen Polyethylen-Sammelstrom im Einzelhandel, es sei denn, dieses Programm akzeptiert sie ausdrücklich. Prüfen Sie die lokalen Anweisungen für das gesamte Paket, einschließlich Etiketten, Druckfarben, Klebstoffe und Verunreinigungen.
Häufig gestellte Fragen zu PVC-Schrumpffolie
Ist PVC-Schrumpffolie dasselbe wie Frischhaltefolie?
Nein. PVC kann in verschiedenen Folienprodukten verwendet werden, aber Schrumpffolie und Frischhaltefolie erfüllen unterschiedliche Aufgaben. Schrumpffolie ist so orientiert, dass sie sich nach kontrollierter Hitzeeinwirkung zusammenzieht. Frischhaltefolie ist dafür ausgelegt, an sich selbst oder einer Oberfläche zu haften, ohne einen Schrumpftunnel-Schritt. Verwenden Sie keine Küchenfrischhaltefolie als Ersatz für Verpackungsschrumpffolie.
Kann PVC-Schrumpffolie für Lebensmittelverpackungen verwendet werden?
Nur wenn die exakte fertige Folie und die beabsichtigte Verwendung über die erforderliche regulatorische Unterstützung verfügen. Das Wort “PVC” beweist weder die Eignung für Lebensmittelkontakt noch widerlegt es sie. Fordern Sie vom Lieferanten Nachweise an, die den Typ, Additive, Druck oder Beschichtungen, Kontaktart, Lebensmittelkategorie, Temperatur, Zeit und den Bestimmungsmarkt abdecken. Validieren Sie die gesamte Paketkonstruktion, nicht nur das Basisharz.
Bei welcher Temperatur schrumpft PVC-Folie?
Es gibt keine universelle PVC-Schrumpftemperatur. Ein spezifisches technisches Datenblatt kann die Schrumpfung bei mehreren Temperaturen angeben, aber die Tunnel-Leistung hängt auch von Dicke, MD/TD-Orientierung, Luftstrom, Verweilzeit, Wärmeübertragungsmethode, Produktmasse und Geometrie ab. Beginnen Sie mit dem Betriebsfenster des Lieferanten und den Geräteanweisungen und etablieren Sie dann eine kontrollierte Linieneinstellung durch Versuche.
Ist PVC-Schrumpffolie recycelbar?
Sie kann technisch in einem kompatiblen PVC-System recycelbar sein, aber das reicht für eine uneingeschränkte Aussage nicht aus. Das gesamte Paket muss für den Prozess ausgelegt, gesammelt, akzeptiert, sortiert und von einem Endmarkt unterstützt werden. Viele Sammelprogramme für flexible Folien konzentrieren sich auf Polyethylen-Codes 2 und 4. Verifizieren Sie die lokale Annahme, bevor Sie kennzeichnen oder die Entsorgung anweisen.
Warum knittert oder reißt PVC-Schrumpffolie?
Knitterfalten können durch falsche Dimensionierung, eingeschlossene Luft, ungleichmäßige Hitze, schlechten Luftstrom, kurze Verweilzeit, Produktgeometrie, Lagereffekte oder den falschen Typ entstehen. Risse können durch übermäßige oder unzureichende Siegeltemperatur, schlechten Druck, Verunreinigungen, Folienzug, Rollenschäden, scharfe Kanten oder zu starke Hitzeeinwirkung entstehen. Dokumentieren Sie die Stelle des Symptoms und ändern Sie jeweils nur eine Variable.
Wann sollten Sie POF anstelle von PVC wählen?
Wählen Sie einen POF-Typ, wenn Versuchsergebnisse zeigen, dass er die Anforderungen an Zähigkeit, Betriebsfenster, Kühlkette, Lebensmittelkontakt-Dokumentation, Kundenrichtlinien oder Verwertungswege besser erfüllt. Das ist eine bedingte Entscheidung, keine universelle Regel. Vergleichen Sie benannte PVC- und POF-Typen auf derselben Dickenbasis, am selben Produkt und derselben Linie, mit denselben Akzeptanzkriterien und demselben Gesamtkostenmodell.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German