
PVC収縮 フィルムは配向されたものである ポリ塩化ビニル 制御された熱にさらされると収縮する包装用フィルム。製品の周囲に透明で密着性の高いオーバーラップ、バンド、またはスリーブを形成できる。しかし、「PVC」という名称だけでは、フィルムの収縮曲線、シール可能範囲、食品接触適合性、またはライン性能を定義しない。購入者は、正確なグレードを包装、設備、販売先市場、および廃棄ルートに結び付ける必要がある。本ガイドは、その決定プロセスを説明し、商業承認前に何を特定し、試験し、文書化すべきかを示す。.
PVCシュリンクフィルムとは何か
米国の食品接触用途の場合は、最終フィルムのクレームを承認する前に、eCFR ポリマー規定 を確認してください。.
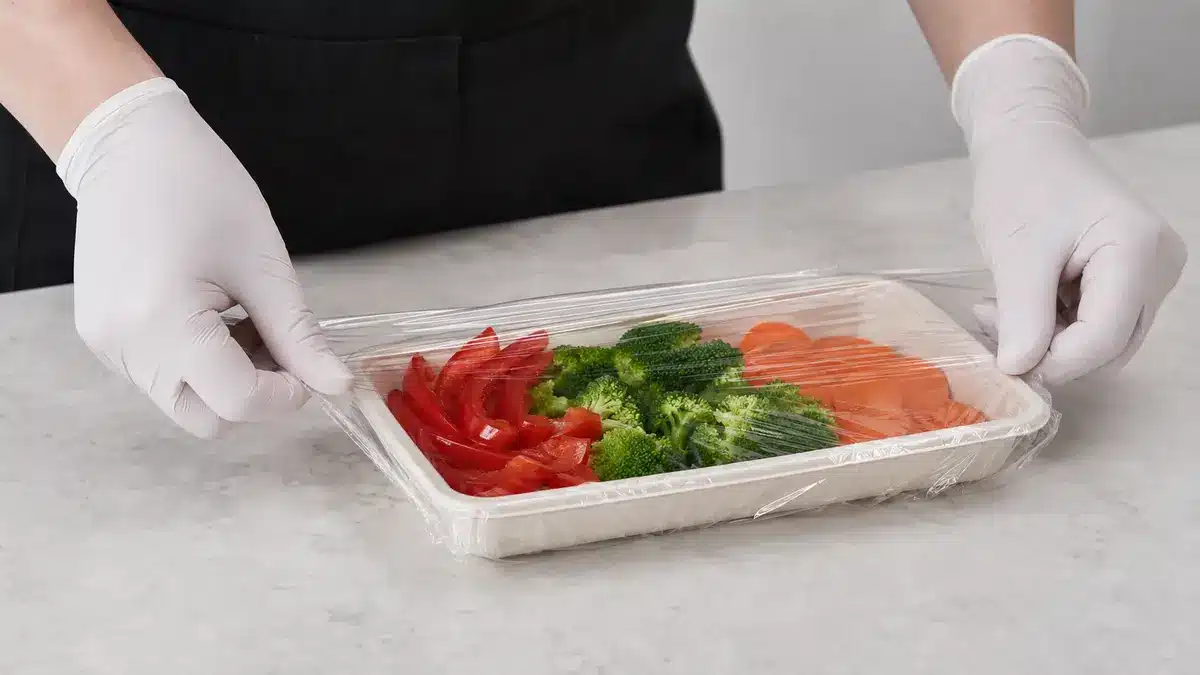
PVC シュリンクフィルム PVCコンパウンドをフィルム化し、製造中に意図的に配向させたものである。この配向により、フィルムに応力が蓄えられる。制御された再加熱により応力の一部が解放され、フィルムが製品の周囲で収縮する。.
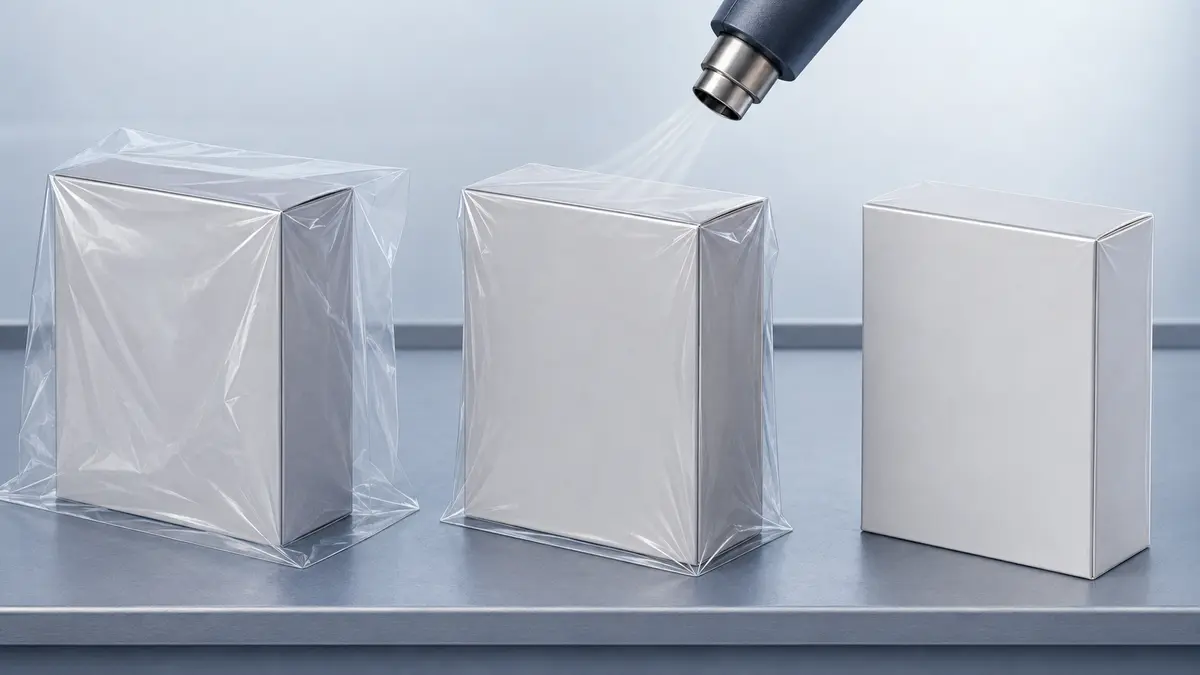
実用的な定義は3つの部分から成る:
- 材質: ベースポリマーはポリ塩化ビニル、すなわちPVCである。.
- 配合: 安定剤、可塑剤、改質剤、滑剤、顔料、その他の添加剤は、グレード固有の挙動を得るために使用される場合がある。.
- 機能: フィルムは、荷物の周囲に単に伸張するのではなく、熱曝露後に収縮するよう設計されている。.
- 形態: センターフォールドフィルム、単巻フィルム、チューブ、袋、バンド、またはスリーブとして供給される場合がある。.
- エビデンスの境界: 材料名は、特定の収縮率、食品接触適合性、または機械設定を証明するものではない。.
購入者の境界: 「PVCシュリンクフィルム」は材料ファミリーとして扱うこと。汎用の樹脂ラベルではなく、特定のグレード、仕様、およびコンプライアンスパッケージを承認すること。.
PVCシュリンクフィルムとストレッチフィルムの比較
シュリンクフィルムと ストレッチフィルム ストレッチフィルムはロール上では類似して見える場合があるが、製品の固定方法は異なる。ストレッチフィルムは張力下で引き伸ばされ、通常はパレット荷物の周囲に使用される。その弾性回復と粘着性が荷物をまとめるのに役立つ。シュリンクフィルムは物品の周囲に緩く配置され、必要に応じてシールされ、その後収縮するまで加熱される。.
この違いは設備とリスクに影響する。シュリンク工程には、トンネルや適切な熱適用システムなどの制御された熱源が必要である。ストレッチ包装工程には制御された張力が必要である。一方のプロセスを他方に置き換えると、弱い結束、製品の損傷、または安全でない場当たり的な対応が生じる可能性がある。.
樹脂、添加剤、および配向の役割
PVC樹脂は出発ポリマーに過ぎない。コンパウンダーは、加工性と、柔軟性、剛性、安定性、光学特性、滑り性、その他の特性の必要なバランスを支持する添加剤系を選択する。すべてのPVCシュリンクフィルムが同じ添加剤または濃度を使用するわけではない。.
配向は別個の製造工程である。これは、機械方向、横方向、またはその両方においてフィルムが回復しようとする強さを決定する。したがって、2つの透明なPVCフィルムは、同じトンネル内で異なる挙動を示す場合がある。購入者には、正確なグレードデータと ライン試験 いずれかのフィルムが包装に適合するかどうかを判断するための試験が必要である。.
PVCシュリンクフィルムはどのように機能するか
シュリンクフィルムは、制御された配向と熱回復を通じて機能する。製造中、フィルムは構造が配向可能な状態で一方向または複数方向に延伸される。その後、配向状態が保持されるように冷却される。後日、熱によりポリマー鎖が十分な移動度を得て、より配向の少ない状態へ緩和する。.
実用的な順序は単純である:
- フィルムは生産中に配向される;;
- 冷却によりその配向が保持される;;
- フィルムは製品の周囲に巻き付けられる;;
- 熱が回復を開始させる;;
- フィルムは製品に接触するか、利用可能な収縮量に達するまで収縮する;;
- さらなる回復により、包装に対して力が発生することがある。.
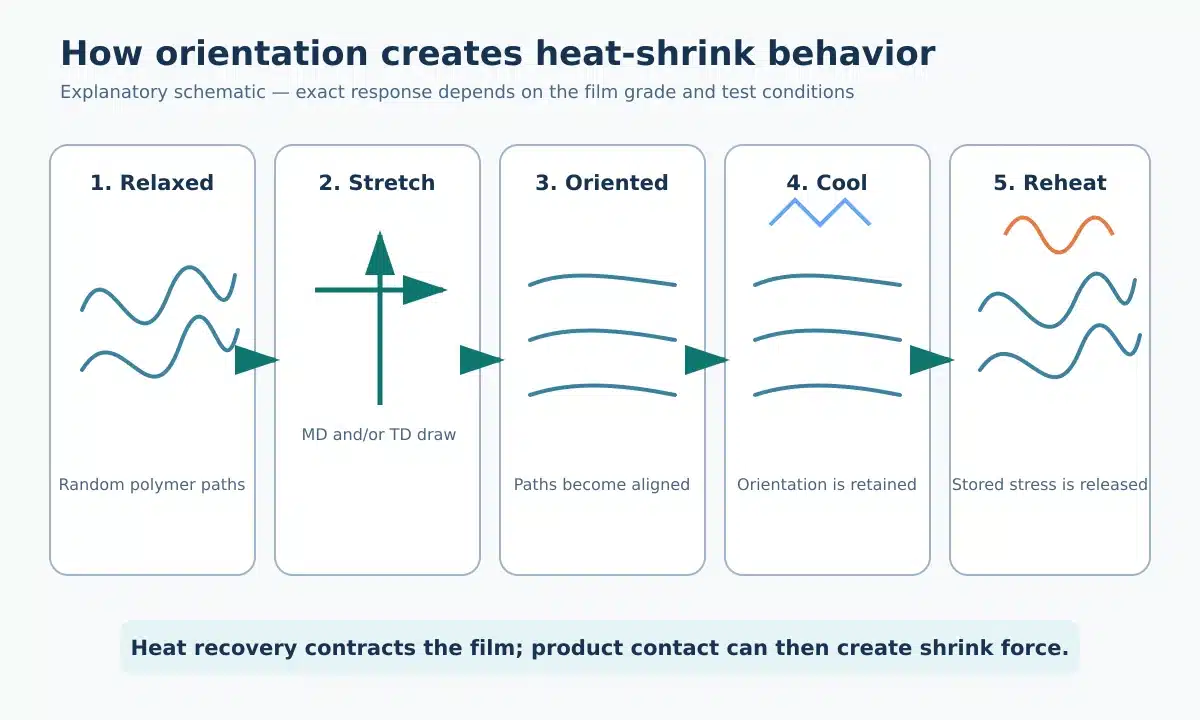
このメカニズムは、温度だけでは結果を予測できない理由を説明する。曝露時間、熱伝達、フィルム厚さ、配向、包装形状、および拘束がすべて、完成した包装に影響を与える。.
蓄積された配向と熱回復
フィルムは収縮するために溶融する必要はない。代わりに、熱が配向中に導入された応力を解放する。回復挙動は単一のオン/オフ温度ではなく、曲線に従う。したがって、技術データシートには、複数の温度での自由収縮率、または方向別の収縮曲線が記載される場合がある。.
トンネル内では、製品も熱吸収体として機能する。重量のあるカートン、冷たい製品、不規則な形状、または反射性の表面は、フィルムが加熱される速度を変化させる。制御盤上の空気温度は、フィルム温度と同じではない。滞留時間と気流は、設定値とともに考慮する必要がある。.
機械方向、横方向、および収縮力
機械方向(MD)は、生産および巻き出しにおけるフィルムの進行方向に沿う。横方向(TD)は、ウェブを横切る方向である。フィルムは各方向で異なる収縮挙動を示す場合があるため、RFQ(見積依頼書)には両方の値と、それらの測定に使用された条件を要求すべきである。.
自由収縮率と収縮力も異なる。自由収縮率は、試験片が拘束なしに収縮できる場合の寸法変化を測定する。収縮張力または収縮力は、規定の拘束および温度条件下で発生する力を測定する。高い自由収縮率は、必ずしもフィルムが繊細なカートンに適切な力を加えることを意味しない。購入者は、収縮曲線と力プロファイルの両方を包装に適合させるべきである。.
PVCシュリンクフィルムはどのように製造され、供給されるか
製造ルートは生産者およびグレードによって異なるが、一般的な流れは、配合、フィルム形成、配向、冷却、および加工を結び付ける。各工程が包装ラインに到達するフィルムを変える可能性がある。.
- 樹脂をコンパウンドする。. PVC樹脂は、加工および最終用途に必要な添加剤系とブレンドされる。.
- フィルムを形成する。. コンパウンドは、適切な押出成形またはフィルム形成プロセスを通じて連続フィルムに変換される。.
- フィルムを配向する。. 制御された延伸により、MD、TD、またはその両方に収縮ポテンシャルが生じる。.
- 冷却および安定化する。. 急冷により、後の熱回復のために配向状態が保持される。.
- 加工および巻き取りする。. ウェブは、スリット、折り畳み、成形、印刷、穴あけが行われ、または袋、スリーブ、バンドに加工される。.
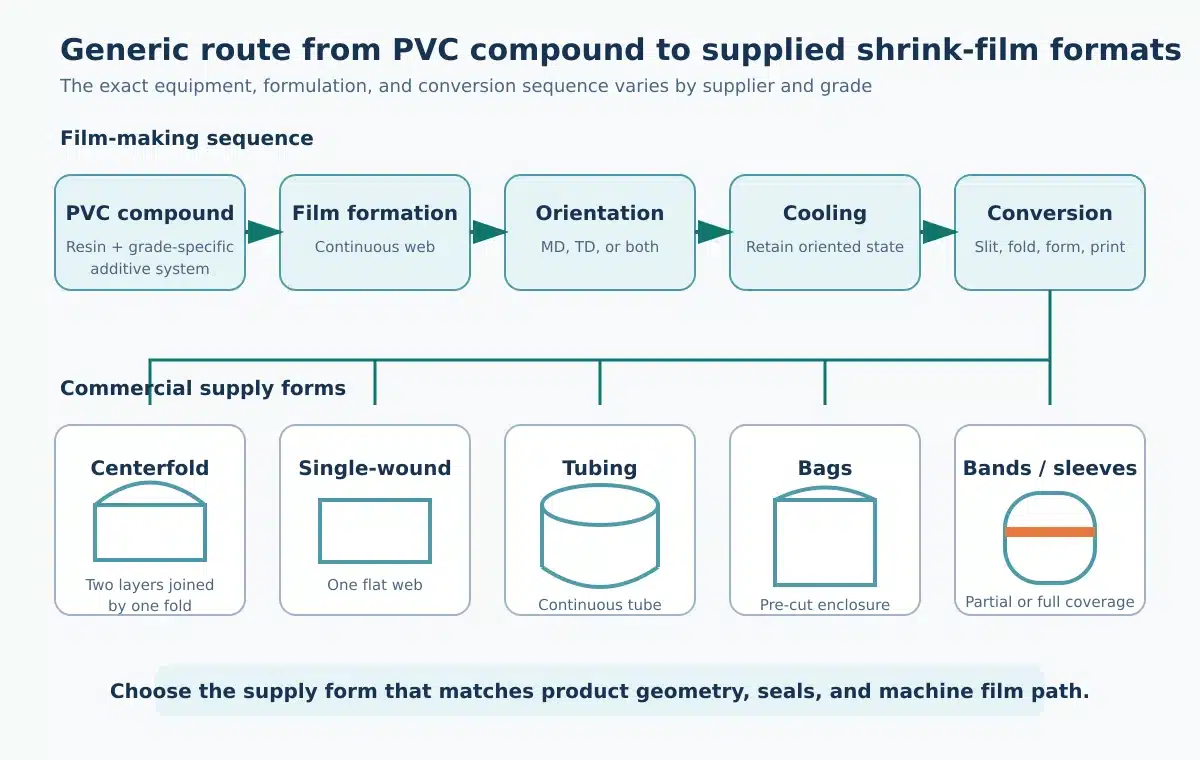
これはプロセスマップであり、独自のレシピではない。購入者は、サプライヤーのエビデンスなしに、層構造、添加剤パッケージ、または配向方法を推測すべきではない。.
コンパウンディングおよび押出成形から配向まで
配合と加工は連携して機能する。加工性に優れたコンパウンドでも、配向と冷却が制御されなければ、必要な収縮曲線、シール挙動、または保管安定性を提供できない場合がある。同様に、剛性のある箱に適した配向目標でも、圧縮に敏感な包装には過大な力を発生させる可能性がある。.
完成したロールがエビデンスを保持する単位である。そのロット識別情報は、サプライヤーの仕様、該当する場合の証明書記録、およびサンプル承認履歴に結び付ける必要がある。この関連性は、ロールまたはロットの変更後にラインが突然異なる挙動を示した場合に重要となる。.
センターフォールド、単巻、チューブ、袋、およびスリーブ
センターフォールドフィルムは、巻き取り前に長手方向に一度折り畳まれる。折り目で結合された2層を提供し、通常はポケット状に開かれてから、残りの側面がシールされる。単巻フィルムは平坦な単層ウェブであり、必要なラップまたはスリーブを形成するように設計された機械に適している。.
チューブは連続した管状体であり、袋は予め切断された包囲体である。バンドは容器の限られた部分、多くの場合クロージャーの周囲を覆う。スリーブは容器の一部または大部分を覆うことができ、印刷されたグラフィックを担持する場合もある。正しい形態は、製品形状、シール位置、処理能力、切替方法、および機械が支持するフィルム経路に依存する。.
PVCシュリンクフィルムの主な特性は何か
購入者はしばしば透明性と収縮率から始めるが、有用な仕様は包装システム全体を網羅する。試験対象は、特定のグレードおよび厚さでなければならない。結果には、方向、方法、調湿条件、温度、時間、および単位も必要である。.
透明性、光沢、剛性、収縮応答、およびシール性
主な評価次元は以下の通りである:
- 光学特性: 雾度、透光率、光泽度及视觉均匀性会影响货架展示效果和条码可读性。.
- 操作性: 挺度、滑爽性及摩擦系数会影响放卷、产品装载、走带对位及粘连(阻塞)现象。.
- 力学行为: 拉伸、撕裂及穿刺性能会影响对边缘损伤和搬运损伤的抵抗能力。.
- 收缩行为: 纵向(MD)和横向(TD)自由收缩率、收缩起始温度、收缩曲线形态及收缩力会影响贴合度和产品变形程度。.
- 密封性能: 热封起始温度、可用操作窗口、保压时间、压力、耐污染性及热强度会影响包装完整性。.
- 寸法: 厚度、宽度、公差、纸芯尺寸、卷长及收卷质量会影响一致性和设备适配性。.
上述性能相互关联。较厚的薄膜可能提升保护性能,但需要不同的热封参数。较高的收缩力可能使刚性包装更紧实,却可能导致轻质纸盒弯曲。更高的滑爽性可能改善输送性能,但会使堆叠或送料过程复杂化。.
等级、厚度规格、储存条件及测试条件如何影响测试结果
制造商数据表可以展示良好证据的范例。例如,某款PVC收缩套标等级会在多个温度下报告定向收缩率,并明确储存条件。这些数据仅适用于该等级及对应测试条件,并非通用的PVC性能值。.
ASTM测试方法有助于界定测量问题。ASTM D2732针对无约束状态下的线性热收缩率。ASTM D2838针对收缩张力和取向释放应力。其他方法涵盖厚度、雾度、光泽度、摩擦系数、拉伸行为及撕裂性能。若缺少试样规格、方向、状态调节条件及测试程序,仅凭测试名称仍不完整。.
应按照供应商书面规定的限值存放卷材。热量、阳光、湿度、卷材摆放方向不当及储存时间过长均可能改变操作性能或促进粘连。在调查产线问题时,应记录储存历史。.
PVC收缩膜通常用于哪些领域?
PVC收缩膜适用于需要清晰紧致的外观呈现和可控热响应的场合。应用历史并不能证明其当前合规性或最佳适用性。应针对具体薄膜、包装、工艺、市场和回收途径逐一评估每种用途。.
零售外包装、多件装、防篡改环带及收缩套标
| 应用角色 | 薄膜的功能 | 確認すべき事項 | 常见边界条件 |
|---|---|---|---|
| 零售外包装 | 在刚性物品或纸盒外部形成紧密、清晰的外层包裹 | 光学性能、封口外观、边角耐受性、产品耐热性 | 尖锐边角、冷链分销或零售商对PVC的政策限制可能改变材料选择 |
| 小型多件装 | 将多个轻质刚性物品固定在一起,用于展示或促销 | 收缩力、单元移动、封口强度、包装刚性 | 重型运输捆扎通常需要更坚韧或更厚的PE方案 |
| 防篡改环带 | 紧密贴合在瓶盖或封口周围,开启时必须呈现明显的破坏痕迹 | 环带设计、打孔线、识别特征、施加工艺质量、适用法规 | 环带仅因能够收缩并不代表其合规 |
| 收缩套标 | 贴合容器部分或大部分表面,并可承载印刷图案 | 定向收缩、容器形状、印刷变形、接缝、热缩隧道类型 | 高轮廓异形瓶可能需要其他套标材料或等级 |
对于美国非处方药包装,FDA指南明确指出,薄膜外包装或热收缩环带必须经过适当设计和施加以留下可见的开启痕迹。这是一项系统性要求。材料选择、印刷图案、打孔、施加工艺及检验环节均需共同配合。.
在将PVC列入候选材料之前,应确认产品是否具有足够的刚性以承受预期收缩力、是否能耐受热缩工艺、薄膜是否接触食品或其他敏感产品,以及目标市场或客户是否存在PVC限制政策。.
PVC、POF与PE收缩膜:哪种更适合该用途?
PVC、, フィルム(POF)は、最も強力な汎用スタート地点となります。フィルムが一次包装となる場合、つまり生鮮肉、チーズ、その他バリア性を必要とする食品の場合、その答えは変わります。そのような場合は、専用設計の多層シュリンクバッグが必要となる可能性があり、一方、重量のあるトレイやボトルのバンドルには、 聚烯烃收缩膜(POF)和聚乙烯收缩膜(PE)的应用范围存在重叠但各有侧重。应在相同条件下对比实际候选等级。按材料类别进行的描述仅适用于初步筛选,不能作为最终批准依据。.
在相同包装要求下比较材料
| 要件 | PVCシュリンクフィルム | POFシュリンクフィルム | バンドルの安定性、引き裂き/ピアス挙動、トンネル適合性、開口部、印刷ニーズ、および流通性能 |
|---|---|---|---|
| 典型筛选角色 | 透明零售外包装、环带及部分套标 | 通用零售外包装及多数要求较高的应用 | 较厚的捆扎、多件装及运输保护 |
| 外观呈现 | 常因透明、高光泽外观而被选用 | 常因透明呈现且手感较柔软而被选用 | 通常次于韧性和负载处理能力 |
| 韧性和边角耐受性 | 取决于具体等级;需验证穿刺性能和收缩后脆化情况 | 多数等级设计为兼具韧性和较宽的操作窗口 | 需要较厚、坚固的捆扎膜时的常见选择 |
| 收缩性和收缩力 | 可提供定向且响应较快的收缩;需验证对产品的收缩力 | 均衡收缩或按等级工程化设计的收缩率和收缩力选择广泛 | 自由收缩率通常较低,但捆扎等级具有有效的收缩力和耐久性 |
| 设备适配性 | 特定等级可能在相对较低的热暴露条件下运行 | 调整参数后通常可在常见封口机和热缩隧道上运行 | 通常与适合较厚薄膜的捆扎设备配套使用 |
| 食品接触経路 | 正確な配合と使用目的のエビデンスが必要 | 正確なグレードと使用目的のエビデンスが必要 | 正確なグレードと使用目的のエビデンスが必要 |
条件付き選定 PVCをショートリストする場合.
厚み、方法、方向、温度、滞留時間、単位が一致しない限り、あるサプライヤーのPVC数値と別のサプライヤーのPOF数値を比較しないこと。総コストには、フィルム歩留まり、エネルギー、人件費、段取り替え、スクラップ、ダウンタイム、損傷製品を含めるべきであり、1kgあたりの価格のみではない。.
バイヤーはPVCシュリンクフィルムをどのように指定すべきか?
効果的なRFQは、包装作業を測定可能なインプットとエビデンス要求に変換する。「高収縮」「食品グレード」「高透明」などの曖昧な用語は、前提条件の不一致を生む余地が大きすぎる。.
実践的なRFQおよびサンプル承認チェックリスト
- 製品を説明する。. 長さ、幅、高さ、重量、エッジ形状、剛性、温度感度、開口部や可動部品を明記する。.
- パッケージを定義する。. オーバーラップ、マルチパック、バッグ、バンド、スリーブのいずれであるかを明記する。シール位置と仕上がり外観の希望を記載する。.
- 接触形態と市場を説明する。. 直接接触または間接接触、製品タイプ、使用温度と時間、仕向国、小売業者のポリシー、規制物質要件を特定する。.
- ラインを文書化する。. 包装機、シーラー、トンネル、伝熱タイプ、ライン速度、現在のフィルム、運転ウィンドウ、ロール巻き出し、使用可能なコアおよびロール寸法を明記する。.
- フィルムを指定する。. グレード、構造、公称厚みと許容差、幅と許容差、フォーマット、コア、ロール長、巻き取り、穴あけ、処理、印刷要件を要求する。.
- 性能エビデンスを明示する。. MD/TD収縮曲線、関連する場合の収縮力、光学特性、摩擦係数、機械的データ、シール条件、保管限度、および各値の背後にある方法と単位を要求する。.
- コンプライアンス文書を要求する。. 正確なグレード、構造、接触用途、温度、時間、仕向市場に一致する宣言書または規制根拠を要求する。最新のSDSを要求する。.
- サンプルとトライアルで承認する。. サンプル数量、合格基準、欠陥限度、検査方法、運転時間、変更管理プロセスを定義する。.
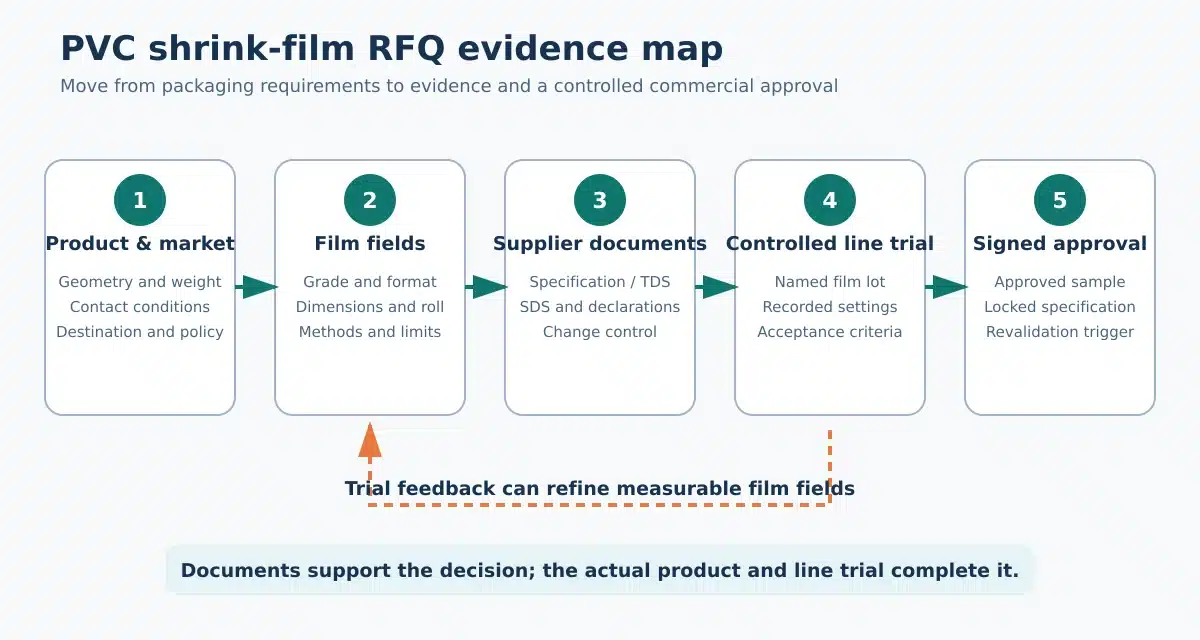
エビデンスマップは一方向に進めるべきである: 製品および市場要件 → 測定可能なフィルム特性 → サプライヤー文書 → 管理されたライン試験 → 署名済み承認. 測定または文書化できない項目がある場合は、それを約束事項に変えるのではなく、未解決項目として記録する。.
最小発注量、リードタイム、ロール歩留まり、段取り替え頻度、クレーム対応などの商業的変数を含める。これらは技術的合格基準と並置すべきである。なぜなら、停止が少ない安定したフィルムは、より安価なロールよりも承認済みパックあたりのコストが低くなる可能性があるためである。.
PVCシュリンクフィルムはどのように運転し、トラブルシューティングするか?
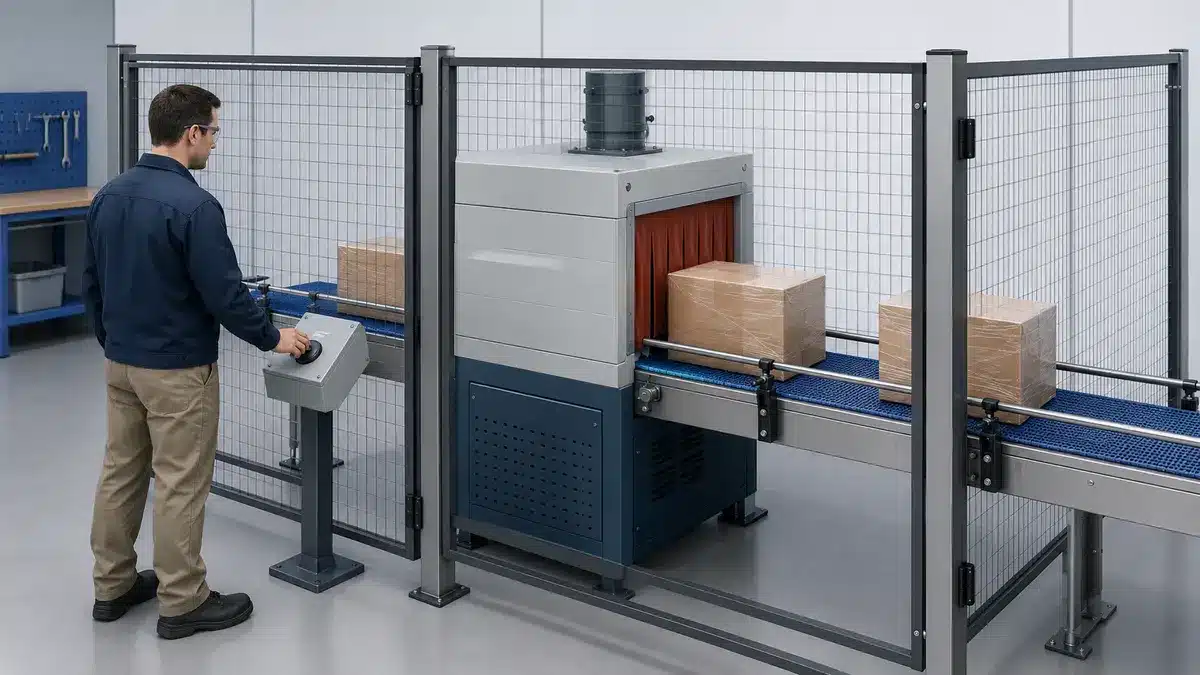
正確なフィルムサプライヤーの運転ガイダンスと設備マニュアルから始める。プロセス設定を変更する前に、換気、ガード、メンテナンス、オペレーター訓練を確認する。一般的なインターネット上の温度は、安全な試運転レシピではない。.
商業生産前のシールおよびシュリンクトライアル
管理された手順を使用してください:
- フィルムの同一性、ロット、幅、厚み、フォーマット、保管履歴、ロール状態を確認する。.
- 製品寸法、パックの向き、シール位置、ベント(空気抜き)を確認する。.
- シーラー、ワイヤーまたはナイフ、加圧面、ベルト、ファン、ベント、温度制御を点検する。.
- サプライヤーが支持する最低設定で、再現性のあるシールを確立する。.
- 温度、コンベア速度、気流を管理して変更しながら、小規模なトンネルマトリックスを実施する。一度に一つの変数のみを変更する。.
- 冷却後の外観、シール完全性、シワ、穴、力関連の変形、寸法を記録する。.
- 通常のばらつきを明らかにするために十分なパック数で繰り返し、その後、設定と承認サンプルを保管する。.
| 症状 | 考えられる変数 | 安全な初期チェック |
|---|---|---|
| 開いた、ギザギザの、または弱いシール | 熱、滞留時間、圧力、汚染、張力、摩耗部品 | 空袋シールを作成し、シール面を点検し、サプライヤー設定と比較する |
| シワまたは緩み部分 | フィルムサイズ、ベント、低いまたは不均一な熱、短い滞留時間、ブロックされた気流、製品形状 | 袋の寸法と空気の逃げを確認し、トンネル気流を点検し、一度に一つの設定を変更する |
| 焼け抜け、穴、または脆性 | 過度の熱曝露、長い滞留時間、薄いまたは損傷したフィルム、鋭利なエッジ | サプライヤーガイダンスの範囲内で曝露を低減し、エッジとフィルム状態を点検する |
| パックの変形 | 過度の収縮力または熱、弱いカートン、不適切な向き | 力の要件を確認し、脆弱な部分を保護または再設計し、別のグレードを試験する |
| ブロッキングまたは巻き出し不良 | 保管時の熱、圧力、ロール損傷、滑り特性の不一致 | 保管記録を確認し、ロールを調整・点検し、保管ロットと比較する |
空袋シール試験は〜である。.
安全性、コンプライアンス、および廃棄時の制限に関して何が重要か?
安全性、市場アクセス、廃棄を別々の承認ゲートとして扱う。一つを通過しても他を満たすことにはならない。.
| ゲート | 必要なエビデンス | 責任者の問い |
|---|---|---|
| 労働者およびプロセス安全性 | 最新SDS、設備指示書、換気評価、現地の職場管理措置 | 当該フィルムが、過熱や制御不能な曝露を生じることなく、文書化されたプロセス内で稼働可能か。 |
| 食品または敏感製品との接触 | 要求される場合の厳密なグレード表示、規制根拠、移行量または裏付け証拠、定義された接触条件 | この構成は、当該製品、時間、温度、および仕向け市場に対して認可されているか。 |
| 顧客および市場方針 | 規制物質に関する宣言、小売業者またはブランド要件、変更管理記録 | 顧客はPVCおよびこの添加剤パッケージを許可しているか。 |
| 使用後の処理(エンドオブライフ) | パッケージ全体の設計レビュー、地域の回収受入状況、選別適合性、および最終市場 | 実際に使用済みパッケージはどこへ行き、そこでの受入が明示されているか。 |
OSHAは、PVCの過熱により塩化水素が発生する可能性があると指摘している。これは、通常のシュリンク工程がすべて危険な曝露を生じることを意味するものではない。これは、当該作業が過熱を防止し、SDSおよび機器の指示に従い、適切な換気および職場リスク評価を使用すべきことを意味する。臭気は曝露管理の代用にはならない。.
食品接触のステータスは、配合および使用条件に固有である。米国では、食品接触物質はその意図された使用に対して適用可能な認可を有していなければならない。EUのプラスチック食品接触規則も、組成、移行量、および適合性要件を定めている。実際のフィルム、接触形態、温度、時間、食品カテゴリー、および仕向け先に一致する証拠を要求すること。.
リサイクル可能性についても、条件付きの表現が必要である。リサイクル設計ガイドは適合性を評価するかもしれないが、回収アクセス、受入、選別、および最終市場は依然として重要である。ポリエチレンの店頭回収プログラムが明示的にPVCフィルムを受け入れない限り、そこにPVCフィルムを投入してはならない。ラベル、インキ、接着剤、汚染を含む完全なパッケージについて、地域の指示を確認すること。.
PVCシュリンクフィルムに関するよくある質問
PVCシュリンクフィルムはラップフィルムと同じですか。
いいえ。PVCは異なるフィルム製品に使用できますが、シュリンクフィルムとラップフィルムは異なる機能を果たします。シュリンクフィルムは、制御された加熱曝露後に収縮するよう配向されています。ラップフィルムは、シュリンクトンネル工程なしで自身または表面に密着するよう設計されています。キッチン用ラップフィルムを包装用シュリンクフィルムの代用として使用してはなりません。.
PVCシュリンクフィルムは食品包装に使用できますか。
実際の完成フィルムおよび意図された使用が、必要な規制上の裏付けを有する場合に限ります。「PVC」という言葉は、食品接触適合性を証明するものでも否定するものでもありません。グレード、添加剤、印刷またはコーティング、接触形態、食品カテゴリー、温度、時間、および仕向け市場を対象とする証拠をサプライヤーに要求してください。ベース樹脂だけでなく、パッケージ全体の構成を検証してください。.
PVCフィルムは何度で収縮しますか。
万能なPVC収縮温度は存在しません。特定の技術データシートには複数の温度での収縮率が記載されている場合がありますが、トンネル性能は厚み、MD/TD配向、気流、滞留時間、伝熱方法、製品質量、および形状にも依存します。サプライヤーの操作範囲と機器の指示から開始し、試験を通じて管理されたライン設定を確立してください。.
PVCシュリンクフィルムはリサイクル可能ですか。
適合するPVCシステム内では技術的にリサイクル可能かもしれませんが、それだけでは無条件の主張には不十分です。完全なパッケージが当該プロセス向けに設計され、回収され、受入され、選別され、最終市場によって支えられている必要があります。多くの軟質フィルム回収プログラムは、ポリエチレンのコード2および4に焦点を当てています。ラベル表示または廃棄指示を行う前に、地域の受入状況を確認してください。.
PVCシュリンクフィルムにシワや割れが生じるのはなぜですか。
シワは、サイズの不適合、空気の封入、不均一な加熱、不十分な気流、短い滞留時間、製品形状、保管の影響、または誤ったグレードに起因する可能性があります。割れは、シール熱の過剰または不足、不十分な圧力、汚染、フィルム張力、ロール損傷、鋭利なエッジ、または過度の加熱曝露に起因する可能性があります。症状の発生箇所を記録し、一度に一つの変数のみを変更してください。.
PVCの代わりにPOFを選ぶべきなのはいつですか。
試験証拠が、POFグレードが当該作業の靭性、操作範囲、コールドチェーン、食品接触文書、顧客方針、または回収経路の要件をよりよく満たすことを示す場合に、POFグレードを選択してください。これは条件付きの選択であり、普遍的な規則ではありません。指定されたPVCおよびPOFグレードを、同じ厚み基準、同じ製品およびライン、同じ受入基準および総コストモデルで比較してください。.
 English
 Japanese
 French
 Spanish
 Korean
 Italian
 Portuguese
 Dutch
 Arabic
 Russian
 German